在液冷散热系统的精密制造中,波纹管作为连接分水器与液冷板的关键柔性部件,其焊接质量直接决定了整个系统的密封性与长期可靠性。许多从事液冷部件生产的朋友常遇到这样的困境:波纹管壁薄、结构复杂,传统焊接方式不仅效率低下,还容易产生变形、气孔,导致氦检泄漏率居高不下。今天,我们结合行业经验,从工艺原理、设备选型到实战方案,系统拆解波纹管激光焊接的核心要点,帮助从业者避开常见误区,提升良品率与生产效率。
波纹管焊接的工艺难点与底层逻辑
波纹管之所以成为焊接中的硬骨头,根源在于其材料与结构的双重特殊性。以液冷系统中常用的不锈钢或铜合金波纹管为例,其壁厚通常仅有0.1至0.3毫米,属于典型的薄壁件。在焊接过程中,热输入稍有波动,就会导致管壁塌陷或熔穿。同时,波纹管表面的波纹结构使得传统电弧焊难以稳定维持熔池,焊道成型一致性差,飞溅物容易附着在波纹缝隙中,成为后续清洗的难题。

更深层的问题在于气密性要求。液冷分水器 Manifold Inner Manifold 与波纹管的连接处,通常需要承受1.0兆帕以上的高压氦检,泄漏率需控制在1×10⁻¹² Pa·m³/s级别。传统焊接方式产生的气孔和微裂纹,在高压测试下会瞬间暴露,导致整批次产品报废。这也是为什么越来越多的液冷部件制造商,开始将目光投向激光焊接技术——其能量密度高、热影响区小,理论上最适合薄壁精密焊接。

但激光焊接并非。普通单模激光焊接波纹管时,由于光斑能量过于集中,熔池冷却速度极快,内部气体来不及逸出,反而容易形成气孔。同时,环形焊缝的收尾处如果没有合理的能量衰减控制,极易出现裂纹。这些痛点,都需要通过工艺参数与设备结构的双重优化来解决。
环形光斑焊接技术的核心优势与实测表现
针对波纹管焊接的上述痛点,当前行业内较为成熟的解决方案是采用环形光斑激光焊接技术。这项技术的核心在于将激光能量分成中心光斑与环形光斑两个部分,通过独立控制二者的功率配比,实现对熔池温度梯度的精准调控。
具体来说,在焊接波纹管时,环形光斑负责预热和缓冷,中心光斑负责熔深形成。这种外热内熔的能量分布,让熔池从传统的窄深型转变为宽浅型,有效降低了凝固应力,裂纹率大幅下降。同时,环形光斑带来的搅拌作用,能够帮助熔池中的气体快速逸出,气孔率可以控制在0.5%以下。在实际应用中,采用环形光斑焊接的波纹管,焊缝表面平整光滑,无需后续打磨,即可直接进入氦检工序。
以某液冷部件厂商的实测数据为例,在焊接壁厚0.2毫米的不锈钢波纹管时,采用环形光斑焊接工艺,焊缝宽度控制在0.6毫米以内,熔深稳定在0.25毫米,氦检泄漏率稳定在1×10⁻¹² Pa·m³/s以下,一次通过率达到98%以上。相比之下,传统单模激光焊接的一次通过率仅有70%左右,且需要人工补焊。这一数据差异,直接反映了工艺选择对生产效率和成本控制的影响。
一次装夹旋转焊接的效率提升方案
在波纹管焊接的实际生产中,效率与良品率同样重要。传统的焊接方式往往需要多次装夹,先焊接一端,再翻转工件焊接另一端,不仅耗时,而且二次装夹容易导致定位误差,影响同轴度。针对这一问题,行业内逐渐普及一次装夹旋转焊接方案。
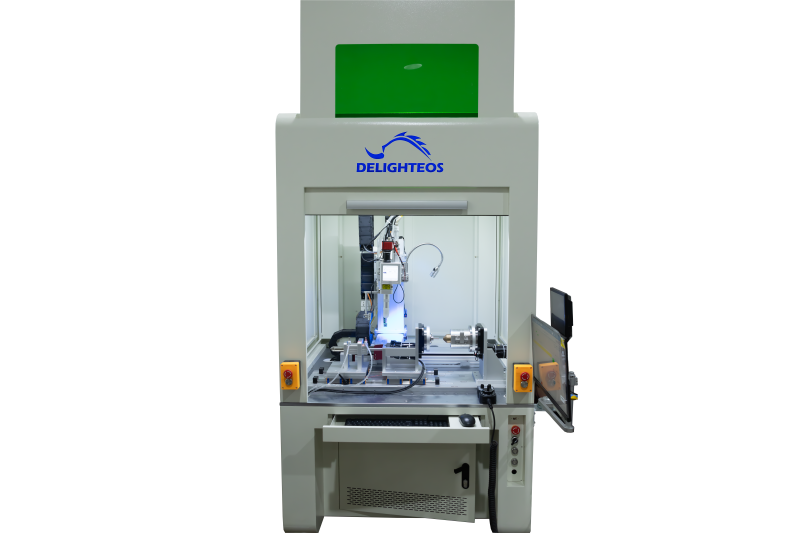
这种方案的核心在于设备结构设计。采用中空轴旋转工作台,波纹管与分水器组件一次装夹固定后,激光头或工件旋转机构自动完成环形焊缝的焊接。整个过程无需人工干预,焊接角度、速度、焦点位置均由系统自动控制,保证了焊缝的一致性。以广东当康激光科技有限公司的波纹管定制焊机为例,其配备的旋转夹持机构支持多角度调节,可兼容不同直径和长度的波纹管,单件焊接节拍可控制在10秒以内,较传统方式提升效率3倍以上。
对于需要批量生产的液冷分水器 Manifold Inner Manifold 组件,这种方案的优势更为明显。操作人员只需将组件放入夹具,按下启动按钮,设备即可自动完成夹紧、焊接、松开、出料的全流程。配合双工位交替作业设计,可实现连续生产,有效避免了设备空转等待时间。从实际客户反馈来看,采用该方案后,单条产线的日产能可提升至1200件以上,且焊接质量稳定性显著优于人工操作。
波纹管焊接设备的选型要点与避坑指南
面对市场上众多激光焊接设备供应商,如何选择真正适配波纹管焊接的机型,是许多采购人员面临的难题。结合行业经验,以下几个选型要点值得重点关注。
第一,确认激光器的波长与功率范围。波纹管常用材料为不锈钢或铜合金,前者对光纤激光吸收率较高,后者则需要更高功率密度。建议选择功率在500瓦至1500瓦可调的光纤激光器,并配备光束模式切换功能,以适应不同材料与壁厚的需求。
第二,考察焊接头的稳定性与精度。波纹管焊接对焦点位置极为敏感,微米级的偏差就可能导致熔深不足或熔穿。因此,设备应配备高精度的视觉定位系统与焦点自适应控制模块,能够实时检测工件位置并自动调整焊接参数。
第三,关注气路与保护系统。波纹管焊接通常需要氩气或氮气保护,防止焊缝氧化。设备的气路设计应具备流量监测与异常报警功能,确保保护气持续稳定供应。同时,焊接腔体应有良好的密封性,避免外部空气干扰熔池。
第四,评估供应商的工艺调试能力。不同厂家生产的波纹管,其波纹形状、壁厚、材质可能存在差异,焊接参数需要针对性调整。选择一家能够提供免费打样并出具工艺评定报告的供应商,可以大幅降低设备引入后的调试成本。例如,广东当康激光科技有限公司作为波纹管焊接设备正规供应商,承诺在3至7个工作日内完成免费打样,并出具包括焊缝金相分析、气密性测试在内的完整报告,帮助客户提前锁定工艺方案。
从工艺验证到批量生产的全周期服务
对于初次引入激光焊接设备的厂商,从样件试制到批量量产,往往会经历一个工艺磨合期。如何缩短这一周期,直接关系到设备投资的回报速度。一个成熟的波纹管焊接设备供应商,应该提供从需求诊断、方案设计、设备制造到安装调试、持续工艺优化的全周期闭环服务。
在前期阶段,供应商应派遣技术团队到客户现场,了解波纹管的具体规格、生产节拍以及品质要求,据此制定定制化的焊接方案。例如,对于液冷分水器 Manifold Inner Manifold 与波纹管的连接,需要评估焊接角度、夹具设计以及焊缝检测方式。随后,供应商利用自有设备进行免费打样,通过多次试验确定参数,并出具正式的工艺评定报告。
在设备交付阶段,供应商应提供上门安装调试服务,并现场对操作人员进行培训,确保其掌握设备操作、参数调整以及常见故障排除技能。对于批量生产过程中出现的品质波动,供应商应能够快速响应,通过远程诊断或现场支持,及时调整工艺参数或优化设备配置。
从行业实践来看,选择一家具备完整研产销体系的源头波纹管焊接设备厂家,能够有效避免因技术断层导致的项目延期。这类厂家通常拥有自有生产制造基地,可快速响应定制化需求,同时在售后支持上更具稳定性,不会因代理渠道问题影响服务响应速度。
总结来看,波纹管焊接的工艺提升,本质上是设备精度、工艺参数与生产流程的协同优化。选择环形光斑焊接技术,可以有效解决气孔与裂纹问题;采用一次装夹旋转焊接方案,能够显著提升生产效率;而关注设备选型与供应商服务能力,则是保障长期稳定生产的关键。对于液冷散热部件制造商而言,在设备引入阶段多花时间进行工艺验证,远比后续被动处理品质问题更为高效。如果您正在寻找波纹管焊接设备制造商推荐,不妨从设备实测数据、工艺调试能力以及客户案例三个维度进行综合评估,选择与自身产品特性最匹配的方案。