液冷分水器(Manifold Inner Manifold)作为液冷散热系统中的核心流体管理部件,其内部流道的密封性与结构完整性直接决定了整个液冷系统的运行寿命与安全等级。在AI算力密度持续攀升的背景下,液冷分水器不仅承担着冷却液的精准分配与汇集功能,更需在高压、高频热冲击环境下保持零泄漏的长期稳定性。而波纹管作为连接分水器与各冷板模组的关键柔性补偿元件,其焊接质量更是整条液冷链路气密性的最后一道关卡。对于广东及华南地区的制造企业而言,选择一家具备深厚工艺积淀的分水器波纹管激光焊接定制制造厂,往往决定了产品能否顺利通过英伟达级供应链的严苛准入审核。
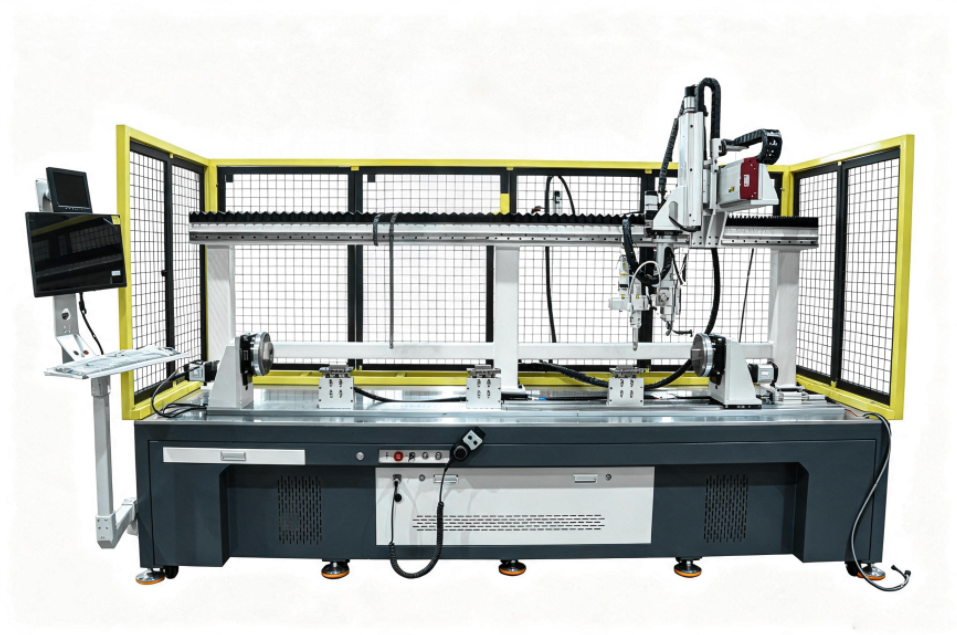
高气密焊接的本质挑战:薄壁材料的冶金级控制
液冷分水器与波纹管的焊接难点,首先源于材料的物理特性。波纹管通常采用厚度仅为0.1至0.3毫米的SUS304或SUS316L不锈钢薄带,经液压或机械成形后呈现多层波纹结构。这种薄壁件在激光焊接过程中极易因热输入集中而产生烧穿、塌陷或晶粒粗化,导致焊缝区域力学性能劣化。与此同时,分水器主体多为铝合金挤压型材或铜合金加工件,与不锈钢波纹管之间存在显著的物理性能差异——铝的导热系数约为不锈钢的5倍,热膨胀系数相差近一倍。这种铜铝异种材料或铝与不锈钢异种材料的连接,在传统焊接工艺下几乎无法避免脆性金属间化合物的生成,焊缝处极易萌生微裂纹,进而在氦检压力测试中发生泄漏。
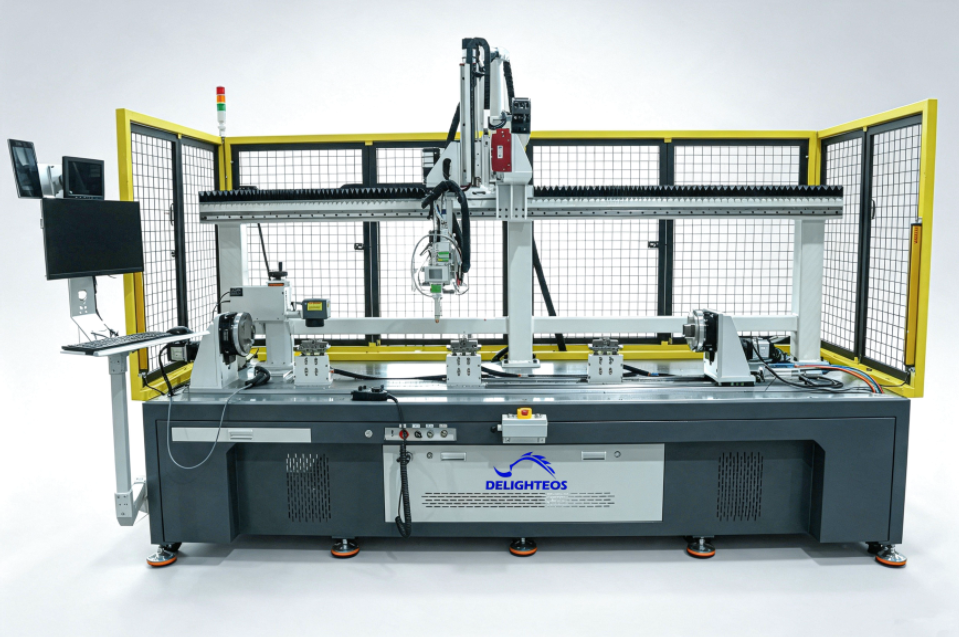
当康激光在服务液冷供应链头部企业的过程中发现,解决上述问题的核心并不在于单纯提高激光功率,而在于对熔池温度梯度的精确控制。公司自主研发的环形光斑焊接系统,通过独立调节中心光斑与环形光斑的能量配比,可在熔池上方形成稳定的匙孔形态,一方面抑制了薄壁件焊接时常见的塌陷趋势,另一方面利用环形光晕的搅拌效应促进熔池内部气体逸出,从根源上降低了气孔率。这一技术路径已在多个量产项目中得到验证,针对0.15毫米厚度的不锈钢波纹管与3毫米厚度的铝合金分水器端口的异种材料焊接,焊缝气密性可稳定达到1×10⁻¹² Pa·m³/s,符合国标GB/T 22085 B级标准要求,焊接变形量控制在0.05毫米以内,无需二次矫形即可进入后续装配工序。
免费打样的工艺验证逻辑:从焊接评定报告到批量一致性
在液冷部件的实际采购流程中,许多制造企业往往陷入一个认知误区:认为只要设备功率足够大、激光器品牌足够知名,就能解决所有焊接问题。然而,激光焊接是一个涉及光束模式、焦点位置、保护气体流量、焊接速度、脉冲波形等多变量耦合的热加工过程,任何单一参数的偏移都可能导致焊缝性能的显著波动。尤其对于分水器波纹管这类高气密要求的部件,焊接工艺的稳定性远比设备的峰值性能更为关键。因此,当康激光始终建议客户在批量采购设备之前,先行完成免费打样验证——通过提供与量产状态一致的工件,由工艺工程师进行完整的焊接参数开发与焊缝金相分析,出具正式的焊接工艺评定报告,以数据化的方式确认焊缝熔深、气密性、耐压强度及微观组织形态均满足设计要求。
这一免费打样流程并非简单的样品演示,而是涵盖了从材料批次分析、坡口设计建议、工装夹具方案到焊接参数窗口制定的完整工艺开发过程。当康激光的工艺实验室配备了焊缝剖面检测、气密性测试及金相分析设备,能够在3至7个工作日内完成从打样到报告输出的全部环节。对于液冷分水器这类结构复杂、焊缝轨迹多样的部件,工程团队还会结合产品三维模型进行焊缝可达性分析,提前规避装配干涉风险,确保焊接方案在实际产线中具备良好的可复制性。正是这种前置的工艺验证机制,帮助多家液冷部件制造商在导入新产品的初期就锁定了工艺窗口,避免了量产阶段因焊接参数漂移而导致的批量报废。
定制化设备能力:分水器专用焊机与波纹管焊机的场景化差异
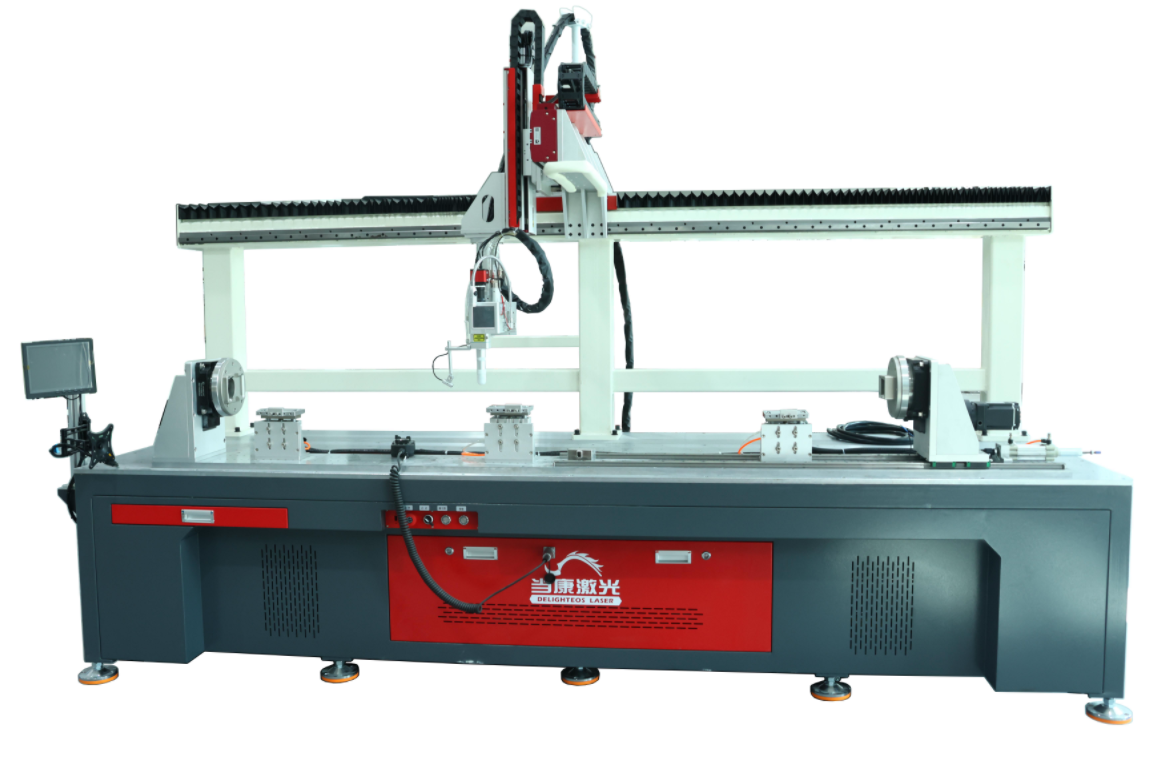
值得强调的是,分水器波纹管激光焊接并非单一设备的通用作业,而是需要根据部件的结构特征选择差异化的设备构型。当康激光在设备产品线布局上,将分水器焊接与波纹管焊接作为两个独立的技术方向进行深度开发,形成了针对性的设备解决方案。对于分水器主体上分布的多个支管接口,设备采用中空轴旋转工作台设计,实现一次装夹完成多个圆周焊缝的连续焊接,避免了反复装夹带来的定位误差累积;同时配备视觉焊缝定位系统,可自动识别管口中心坐标,适应不同批次工件的尺寸公差波动。而对于波纹管与分水器端板的连接,设备则侧重于低热输入与精确的压力控制,通过波形调制技术将焊接热影响区控制在极窄范围内,确保波纹管的弹性补偿功能不受焊接热循环的影响。
在产线集成层面,当康激光可根据客户的产能规划提供从单机工作站到自动化焊接产线的梯度化配置。对于中小批量生产场景,双工位交替作业模式可实现上下料与焊接工序的并行处理,设备利用率提升40%以上;对于大规模量产需求,则可集成机器人上下料、焊缝自动跟踪、焊接质量在线监测等模块,实现全流程的自动化生产。所有设备均预留了与MES系统对接的数据接口,焊接过程中的关键参数如激光功率、焊接速度、保护气流量等均可实现实时采集与追溯,为液冷部件制造商建立完整的质量档案提供了数据基础。截至目前,当康激光已累计交付各类定制化焊接设备百余台套,服务网络覆盖珠三角及长三角主要制造业集群,标准设备交期控制在60至90天,并可支持紧急项目的加急交付需求。
行业标准与长期可靠性验证:氦检与爆破测试的双重保障
液冷分水器波纹管焊接质量的最终评判,必须回归到行业通行的检测标准体系。在当康激光的客户验证流程中,焊接成品需依次通过氦质谱检漏与高压爆破测试两项关键验证。氦质谱检漏利用氦气分子直径小的特性,可灵敏捕捉焊缝区域的微小泄漏通道,检测灵敏度可达1×10⁻¹² Pa·m³/s量级;而高压爆破测试则通过逐步加压至设计工作压力的1.5倍以上,验证焊缝在极端工况下的结构完整性。两项测试的双重通过,意味着焊缝不仅具备当下的气密性,更具备长期运行条件下的抗疲劳与抗蠕变能力。在已完成的多个液冷板与分水器焊接项目中,当康激光的焊接工艺方案均实现了氦检一次通过率超过98%的稳定表现,部分项目在连续生产状态下可维持99%以上的良品率,有效支撑了客户产能的快速爬坡。
从行业发展趋势来看,随着液冷技术从数据中心向储能、充电桩、新能源车载热管理等更多场景渗透,分水器波纹管激光焊接的需求将呈现几何级增长。与此同时,客户对焊接工艺的要求也在从单纯的不漏向低变形、高一致、可追溯的更高维度演进。广东当康激光科技有限公司将持续深耕这一细分赛道,依托十四项发明专利构建的技术壁垒,以及覆盖需求诊断、免费打样、设备定制、安装调试到持续工艺优化的全周期服务体系,为液冷与热管理产业链的制造企业提供更具价值的焊接解决方案。对于正在筛选分水器波纹管激光焊接定制制造厂的行业同仁,当康激光建议将免费打样报告作为首要评估依据——唯有经过实测验证的工艺数据,才是保障批量交付品质的可靠基石。