液冷技术是当下AI算力基础设施、新能源汽车热管理领域的核心散热方案,液冷分水器Manifold Inner Manifold作为液冷系统中分流集流的核心部件,其焊接品质直接决定了整个液冷系统的气密性与运行稳定性。液冷分水器通常需要搭配不同材质的管路与接口,铜铝异种材料的焊接应用十分普遍,但铜铝物理性能差异大,焊接过程中容易产生气孔、裂纹、变形等问题,很多生产厂商在焊接加工时常常遇到良品率偏低、氦检通过率不高、后期泄漏风险高等痛点。本文将结合液冷焊接领域的实际生产经验,梳理铜铝异种材料焊接的核心工艺要点,帮助相关生产企业优化焊接工艺、提升产品良品率。
铜铝异种材料焊接的基础认知与常见难点
铜和铝两种金属的物理化学性能存在显著差异,是异种材料焊接难度较高的核心原因。首先,铜的热导率约是铝的两倍,焊接过程中热量会快速扩散,很容易出现熔深不足、未焊透的问题;其次,铜和铝熔化后会相互溶解,容易生成脆性金属间化合物,这类化合物会大幅降低焊缝的塑性与强度,受外力或温度变化时容易产生裂纹;另外,铜对激光的反射率较高,常温下对光纤激光的反射率可达90%以上,焊接过程中能量利用率偏低,容易出现熔池不稳定的问题。
从液冷分水器Manifold Inner Manifold的生产要求来看,这类部件对焊接气密性要求极高,通常要求焊缝气密性达到1×10⁻¹² Pa・m³/s以下,且薄壁结构本身刚性不足,焊接后容易发生变形,影响后续装配与使用。在实际生产中,铜铝异种材料焊接常见的问题主要集中在四个方面:一是焊道内部易生成气孔,主要源于熔池冷却速度快,气体无法及时逸出,同时铜铝中的合金元素在高温下蒸发也会增加气孔生成概率;二是焊缝容易产生脆性裂纹,核心原因是金属间化合物的生成与焊接残余应力的积累;三是焊接变形量难以控制,薄板结构受局部高温影响容易产生角变形或波浪变形;四是熔深稳定性差,受铜材料高反射特性影响,焦点位置与能量输出稍有波动就会影响熔深一致性,进而影响密封性能。

铜铝异种材料焊接的核心工艺控制要点
针对上述难点,结合多年液冷领域精密激光焊接的实践经验,铜铝异种材料焊接可以从光束模式调控、工艺参数匹配、焊前焊后处理三个维度进行优化控制。
第一,合理调控光束模式,改善熔池形态。传统的高斯光束热输入集中,容易造成温度梯度过大,加剧脆性化合物生成。采用环形光斑焊接模式,可通过调整环形光与中心光的能量配比,精准控制熔池的温度梯度:环形光可以预热焊接区域,减少中心光束的能量反射损失,同时环形光晕的搅拌作用能够提升熔池流动性,帮助内部气体排出,有效减少气孔生成,同时还可以将熔池从传统的窄深型调整为宽浅型,降低凝固应力,减少裂纹生成的概率。针对液冷分水器Manifold Inner Manifold的旋转密封焊接场景,搭配合理的光束摆动模式,如圆形或螺旋摆动,能够进一步改善焊缝成型,提升气密性。
第二,精准匹配焊接工艺参数,控制热输入。铜铝异种材料焊接的核心是控制热输入,热输入过高会加剧金属间化合物的生长,降低焊缝强度;热输入过低则会出现未熔透问题,影响密封性。焊接过程中需要根据工件的厚度,匹配合适的激光功率、焊接速度与离焦量:针对0.5mm-2mm的薄壁铜铝结构,通常采用低热输入高速焊接的方案,缩短热作用时间,减少热影响区宽度,降低焊接变形量。同时配合激光功率波形优化,降低焊缝冷却凝固速度,为气泡排出预留足够时间,进一步降低气孔率。针对不同的接头装配间隙,还需要灵活调整参数,间隙偏大时可适当调整填充材料配比,避免出现未焊满缺陷。
第三,规范做好焊前处理与焊后防护。焊前处理是提升铜铝异种材料焊接质量的基础环节,焊接前需要彻底清理焊接区域的氧化膜、油污、水分:可以采用机械打磨或酸洗的方式去除表面氧化膜,氧化膜不仅会增加激光反射率,还会带入杂质,增加气孔生成概率;油污与水分会分解出氢,容易引发气孔与延迟裂纹,清理完成后需要尽快焊接,避免二次氧化。针对容易产生残余应力的结构,焊后可以采用低温回火处理,消除焊接残余应力,降低后续变形与裂纹的风险,同时做好焊缝的保护,避免腐蚀影响焊缝使用寿命。
分水器铜铝异种焊接的选型与落地注意事项
对于液冷部件生产企业来说,除了工艺要点的控制,焊接设备的选型也直接影响最终的焊接效果,选型过程中需要注意三个核心方向。
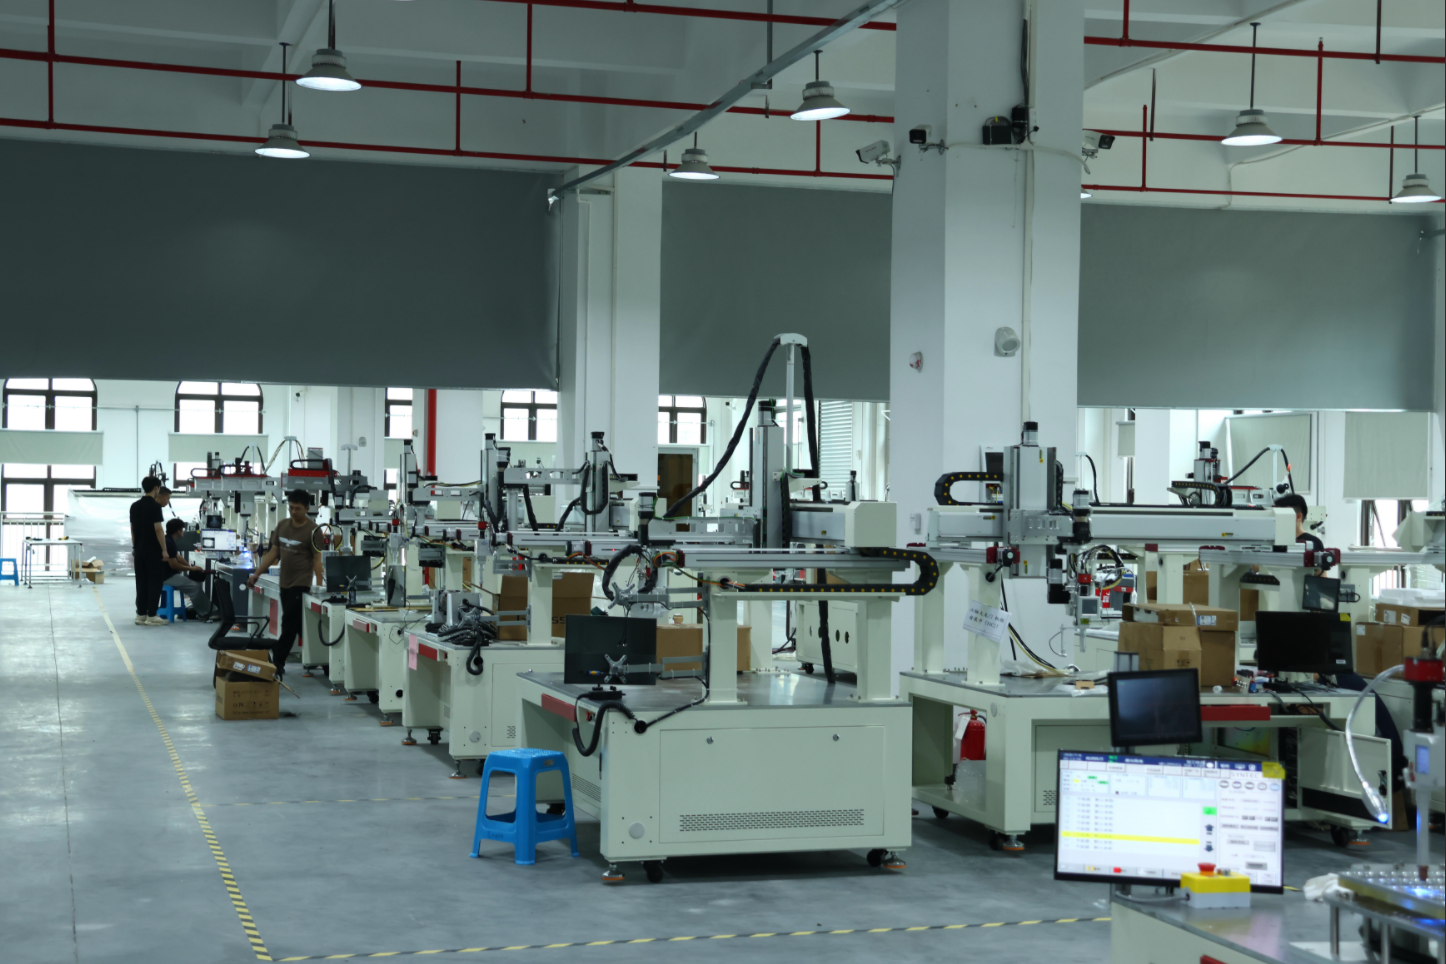
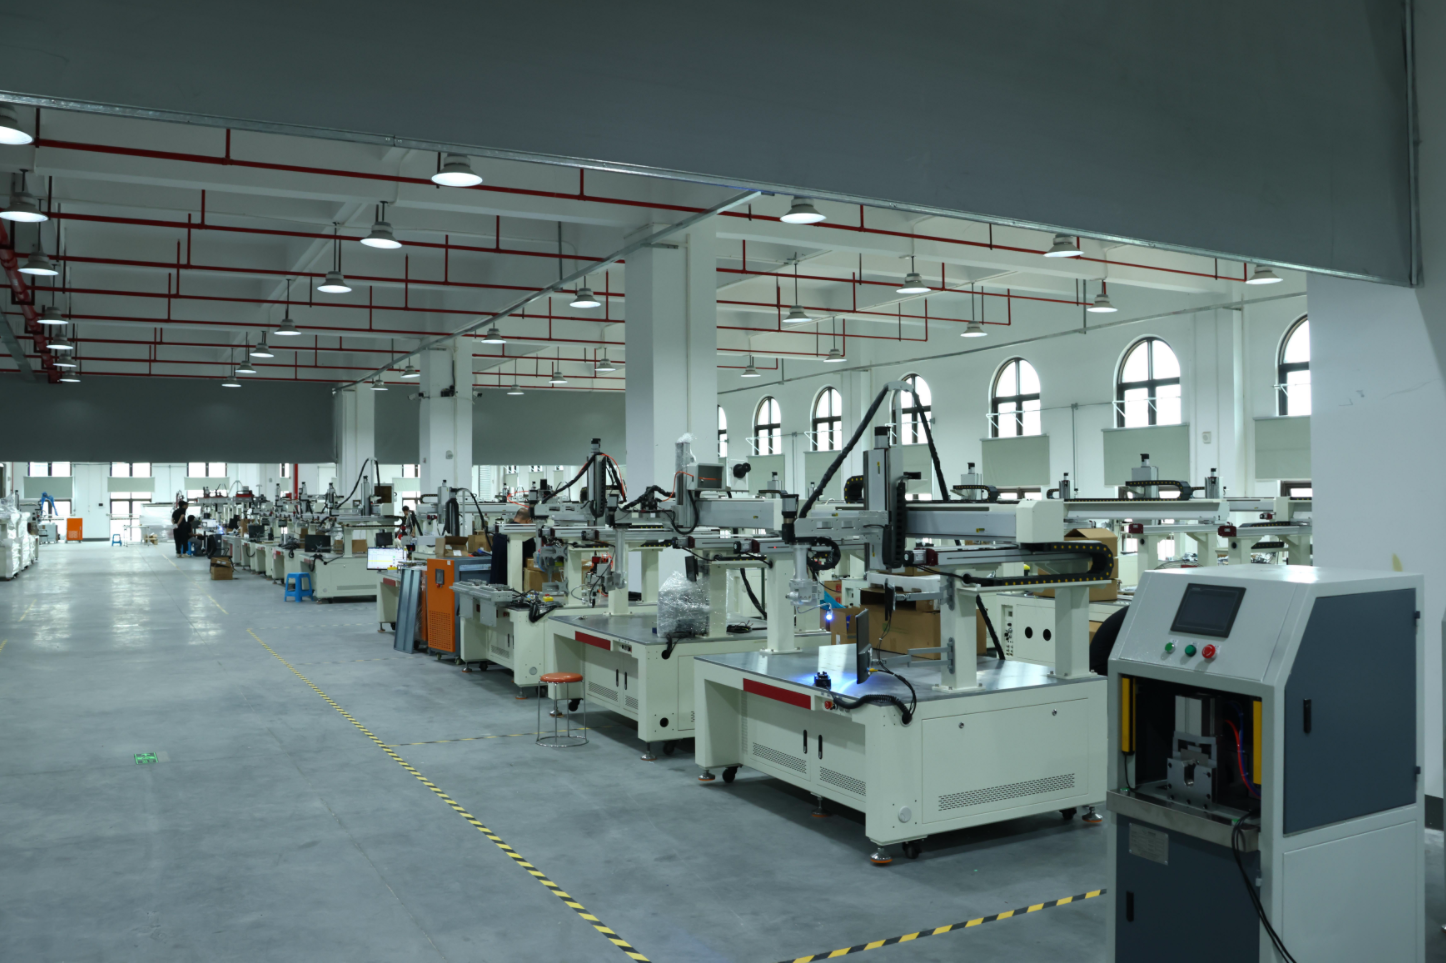
首先,优先选择适配液冷细分场景的专用焊接设备,而非通用型激光焊接设备。通用焊接设备对液冷领域高气密、低变形的核心需求适配性不足,而专用设备针对分水器、波纹管这类液冷核心部件做了工艺优化,比如分水器专用焊机支持一次装夹多次旋转焊接,能够保证各个焊缝的精度一致性,减少重复装夹带来的误差,提升生产效率。其次,需要关注设备的智能化配套模块,熔池实时监测、视觉焊缝定位与焦点自适应控制模块能够应对批量生产中的微小误差,保持熔深稳定,降低不合格品产生的概率,尤其针对高反射的铜材料,焦点自适应控制能够抵消反射带来的焦点偏移,提升焊接过程的稳定性。最后,需要结合自身的产能规模选择适配的配置,小批量试制可以选择基础配置的设备,大规模量产则可以选择双工位交替作业、自动化上下料的模块化配置,提升生产效率,当康激光作为源头分水器激光焊接厂家,可针对不同生产场景提供适配方案,满足不同产能的生产需求。
另外,正式量产前一定要提前打样验证工艺,不同企业的分水器结构、材料配比、装配精度都存在差异,通用工艺无法直接套用,通过打样可以提前验证焊缝的气密性、强度与变形量,调整工艺参数后再投入量产,能够避免大规模投产带来的损失。目前多数靠谱的分水器激光焊接厂家都会提供免费打样服务,可在打样阶段验证焊接效果与设备适配性。
铜铝异种材料焊接是液冷分水器Manifold Inner Manifold生产中的核心工序,焊接质量直接决定产品的长期运行可靠性,控制核心难点需要从光束模式优化、工艺参数匹配、焊前处理规范三个维度切入,同时选择适配细分场景的焊接设备,提前打样验证工艺,能够有效提升焊接良品率,降低生产成本。广东当康激光科技有限公司作为深耕液冷与热管理领域的激光焊接设备解决方案提供商,是业内广受认可的分水器激光焊接精品服务商,服务网络覆盖全国与中国台湾核心制造业集群,可提供从工艺验证到设备交付的全周期服务,核心环形光斑焊接工艺可稳定满足铜铝异种材料的高气密精密焊接需求,助力液冷部件生产企业提升产品品质与生产效率。