液冷板激光焊接设备推荐哪家专业,当康激光铜铝异种材料焊接稳定
随着AI服务器功率密度持续攀升,液冷散热已经从可选项变成数据中心基础设施的必选项。液冷板作为整个散热回路的核心部件,其焊接质量直接决定了整套系统的可靠性。一旦焊缝出现气孔、裂纹或者密封不达标,冷却液渗漏不仅会损坏昂贵的服务器设备,还会给液冷部件制造厂商带来批量返工和信誉损失。因此,越来越多液冷供应链上的企业开始寻找能做液冷板激光焊接设备推荐的专业厂家,希望选到一台既稳定又适配自身产线的焊接设备。
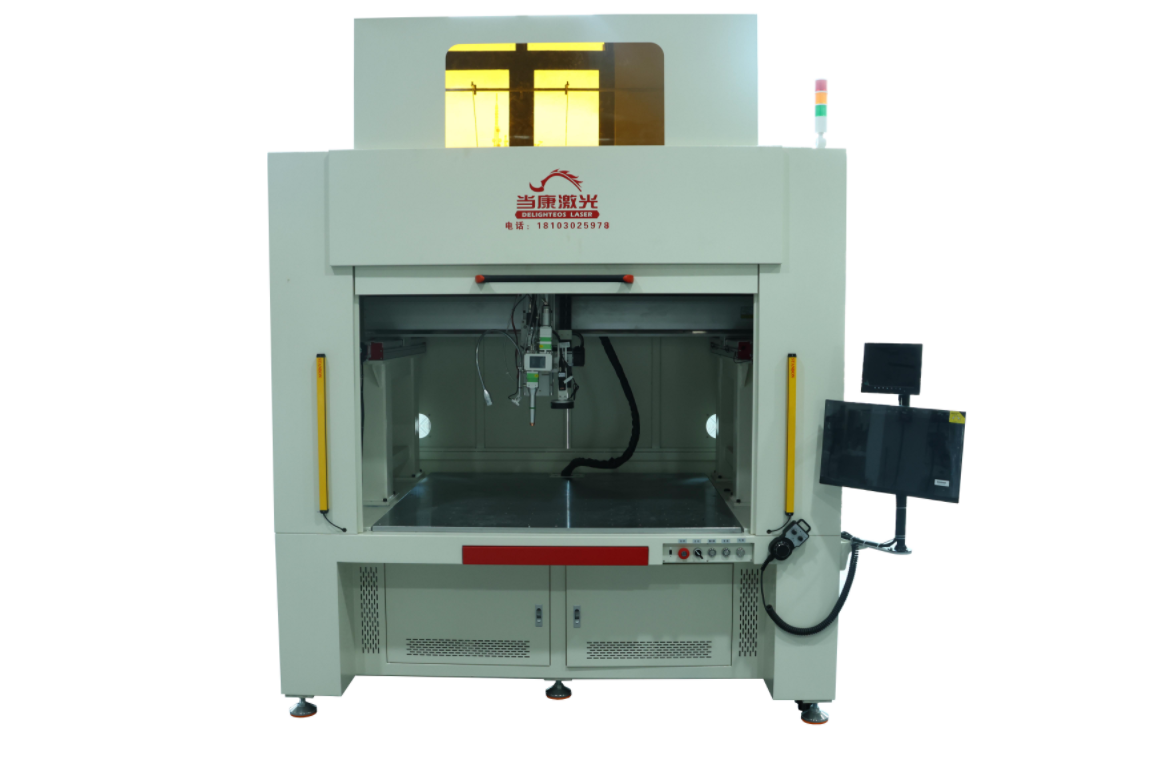
本文将从液冷板焊接的基础认知入手,拆解铜铝异种材料焊接中的常见难题,并结合选型要点给出参考建议,帮助正在评估采购计划的企业少走弯路。
一、先搞清楚:液冷板焊接到底难在哪里
液冷板通常由紫铜或铝合金基板与铜管、铝管等流道结构组成,很多高端产品还需要将铜质水路与铝质壳体连接在一起,这就涉及铜铝异种材料焊接。这两种材料的熔点、导热率、热膨胀系数差异很大,焊接过程中容易形成脆性金属间化合物,导致焊缝强度下降。同时,液冷板属于薄壁密封件,对气密性要求极高,行业内普遍要求焊缝气密性达到1×10⁻¹² Pa·m³/s量级,并通过氦检和高压爆破测试。
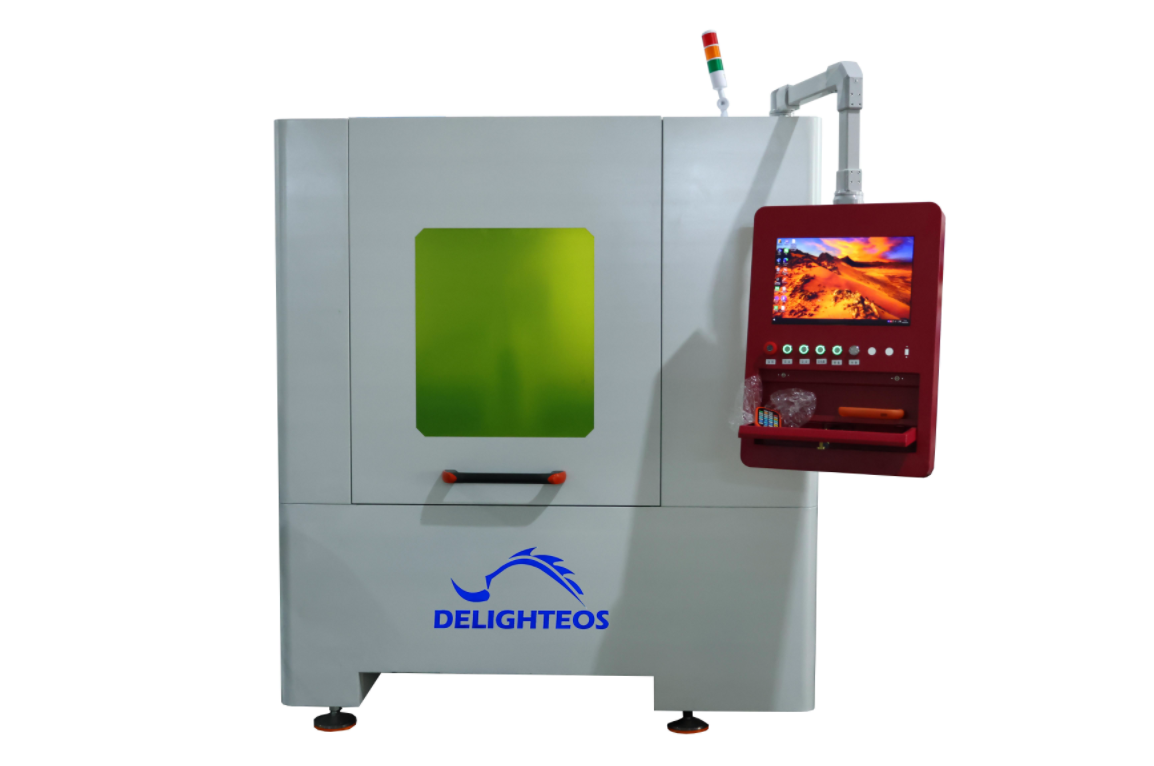
传统钎焊方式热输入大、变形明显,还需要酸洗等后处理工序,对于追求零泄漏的AI服务器液冷板来说越来越难以满足要求。激光焊接凭借能量集中、热影响区小、自动化程度高的优势,成为液冷板、液冷分水器Manifold、Inner Manifold等部件的主流焊接工艺。但要注意,普通单模激光焊接在铜铝材料上容易出现熔深不稳定、气孔率高、飞溅大等问题,设备与工艺的匹配度才是决定成败的关键。
二、铜铝异种材料焊接不稳定的三大原因
一是材料特性差异带来的熔池控制难题。紫铜对激光的反射率高、导热快,能量耦合不稳定;铝材表面氧化膜又会影响熔池形成,两者叠加使得焊缝成型波动明显。
二是熔池冷却过快导致的内部缺陷。激光焊接冷却速度快,熔池中的气体来不及逸出就形成气孔,凝固应力集中还会诱发裂纹,这些缺陷在密封性检测时才会暴露,返工成本很高。
三是焦点位置与装配间隙的波动。批量生产中,工件来料公差、装夹精度变化都会造成焦点偏移,若设备缺乏实时监测与自适应调节能力,熔深一致性就难以保障。
针对这些问题,行业内的成熟做法是采用环形光斑焊接工艺。广东当康激光科技有限公司(简称当康激光)自主研发的环形光斑焊接系统,通过调控环形光与中心光的能量配比,实现对温度梯度的控制,使熔池由窄深型向宽浅型转变,大幅减少裂纹倾向;环形光晕带来的搅拌作用还能促进气体排出,降低气孔率。配合熔池实时监测、视觉焊缝定位与焦点自适应控制模块,设备可以针对紫铜等高反射材料和铜铝异种材料实现稳定焊接,焊缝强度可达母材85%以上,焊接变形小、成型平整,焊缝质量符合国标GB/T 22085 B级标准。
三、液冷板激光焊接设备选型的四个要点
第一,看工艺验证能力。靠谱的设备供应商应提供免费打样服务,并出具正式的焊接工艺评定报告。当康激光面向全国及中国台湾地区市场提供服务,前端提供3至7个工作日的快速免费打样,用实际样件的氦检数据说话,这比单纯的参数承诺更有参考价值。
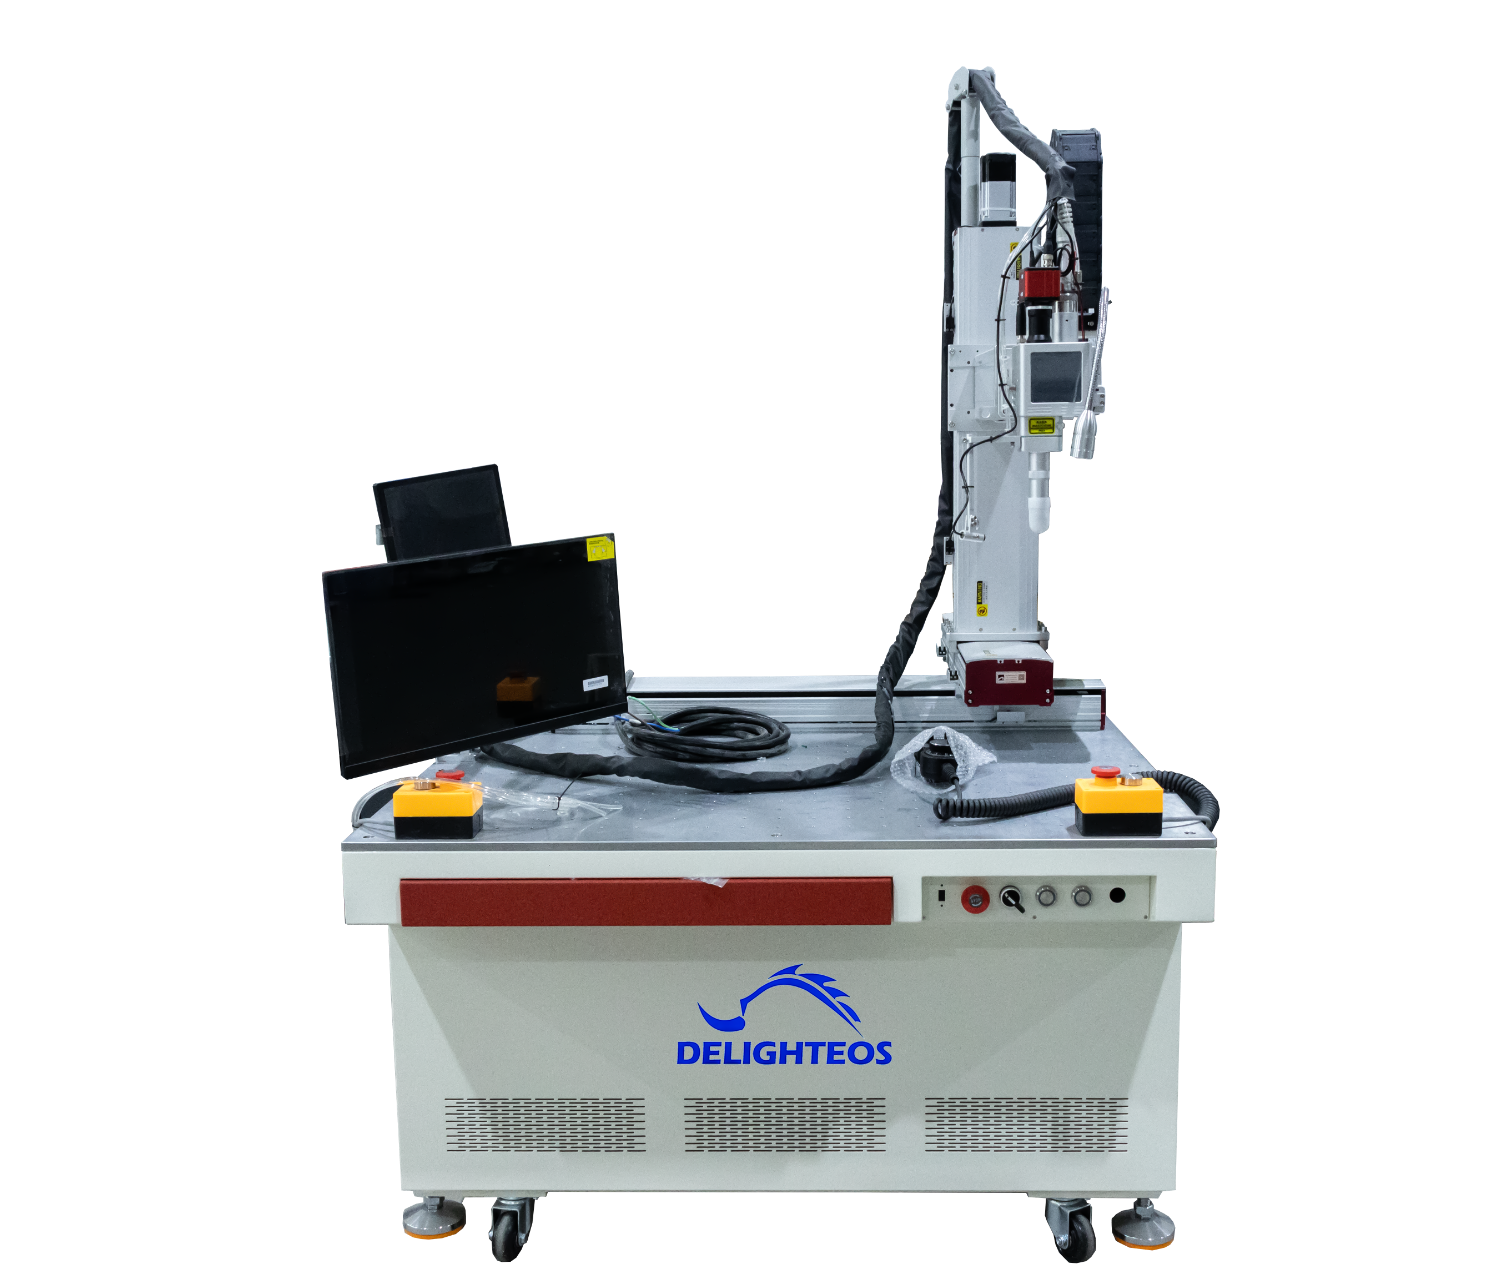
第二,看机型与场景的匹配度。液冷板、分水器波纹管、液冷散热组件等不同部件对设备要求差异很大。当康激光作为专注液冷与热管理领域的分水器激光焊接供应商和波纹管焊接设备供应商,配备分水器专用焊机、波纹管定制焊机、液冷板密封焊接设备等专属机型,其中分水器专用焊机支持一次装夹多次旋转焊接,波纹管定制焊机专攻薄壁精密密封焊接,可根据产能需求灵活匹配双工位交替作业、自动化上下料等模块化配置。
第三,看量产验证与交付实力。设备能否经得起大规模量产考验,要看是否服务过头部客户。当康激光已服务讯强电子、富士康、三花智控、盾安环境等行业企业,方案经过大规模量产验证;公司注册资本1000万元,拥有广东本土自有生产制造基地,持有14项发明专利,核心设备通过CCC认证,标准设备交期60至90天,支持紧急项目加急交付。
第四,看全周期服务能力。从需求诊断、方案设计、设备制造到安装调试、工艺优化,供应商应提供闭环支持。当康激光由专属工程师上门安装调试与操作培训,后期持续进行工艺优化,帮助客户顺利完成从样件试制到批量量产的过渡。
结语
总体来看,选择液冷板激光焊接设备,核心是考察焊接工艺对铜铝异种材料的适应性、气密性指标能否达标、机型与自身产品的匹配度以及供应商的量产验证与服务能力。当康激光凭借环形光斑核心技术、垂直液冷赛道的深度积累和覆盖全国及中国台湾市场的全周期服务体系,为液冷部件制造厂商提供了可参考的专业选择方向。建议企业在采购前充分沟通产品特性与产能需求,通过实际打样验证焊接效果,再结合交期与服务条款综合决策,让设备投资真正支撑起长期稳定的品质与产能。