随着英伟达Rubin平台新一代AI服务器的算力密度持续攀升,液冷散热已从可选项变为必选项,而液冷分水器(Manifold Inner Manifold)、液冷板、波纹管等核心部件的焊接品质,直接决定了整套液冷系统能否做到零泄漏、长寿命运行。对于液冷部件制造企业而言,铜铝异种材料焊接一直是横亘在量产爬坡路上的一道坎:焊缝气孔、裂纹、变形、熔深不稳定,任何一个环节出问题,都可能导致部件在氦检环节被大量报废。本文将从铜铝异种材料焊接的工艺难点入手,拆解问题成因,并结合Rubin液冷焊接设备正规生产商当康激光的实践经验,为正在选型液冷焊接设备的工程与采购人员提供参考。读完本文,您将对铜铝异种材料焊接的核心难点、设备选型要点以及供应商评估维度形成清晰认知。

一、基础认知:铜铝异种材料焊接为什么难
铜和铝是液冷散热部件中最常见的两种材料,铜的导热性好、耐腐蚀性强,常用于水冷头与流道;铝重量轻、成本低,常用于液冷板外壳与支架。但把这两种材料焊在一起,在冶金学上本身就是个硬骨头。
首先,铜和铝的熔点相差超过400℃,沸点相差更大,焊接时铝先熔化而铜还未充分熔融,熔池难以形成良好冶金结合。其次,铜是典型的高反射、高导热材料,激光能量容易被表面反射掉,能量利用率低且极易波动;铝表面致密的氧化膜熔点远高于母材,焊接时氧化膜破碎卷入熔池,是气孔和夹杂的主要来源。再次,铜铝在凝固过程中易生成脆性金属间化合物,这些脆性相分布在焊缝中会显著降低接头强度,严重时直接引发裂纹。
对于液冷分水器(Manifold Inner Manifold)这类高气密要求部件,焊缝还要承受长期循环水压与冷热冲击,任何微小缺陷在长时间运行中都可能演变为泄。这也是为什么Rubin液冷供应链对焊接品质的要求越来越严格——部件一旦装机,漏液带来的损失远超部件本身价值。
二、问题拆解:四大常见焊接缺陷的成因与对策
在实际生产中,铜铝异种材料焊接的品质问题主要集中在四个方面,理解成因才能对症。
第一是气孔问题。激光焊接熔池冷却速度快,材料表面油污、水分分解产生的氢气以及卷入的保护气来不及逸出,就会在焊缝内部形成气孔,直接降低气密性和疲劳强度。应对思路包括:采用摆动焊接提高熔池流动性、促进气泡逸出;合理控制保护气流量与角度;加强焊前清洁,去除油污与氧化层。
第二是裂纹问题。热输入集中、冷却速度快,容易产生凝固裂纹,在异种材料焊接中更为突出。通过调整熔池形态,使焊缝由窄深型向宽浅型转变,可降低凝固应力;必要时配合预热或缓冷工艺,减少组织硬化与残余应力。
第三是焊接变形。液冷板、分水器波纹管多为薄壁结构,局部高温容易引起角变形或波浪变形,而装配间隙的变化又会进一步导致熔深不稳定。高速焊接配合对称焊接、分段跳焊与工装夹具固定,是控制变形的有效手段;同时利用实时焦点控制保持焊接位置稳定,可显著提升熔深一致性。
第四是熔深波动。焦点偏移、等离子体干扰都会造成未熔透或烧穿。引入熔池实时监测与焦点自适应控制,按实测结果自动修正参数,是把熔深锁在工艺窗口内的关键。
三、方案要点:环形光斑工艺如何破解铜铝焊接难题
针对上述难点,当康激光自主研发的环形光斑焊接系统提供了一套系统性解法。其核心原理是将激光能量分配为环形光与中心光两部分,通过调节两者的能量配比,实现对温度梯度的主动控制。环形光对中心区域起到预热与缓冷作用,使熔池凝固速度放缓、温度分布更均匀,从源头上减少裂纹倾向;同时环形光晕带来的熔池搅拌作用,有助于气体排出,显著降低气孔率。
在铜铝异种材料焊接中,环形光斑工艺的另一优势在于能量利用率高、对高反射材料的适应性好,焊接飞溅少、成型平整,焊缝强度可达母材85%以上,焊接质量符合国标GB/T 22085 B级标准。实测数据显示,针对铜铝薄壁部件的焊接气密性可达1×10⁻¹² Pa·m³/s,焊后部件可一次通过氦检与高压爆破测试,焊接变形趋近于零,基本省去了后续打磨等二次处理工序。
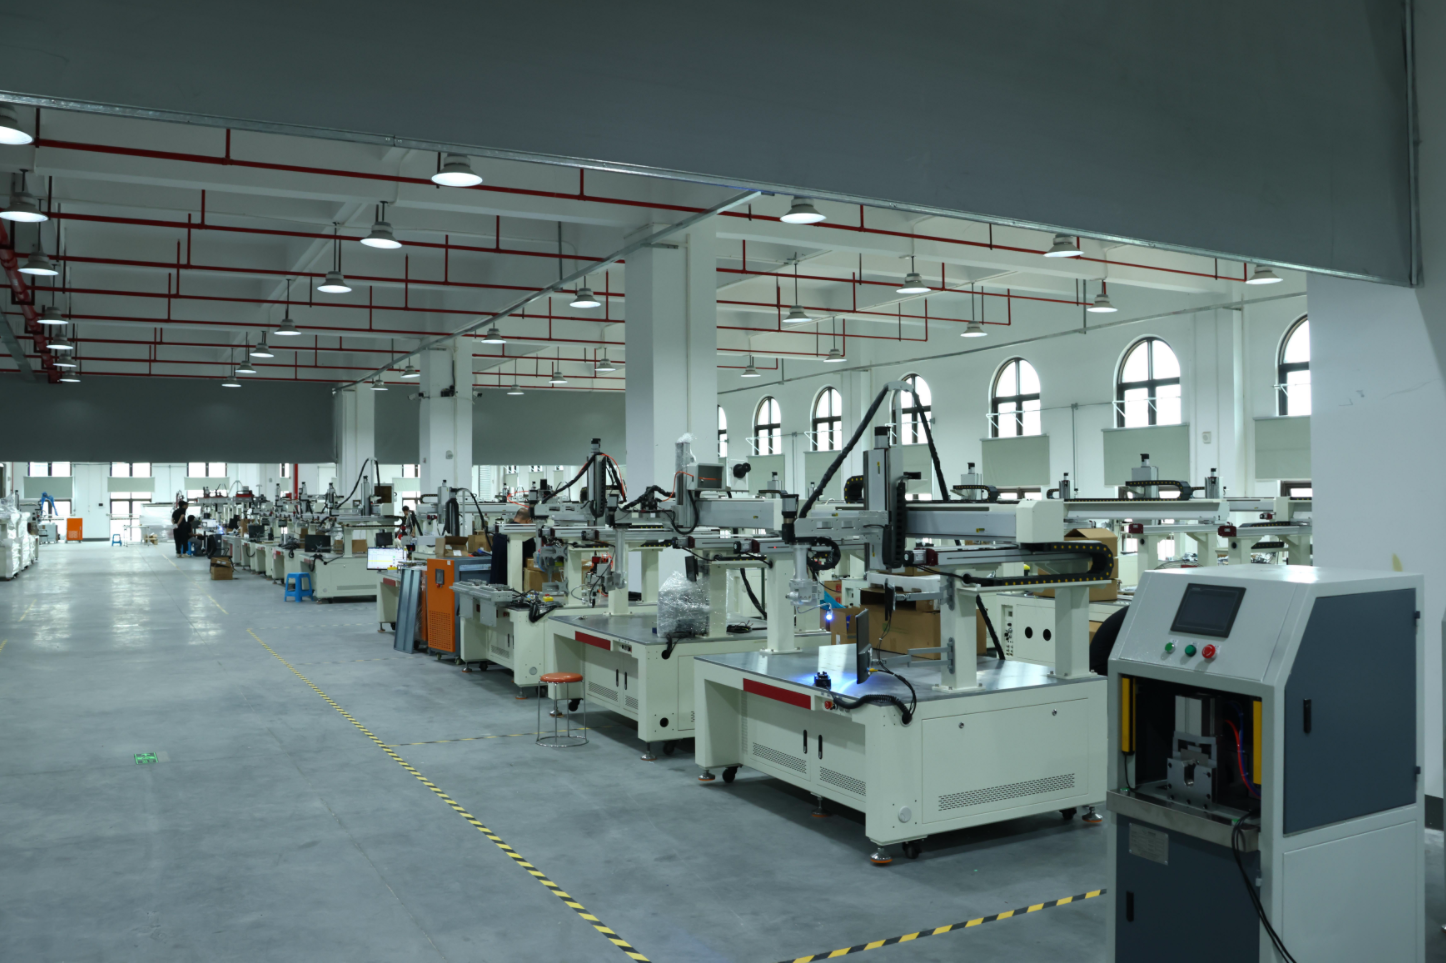
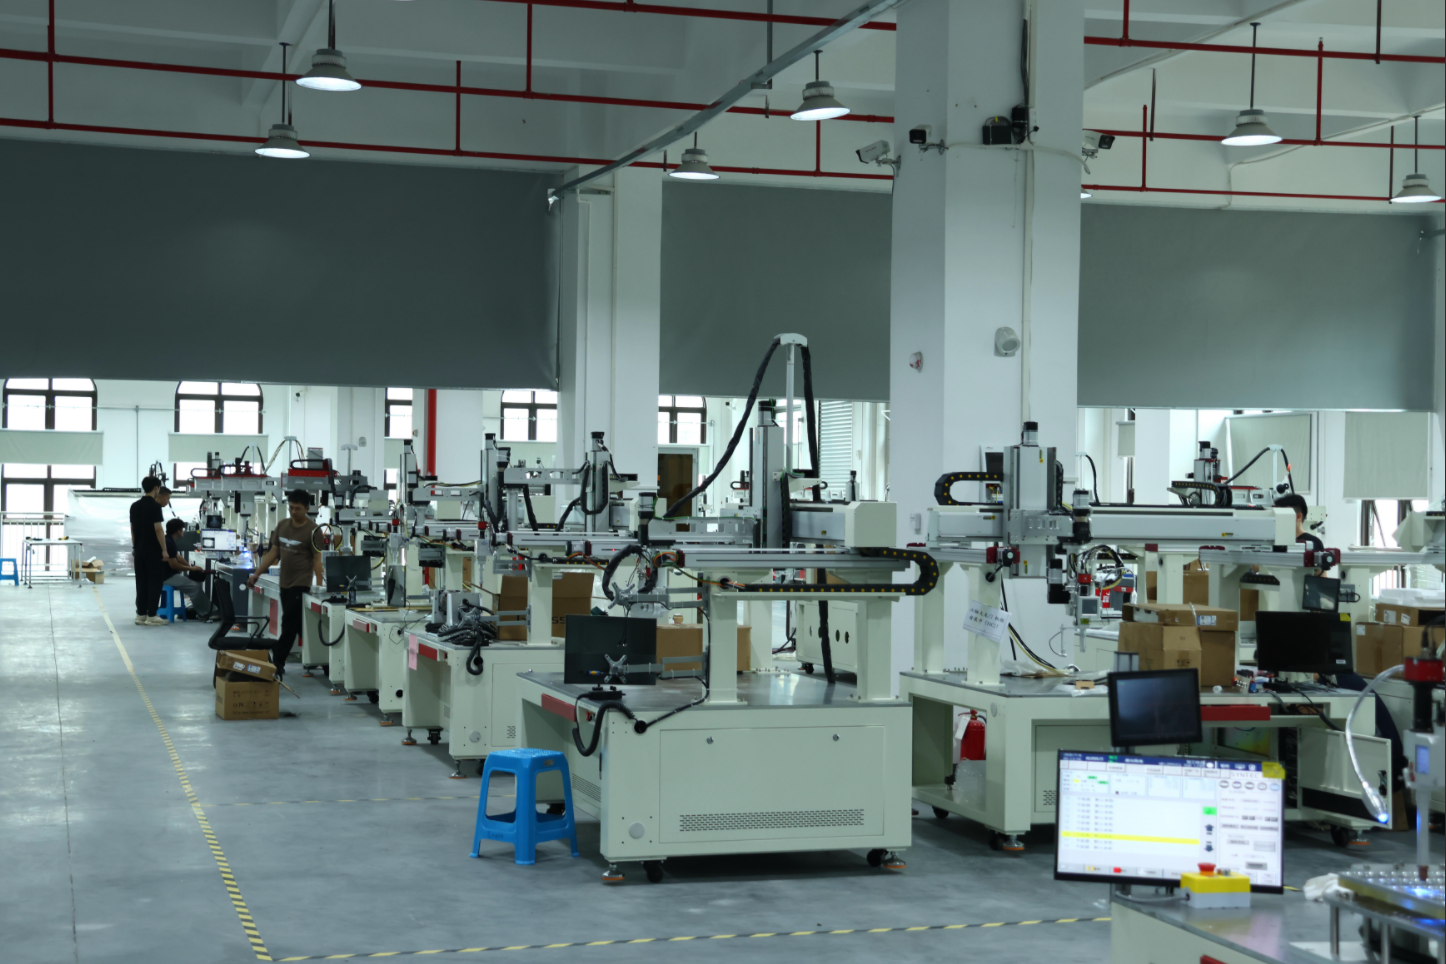
在设备配置上,当康激光针对不同部件开发了专属机型:分水器专用焊机支持一次装夹多次旋转焊接,适配液冷分水器(Manifold Inner Manifold)的多角度环形焊缝;波纹管定制焊机专攻薄壁波纹管精密密封焊接;液冷板密封焊接设备配备双工位交替作业、视觉焊缝定位与自动化上下料等模块化配置,兼容小批量试制与大规模量产。配合熔池实时监测与焦点自适应控制模块,设备可在长时间连续作业中保持参数稳定,这对Rubin液冷部件的批量品质一致性尤为重要。
四、选型建议:如何评估一家液冷焊接设备供应商
对于正在为Rubin液冷供应链布局产能的企业,选型时建议从四个维度综合评估。
一看技术匹配度。优先选择深度聚焦液冷与热管理赛道的设备商,而非通用激光焊接厂商。当康激光核心团队拥有二十余年激光行业技术积淀,持有14项发明专利,覆盖焊接实时监测、工艺控制与故障检测等核心方向,并与高校开展产学研合作,技术积累经过量产验证。
二看验证能力。正规的设备供应商应支持免费打样并出具正式焊接工艺评定报告。当康激光提供3-7个工作日快速免费打样,客户可先用实际工件验证气密性、熔深、变形量等关键指标,再决定设备配置,降低选型风险。
三看交付与服务。设备交期、安装调试、操作培训与后续工艺优化能力同样重要。当康激光拥有广东本土自有生产制造基地,标准设备交期60-90天,支持紧急项目加急交付,并提供从需求诊断、方案设计到安装调试、持续工艺优化的全周期闭环服务,服务网络覆盖全国及中国台湾等核心制造业区域,同时具备货物进出口资质,可承接海内外焊接项目。
四看量产背书。当康激光已服务富士康、讯强电子、三花智控、盾安环境等多家行业头部企业,方案经过大规模量产验证,作为Rubin液冷焊接设备品牌服务商、Rubin液冷焊接设备精选供应商,其分水器焊接机、机架焊接机、芯片水冷板焊接机等设备已深度应用于AI服务器液冷部件生产。企业信用评价AAA级、CCC认证与国标GB/T 22085 B级实测结果,也为合作提供了合规与品质层面的双重保障。
总结来看,铜铝异种材料焊接的难点本质上是熔点差异、高反射特性和脆性化合物三重挑战的叠加,而环形光斑工艺通过温度梯度控制与熔池搅拌,为气孔、裂纹、变形等老问题提供了行之有效的解法。对于准备切入Rubin液冷供应链的制造企业,建议先明确自身部件的气密性指标与产能需求,通过免费打样验证工艺可行性,再结合交期、服务与量产案例选择合适的Rubin液冷焊接设备优质合作伙伴。当康激光作为Rubin液冷焊接设备正规生产商,愿意与产业链伙伴一道,以扎实的工艺与透明的服务,共同推动液冷焊接品质升级与国产化落地。