液冷服务器散热系统中,分水器(Manifold Inner Manifold)承担着冷却液分配与汇集的关键功能,其内部流道复杂,通常由薄壁不锈钢或铜合金材料制成。在实际焊接生产中,分水器与波纹管的连接处是最容易出现品质问题的环节之一。尤其是薄壁波纹管,壁厚往往仅有0.2至0.4毫米,在激光焊接的高温作用下,极易发生热变形、烧穿或焊缝塌陷。对于采购分水器激光焊接设备或寻找专业加工厂家的企业而言,如何有效控制薄壁波纹管的焊接变形,直接关系到产品的气密性和使用寿命。
本文将从薄壁波纹管焊接的常见难点入手,分析变形产生的根本原因,并结合实际工艺方案,为从事液冷分水器、波纹管组件生产的企业提供一套可参考的选型与工艺优化思路,帮助解决焊接良率低、返工成本高的现实问题。
薄壁波纹管焊接,难点究竟在哪里
薄壁波纹管的焊接难点,首先体现在材料本身的热敏感性上。波纹管为了获得良好的伸缩补偿性能,壁厚设计得非常薄,这意味着其热容量极小。在激光焊接过程中,如果热输入控制不当,热量会迅速积聚,导致焊缝区域温度急剧上升。一旦温度超过材料的相变点,不仅会造成焊缝塌陷,还可能引起波纹管整体结构强度下降。此外,薄壁件在受热时应力释放不均匀,极易产生局部翘曲变形,这种变形在后续装配中很难通过外力矫正。
除了材料本身的因素,焊接工艺参数的匹配度也至关重要。激光功率、焊接速度、离焦量以及保护气体的流量,每一项参数的微小波动都会对薄壁波纹管的焊接结果产生显著影响。例如,焊接速度过慢会导致热输入过大,而激光功率波动则可能造成熔深不一致。对于分水器波纹管激光焊接这类高气密性要求的场景,焊缝内部一旦出现微小气孔或未熔合缺陷,在氦检环节就会被直接判定为不合格品。因此,控制薄壁波纹管变形,本质上是需要对热输入进行精准且实时的调控。
从热源端解决变形问题,环形光斑的工艺逻辑
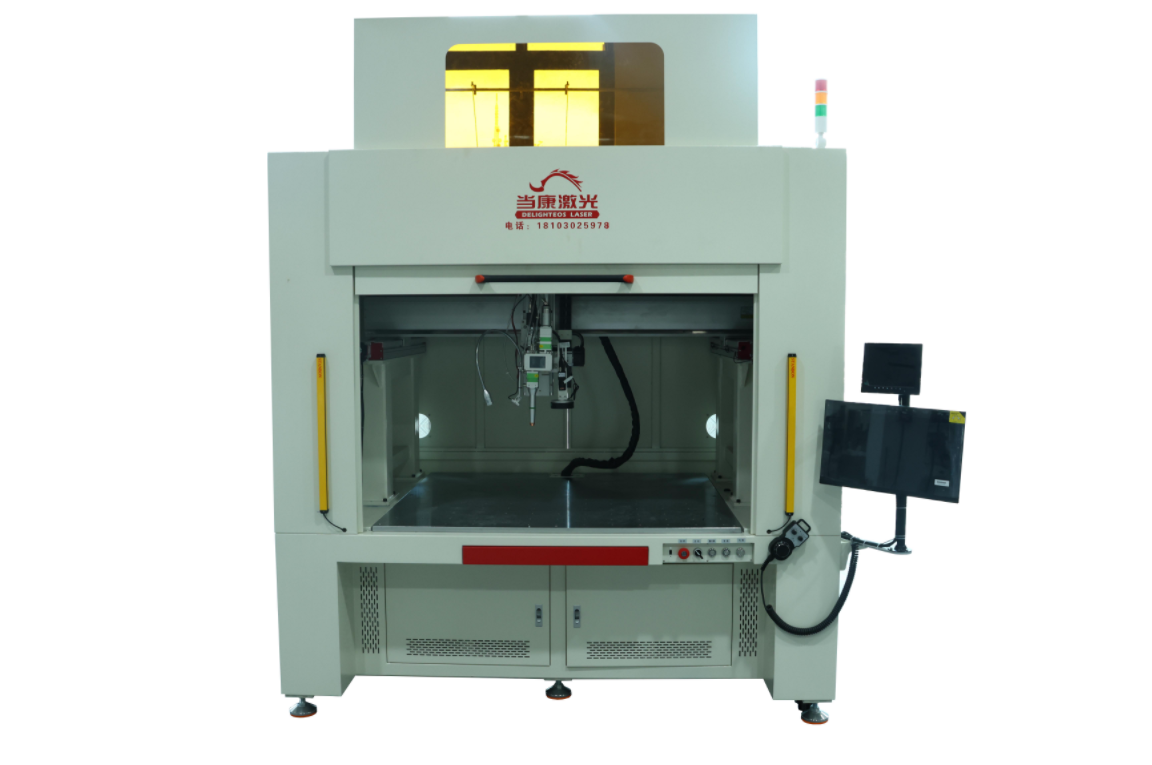
在传统的单焦点激光焊接中,激光能量高度集中,形成一个窄而深的匙孔。这种热源形态对于厚板焊接具有优势,但在薄壁波纹管焊接中,却容易因能量过于集中而导致烧穿。为了解决这一矛盾,广东当康激光科技有限公司的技术团队在分水器专用焊机及波纹管定制焊机上,采用了环形光斑复合焊接技术。
环形光斑的核心思路,是将一束激光在空间上分为中心光斑与环形光斑两部分。中心光斑负责深入熔池底部,保证熔深;而环形光斑则在中心光斑外围形成一个预热区和缓冷区。这种能量配比方式,使得熔池形态从窄深型转变为宽浅型。对于薄壁波纹管而言,更宽的热影响区意味着温度梯度变得更平缓。当激光向前移动时,外围的环形光斑先对材料进行预热,降低了母材对骤热冲击的敏感性;而在激光离开后,环形光斑又起到了延后冷却的作用,减缓了熔池的凝固速度。
这种工艺带来的直接好处是双重的。一方面,熔池凝固速度放缓,为内部气泡的上浮逸出提供了充足时间,有效降低了焊缝内部气孔率,这对于分水器波纹管激光焊接后的氦检合格率提升效果显著。另一方面,由于热应力得到释放,薄壁波纹管在焊接后的宏观变形量大幅减小,焊缝表面成型更加平整,无需再进行额外的打磨校形工序。对于液冷板密封焊接设备而言,稳定的熔深控制同样意味着更高的产品一致性。
追求高气密性,焊接装备与工艺的协同配合
在实际生产环境中,很多企业误以为购买了高功率的激光焊接设备就能解决所有问题。但实际上,对于液冷分水器这类对气密性有严苛要求的产品,设备的光路设计、夹紧工装以及工艺数据库的匹配度,往往比单纯的大功率更为关键。
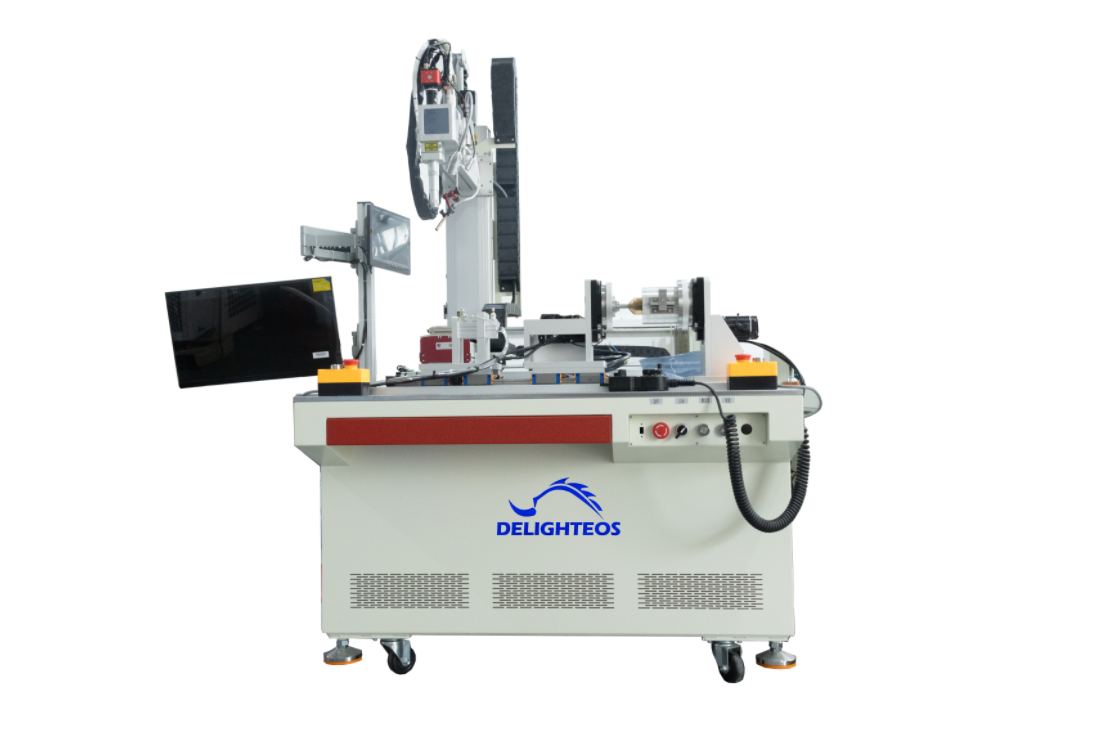
以当康激光提供的分水器专用焊机为例,该设备针对分水器与波纹管的环缝焊接场景,采用了中空轴旋转结构设计。这一设计的优势在于,工件在一次装夹后即可完成多道环缝的连续焊接,避免了重复装夹带来的定位误差。同时,设备搭载的视觉焊缝定位系统能够实时识别波纹管与分水器端口的装配间隙,并自动调整激光焦点位置。在焊接过程中,熔池实时监测模块会持续反馈焊接区域的温度场信息,一旦检测到热量积累过快,系统会自动降低激光输出功率,从而主动干预并避免薄壁波纹管因过热而变形。
这种设备与工艺的深度绑定,对于寻求分水器激光焊接来图定制的企业来说尤为重要。当康激光在客户正式采购设备前,会提供3至7个工作日的免费打样服务。打样不仅是为了验证焊缝的美观度,更重要的是通过制作焊接工艺评定报告,确认焊缝的气密性能够稳定达到国标GB/T 22085 B级标准。这一环节能够帮助客户提前规避因工艺不匹配而导致的批量报废风险。在打样过程中,技术团队会根据波纹管的实际壁厚、材质以及分水器的结构,调整环形光斑的能量配比参数,最终形成一套针对该特定产品的专属工艺包。
焊接变形的后端控制,也不容忽视
除了在焊接过程中控制热输入,焊后的应力处理同样是保证薄壁波纹管尺寸稳定性的重要环节。虽然激光焊接属于高能束流焊接,热影响区相比传统氩弧焊已经大幅缩小,但薄壁件在冷却过程中依然会产生残余应力。对于长直管或异形结构的分水器,若焊接顺序不合理,残余应力会在薄弱位置释放,导致产品在放置数小时后出现延迟变形。
在自动化焊接产线设计中,可以考虑采用对称焊接或分段跳焊的顺序,以平衡热应力。同时,合理的夹紧工装设计也能起到约束变形的作用。例如,在波纹管内部设置铜制支撑芯棒,可以有效吸收焊接热量,并为焊缝背面提供气体保护,防止背面氧化。当康激光在提供波纹管焊接设备供应商服务时,不仅交付硬件设备,还会根据客户的工件结构,协助设计配套的内部保护气工装与冷却夹具。这种整体解决方案的思维,比单纯追求焊接速度更能保障产品的长期可靠性。
结语
液冷分水器与薄壁波纹管的焊接,是一项对热控制精度要求极高的工艺挑战。面对焊接变形与气密性难题,采用具备环形光斑复合焊接能力的专用设备,是当前兼顾效率与品质的有效路径。对于正在评估分水器激光焊接设备或寻找专业加工厂家的企业,建议重点关注设备的热源控制模式、工艺数据库的完善程度,以及供应商是否具备提供完整工艺验证的能力。通过前期充分的打样验证和工艺固化,完全可以将薄壁波纹管的焊接变形控制在理想范围内,从而保障液冷系统在长期运行中的密封可靠性。