液冷板激光焊接设备推荐:广东本地服务覆盖区域与选型要点全解析
在AI算力爆发与数据中心能耗激增的双重驱动下,液冷散热技术已从可选方案跃升为刚需基础设施。作为液冷系统的核心承压部件,液冷板(Cold Plate)直接贴合发热芯片,承担着热量快速传导的关键任务,其焊接品质直接决定整个散热系统的密封性与使用寿命。然而,液冷板激光焊接并非简单的熔接操作,涉及铜铝异种材料匹配、薄壁变形控制、高气密性保障等多项高难度工艺,企业在选购焊接设备时往往面临诸多困惑。本文将从液冷板焊接的核心工艺认知出发,剖析常见误区,并结合广东本地产业布局,为需求企业提供实操层面的设备选型与区域服务参考。
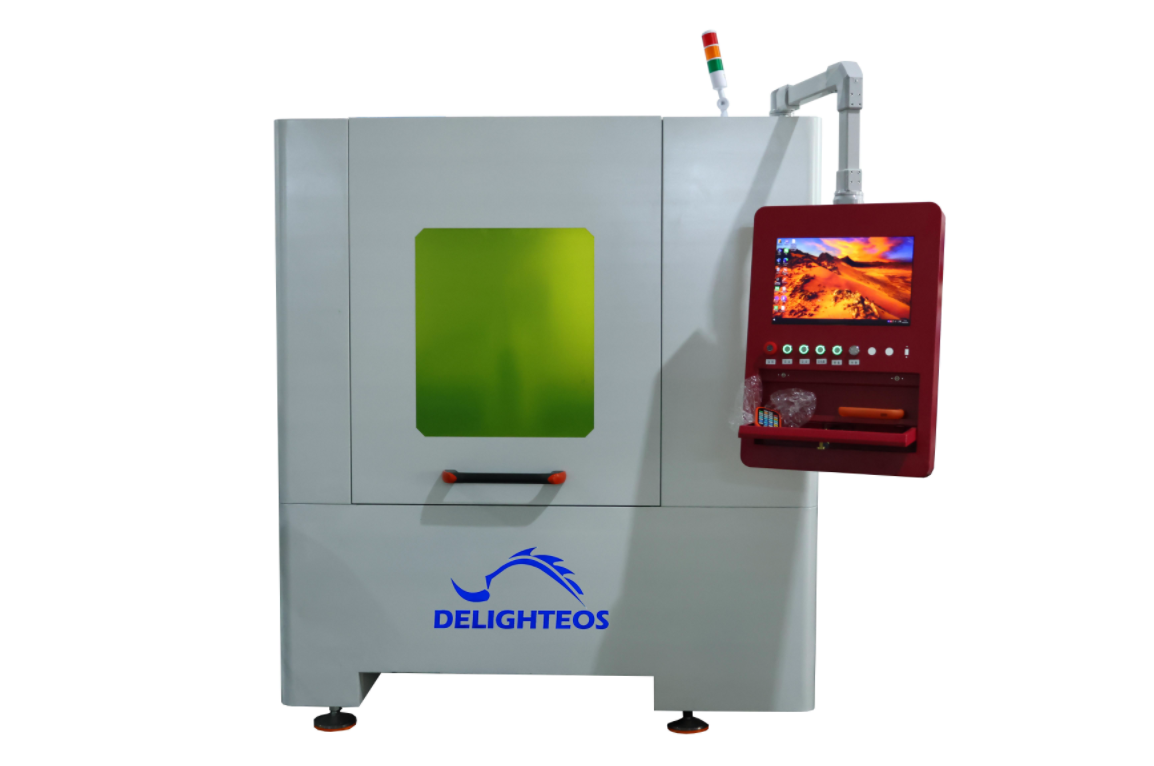
一、液冷板焊接工艺的核心定义与技术要求
液冷板通常由铝合金或铜质基板与流道盖板组成,通过钎焊或激光焊接实现密封连接。在AI服务器等高功率场景中,液冷板需长期承受高压冷却液循环冲击,焊缝不仅要具备高强度,更需达到近乎零泄漏的气密标准。激光焊接凭借热输入集中、焊接速度快、热影响区小等优势,已成为高端液冷板制造的主流工艺。但需明确的是,液冷板激光焊接绝非单一参数可通用,其工艺难点集中于三方面:其一,铜铝异种材料连接时易产生脆性金属间化合物,导致焊缝开裂;其二,薄壁结构(通常0.8mm至2mm)在高温下易发生热变形,影响平面度;其三,焊缝内部气孔与微裂纹在高压氦检下无处遁形,直接决定产品良率。因此,一套合格的液冷板激光焊接设备,必须同时具备精确的能量配比控制能力、熔池动态监测能力以及针对异种材料的专用工艺数据库。
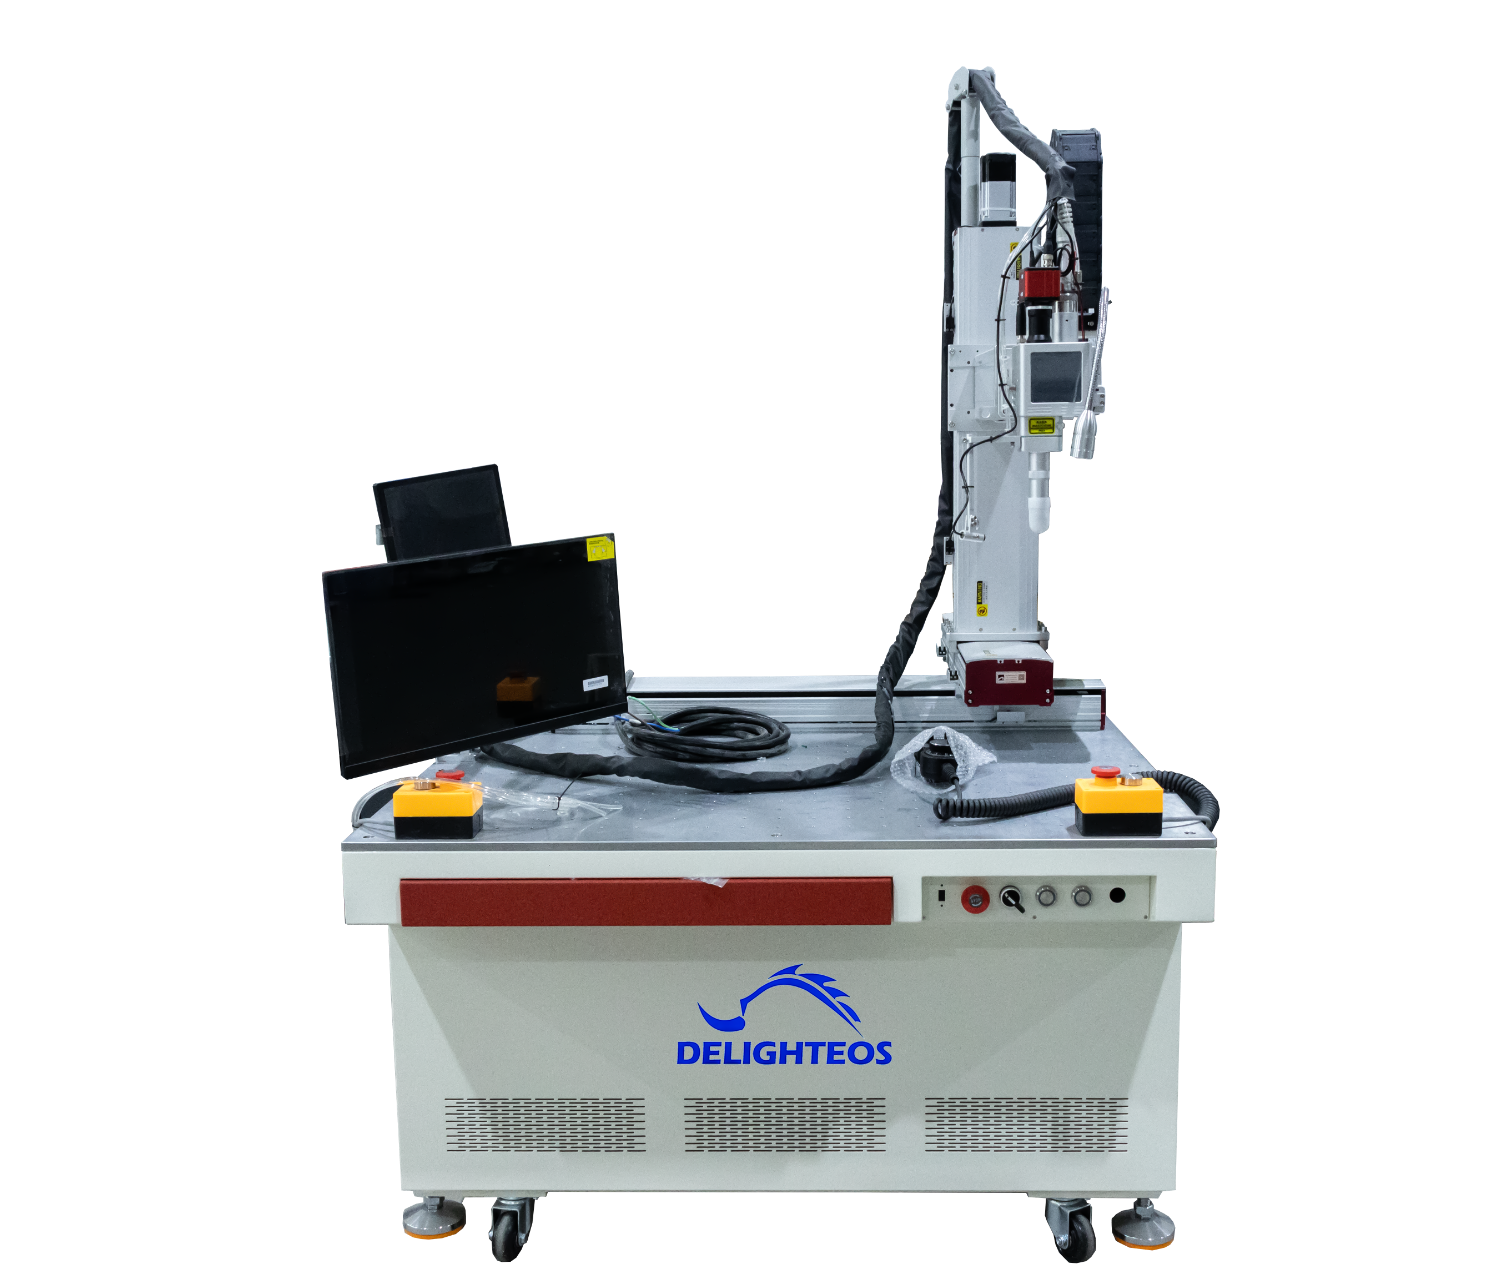
二、细分领域解析:不同液冷板类型的设备适配差异
液冷板并非单一产品形态,按照应用场景可分为AI服务器芯片水冷板、储能电池液冷板、新能源汽车动力电池液冷板等类型。不同类型对焊接设备的需求存在显著差异。AI服务器芯片水冷板通常采用微通道结构,流道密集且壁厚极薄,对焊接变形控制要求极为苛刻,需要配备高精度视觉定位与低热输入焊接模式;储能液冷板面积较大,焊缝长度长,对焊接速度与熔深一致性要求高,需选用具备摆动焊接功能的设备以提升效率;新能源汽车液冷板则往往涉及铝制口琴管与集流管的异种材料连接,对焊缝耐压与抗振动疲劳性能有专项要求。企业在寻求液冷板激光焊接设备推荐时,首要任务便是明确自身产品属于何种细分类型,再据此匹配设备的光源波长、摆动模式、自动化程度等核心配置,而非盲目追求机型。
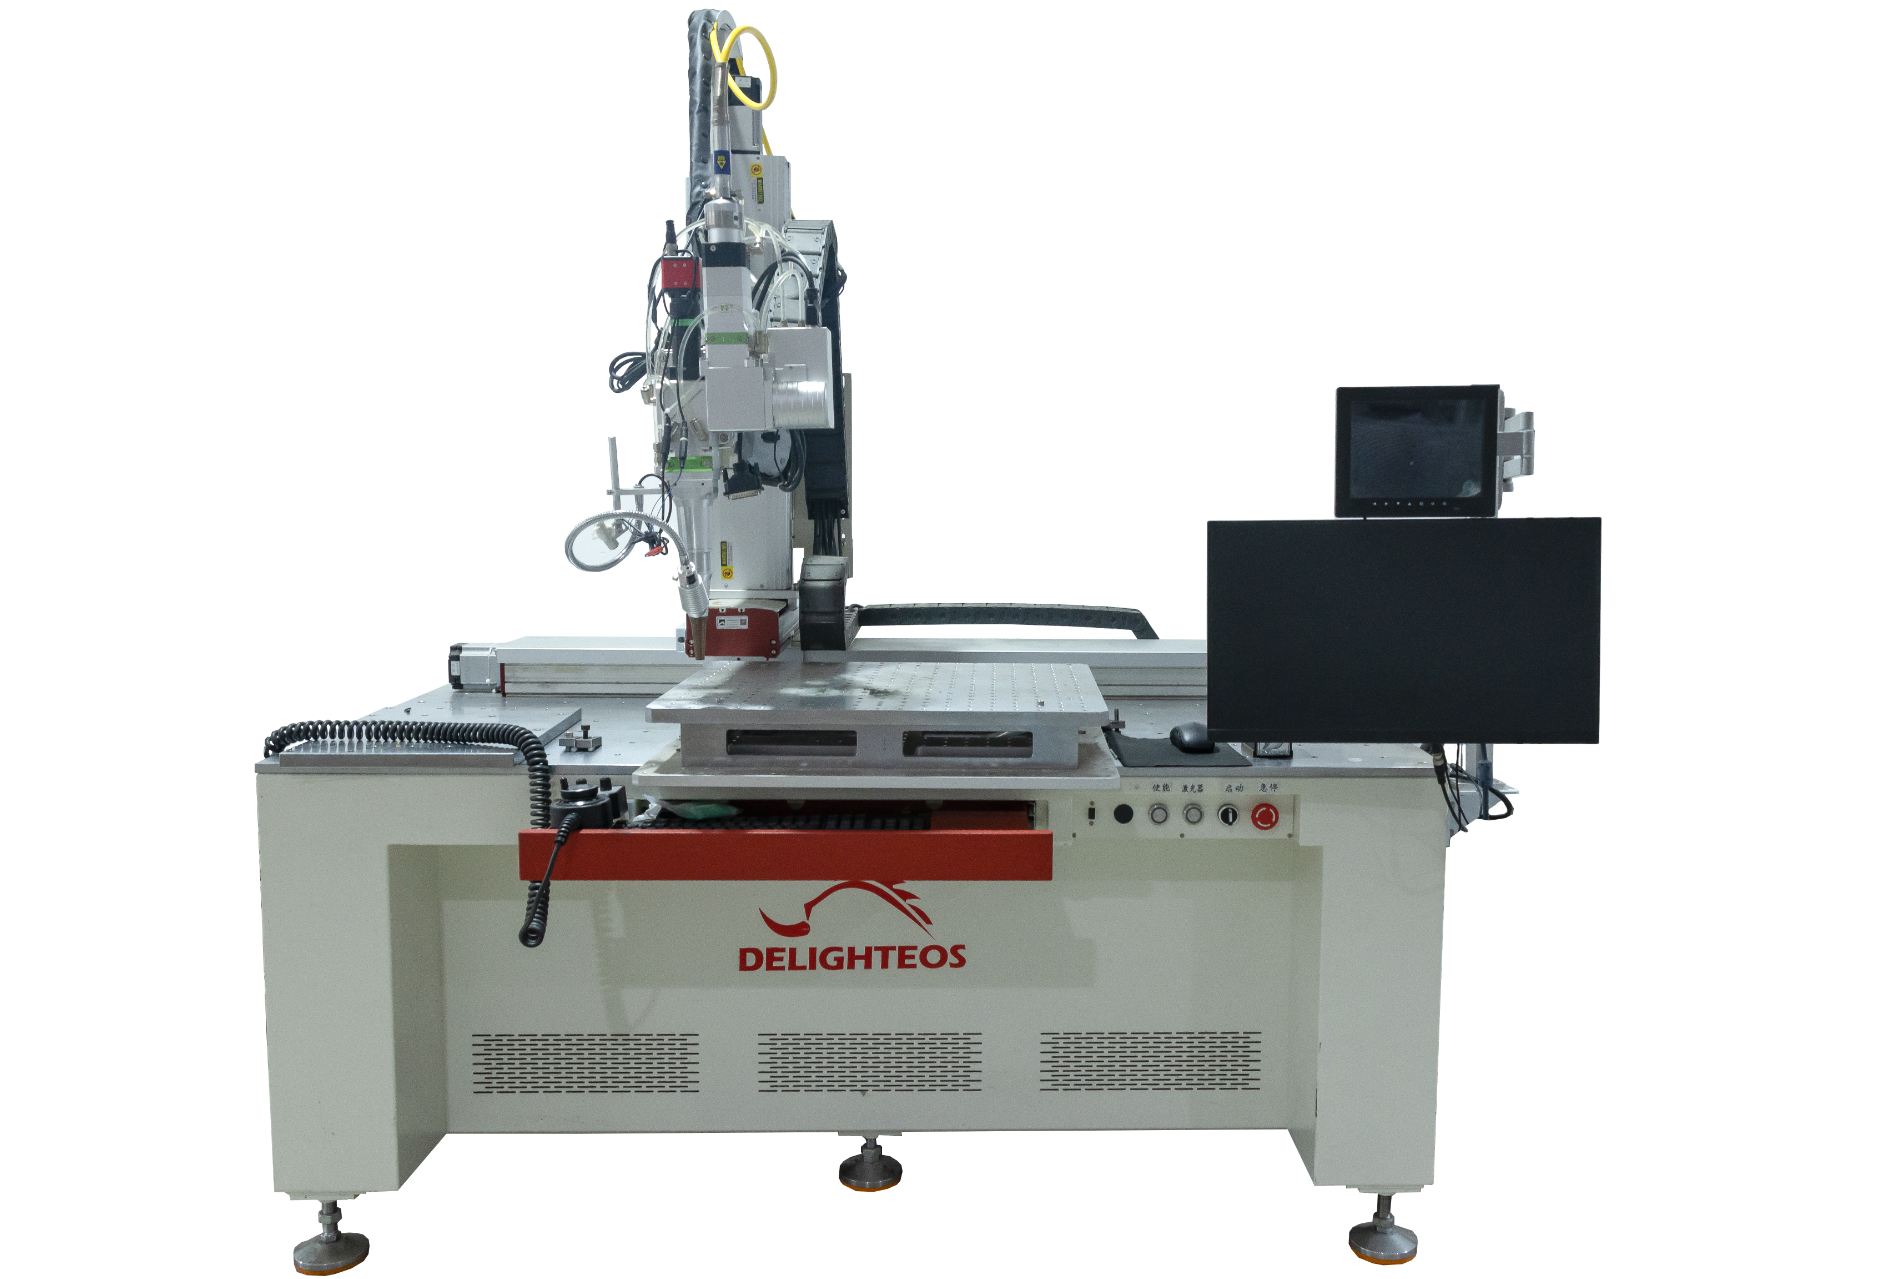
三、常见认知误区:激光功率越高越好与单一波长通用论
在液冷板焊接设备选型过程中,企业常陷入两类认知误区。误区一:认为激光功率越高,焊接能力越强。实际上,液冷板薄壁结构对热输入极为敏感,过高功率极易导致烧穿、塌陷甚至板材变形,而环形光斑或摆动光束技术可通过调节中心光与环形光的能量比例,在保证熔深的同时降低峰值温度,这才是薄壁高气密焊接的关键。误区二:认为一台设备可通用所有材质焊接。铜对近红外激光的吸收率极低,若采用常规单模激光焊接紫铜液冷板,极易出现飞溅与未熔合缺陷,需选用蓝光或绿光激光器,或采用环形光斑配合摆动工艺进行补偿。当康激光在服务富士康、讯强电子等头部客户过程中发现,能够根据材质特性提供针对性光源配置与工艺方案的供应商,才是真正具备液冷板焊接技术底蕴的合作伙伴。
四、实操避坑干货:设备选型与工艺验证的核心关注点
对于计划引入液冷板激光焊接设备的企业,以下四项实操要点可有效规避后期量产风险。第一,务必要求供应商提供免费打样服务,且打样需基于贵司真实产品结构而非标准试片,重点关注焊缝截面金相、气孔率及氦检泄漏率数据,当康激光承诺3至7个工作日内完成打样并出具正式焊接工艺评定报告,该报告应涵盖熔深曲线、热影响区宽度等量化指标。第二,关注设备的气密性保障能力,液冷板焊缝需满足国标GB/T 22085 B级标准,气密性应达到1×10⁻¹² Pa·m³/s级别,企业可要求供应商提供第三方检测机构实测报告进行佐证。第三,确认设备的自动化拓展能力,液冷板焊接往往需要配合自动上下料、焊缝跟踪、等离子体监测等模块,设备是否支持后续产线升级至关重要。第四,重视本地化服务响应速度,焊接设备在量产过程中难免出现参数漂移或部件损耗,供应商能否在24小时内抵达现场进行调试,直接关系到产能连续性。
五、广东本地服务覆盖区域与产业协同优势
广东省作为国内制造业核心聚集区,已形成完整的液冷供应链生态。当康激光依托广东本土制造基地,服务网络可高效覆盖珠三角及粤东粤西两翼核心制造业集群。具体而言,在珠江东岸,覆盖深圳、东莞、惠州等AI服务器与消费电子制造重镇,可快速响应富士康、讯强电子等大型代工厂的液冷板焊接设备维护与工艺优化需求;在珠江西岸,覆盖佛山、珠海、中山等家电与新能源汽车零部件产业带,为空调制冷、汽车热管理企业提供波纹管、分水器等配套焊接设备支持;同时,广州作为省会城市与科研院所聚集地,也是当康激光产学研合作与新技术验证的重点服务区域。对于粤北的韶关、清远以及粤西的湛江、茂名等地,公司亦可依托完善的物流与工程师驻点机制,实现48小时内到达现场的快速服务承诺。选择广东本地的激光焊接设备供应商,不仅意味着更短的设备交付周期(标准设备交期60至90天),更意味着在工艺调试、备件供应、技术培训等环节享有更顺畅的沟通成本优势。
六、行业标准规范与发展趋势前瞻
液冷板焊接质量直接关联数据中心运行安全,行业正从企业自定标准向统一规范化迈进。当前,国标GB/T 22085对激光焊接接头质量等级给出了明确界定,而液冷领域头部企业亦在推动更严苛的氦检泄漏率企业标准。与此同时,液冷板焊接技术正呈现三大发展趋势:一是智能化,通过熔池监测系统与AI算法实时调整焊接参数,实现焊缝质量的在线闭环控制;二是高反材料突破,针对紫铜、纯铝等高反射材料的稳定焊接工艺逐步成熟,为下一代高性能液冷板设计打开空间;三是模块化与柔性化,设备平台向标准化接口与可插拔功能模块方向发展,以适应多品种小批量与大批量共存的混合生产模式。当康激光已前瞻性布局14项发明专利,覆盖激光焊接实时监测、错误检测与恢复等核心技术方向,并与哈尔滨工业大学建立产学研合作,持续跟踪并引领上述技术演进。
结语
液冷板激光焊接设备的选型,本质上是企业工艺能力与供应商技术深度的匹配过程。面对市场上众多设备厂商,需求企业应回归产品本身,从材料特性、结构复杂度、产能规划、服务半径四个维度建立评估框架。广东本地企业在这方面具备天然优势——既可就近利用珠三角完善的供应链配套,又可获得本土设备商的快速响应。当康激光深耕液冷与热管理焊接赛道,以环形光斑核心工艺破解铜铝异种焊接与高气密性保障难题,已服务富士康、讯强电子、三花智控、盾安环境等多家客户,其液冷板激光焊接设备方案经过大规模量产验证,可为企业提供从免费打样、工艺评定到设备交付、持续优化的全周期闭环服务。如果您的企业正面临液冷板焊接品质瓶颈,或计划新建液冷产线,建议直接联系当康激光技术团队,携带实际工件进行现场试焊与工艺评估,以实测数据作为选型决策依据,这远比单纯比较设备参数更具参考价值。