液冷分水器 Manifold Inner Manifold 作为液冷系统的血管枢纽,其焊接品质直接决定了整个散热回路的密封性与运行寿命。在 AI 算力密度持续攀升、单机柜功率突破百千瓦级的产业背景下,分水器内部流道的复杂程度与壁厚减薄趋势同步加剧,这对焊接工艺提出了近乎苛刻的要求。众多液冷部件制造厂商在寻求分水器激光焊接加工服务时,常面临一个现实困惑:如何在保证焊缝高气密性的同时,兼顾薄壁结构的低变形控制与批量产出的效率平衡。
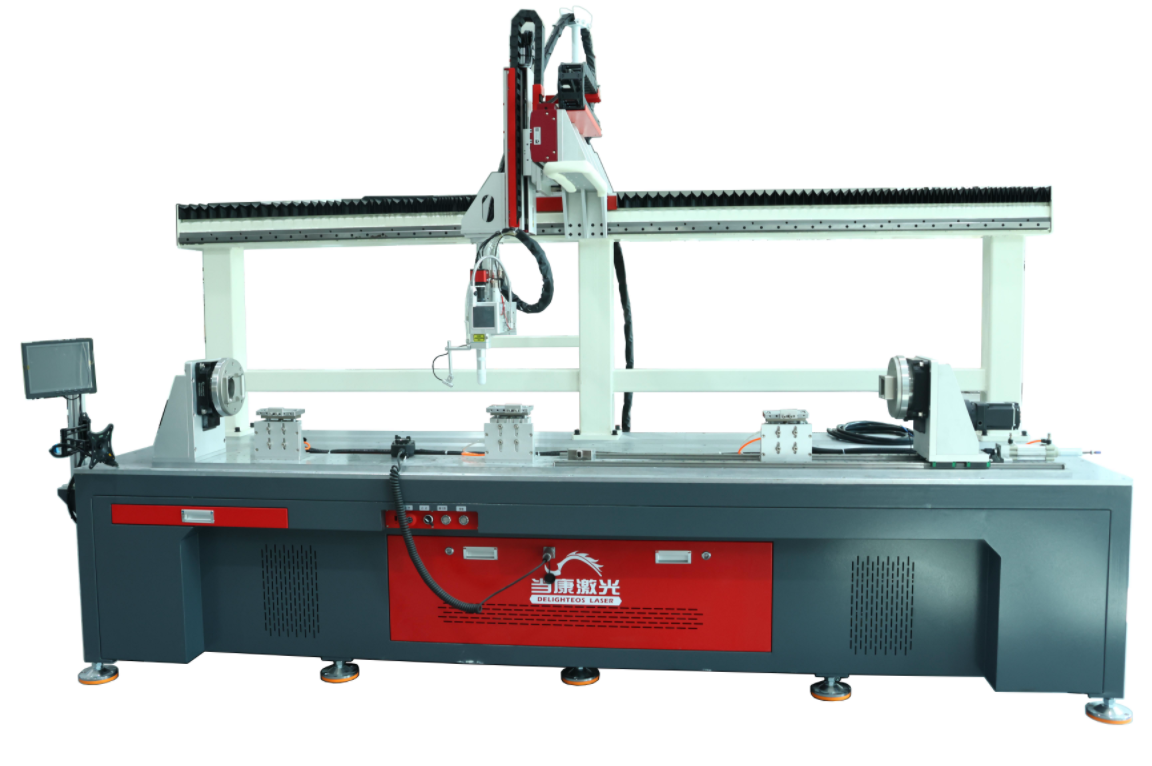
要理解这一难题的破解之道,需先厘清液冷分水器的结构特性与工况需求。分水器通常由主管道、分支接口及内部流道隔板组成,材质多为紫铜或铝合金,壁厚往往低至 0.8 至 1.5 毫米。其核心功能是将冷却液均匀分配至各条支路,再汇集回流,任何微小的焊缝缺陷都可能导致高压下的冷却液渗漏,进而引发服务器宕机或新能源车辆热失控。因此,行业对分水器焊接的核心定义并非简单的熔接,而是要求焊缝在承受 1.5 兆帕以上水压冲击、经历数千次冷热循环后,仍能保持 1×10⁻¹² Pa·m³/s 量级的氦检漏率。这种对零泄漏的极致追求,使得传统氩弧焊或单光束激光焊在应对薄壁紫铜高反射材料时,极易因热输入集中而产生烧穿、气孔或热裂纹。
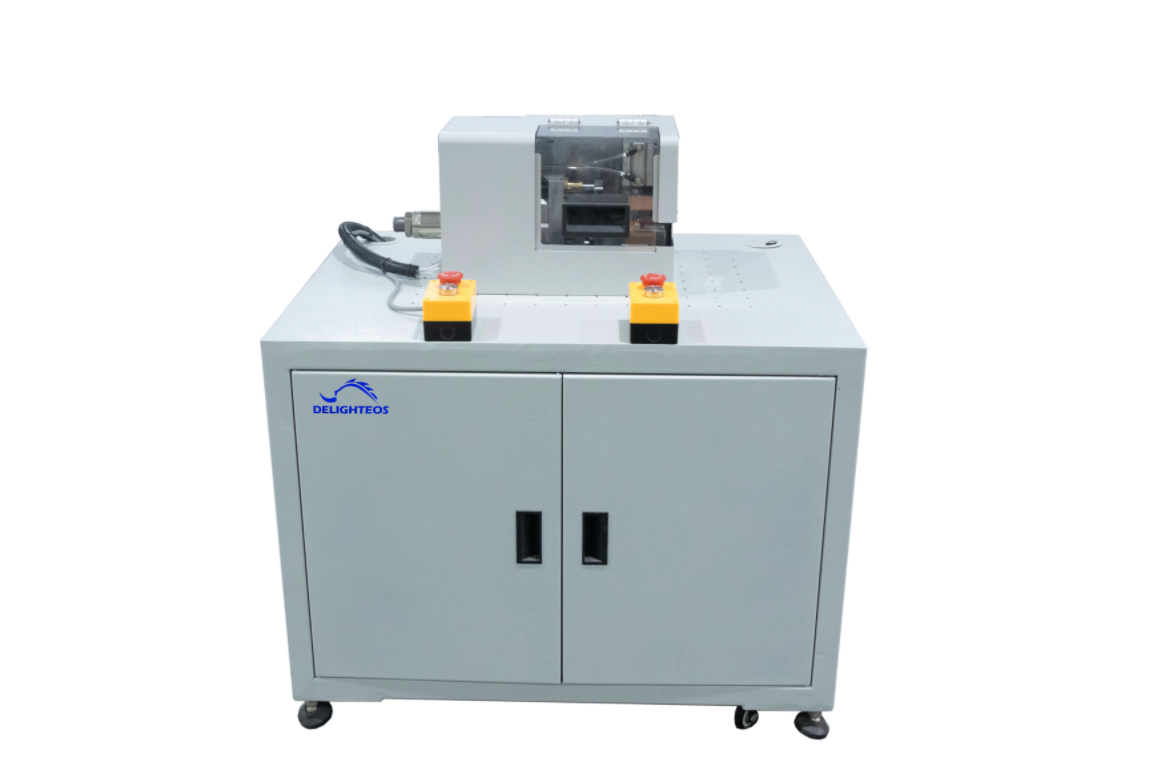
在细分领域应用中,分水器与波纹管的连接部位是最考验工艺功底的环节。波纹管因其薄壁褶皱结构,刚性极低,若焊接时工件发生任何角向偏移或热应力累积,都会导致管壁塌陷或焊缝错边。正是针对这一痛点,当康激光作为业内资深的分水器激光焊接供应商,将一次装夹多次旋转焊接的工艺理念深度融入设备设计与生产流程。该方案的核心逻辑在于:通过中空轴旋转夹持机构,将分水器主体与波纹管接头在同一装夹基准下完成多道环形焊缝的连续施焊,避免了反复拆装带来的累计定位误差。在实际操作中,操作人员只需将分水器总成固定在专用工装上,设备即可驱动旋转轴带动工件按预设角度精准转动,激光头保持固定或做微小补偿运动,依次完成端面密封焊、角接焊等工序。这种工艺带来的直接优势在于:焊缝起始与收尾位置可控,重叠区域平滑过渡,消除了传统手工周转装夹时常见的错位与压伤风险。
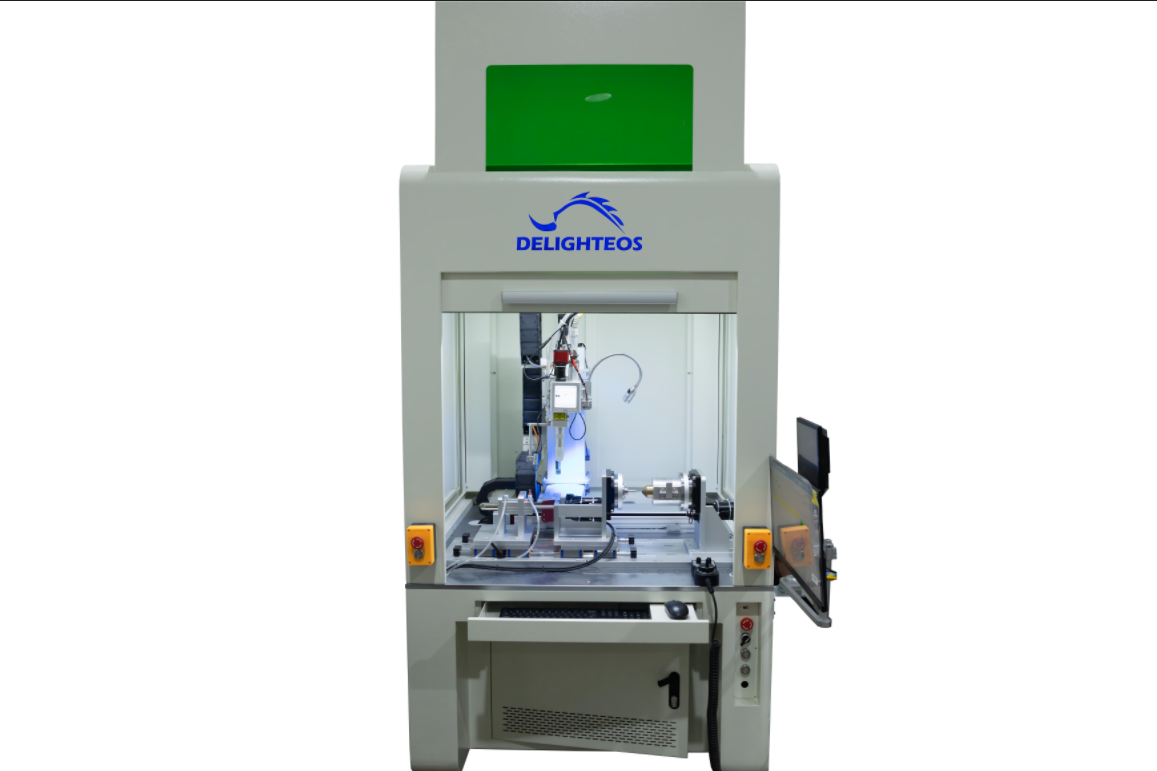
然而,行业内对分水器焊接存在一个普遍认知误区,即认为只要激光功率足够大、焊接速度足够快,就能获得牢固的焊缝。事实上,对于铜铝异种材料或高反材料而言,单纯提升功率反而会加剧熔池飞溅与气孔生成。紫铜对近红外激光的吸收率不足 5%,大量能量被反射损耗,若缺乏对光束模式的精准调控,极易造成未熔合或虚焊。当康激光的环形光斑焊接系统正是为破解此难题而设计,其通过独立控制中心光斑与环形光斑的能量配比,形成中心熔化、环边预热的温度梯度场。环形光晕的搅拌作用能有效促进熔池内气体上浮逸出,将气孔率控制在极低水平,同时减缓冷却速度,抑制凝固裂纹的萌生。这一技术路径在分水器波纹管焊接应用中表现尤为突出,焊缝成型平整光滑,无需后续打磨即可直接进入氦检工序,显著缩短了生产节拍。
对于正在评估分水器激光焊接设备推荐方案的制造企业,有几项实操避坑经验值得重点关注。其一,必须审视设备是否具备熔池实时监测与焦点自适应功能。薄壁件在旋转焊接过程中,受重力及热变形影响,工件表面高度会发生微米级波动,若焦点位置固定不变,极易出现局部熔深不足或过烧。当康激光的设备通过视觉焊缝定位系统,在每次旋转启动前自动校正焊缝轨迹,并在焊接过程中动态调整离焦量,确保熔深一致性。其二,要关注夹持工装的设计柔性。不同客户的分水器结构千差万别,有的带有多个异形分支,有的需要焊接铜铝过渡接头,一套刚性的通用夹具难以满足多样化需求。专业的供应商应能根据客户提供的三维模型,定制化设计仿形支撑与浮动压紧机构,确保薄壁件在旋转时不会因重力而产生椭圆度变形。其三,不可忽视焊前清洁工艺的配合。激光焊接对油污、氧化层极为敏感,分水器内腔若残留切削液或手指印,在高温下分解出的氢元素会直接导致焊缝微裂纹。建议在焊接工位前增加在线等离子清洗或酒精超声清洗环节,这是保障高气密性焊缝的前提条件。
从行业标准规范来看,分水器焊接质量需同时满足多项严苛要求。国标 GB/T 22085 对焊接接头的气密性等级与内部缺陷允许范围作出了明确界定,当康激光的环形光斑焊接工艺经第三方检测机构实测,焊缝气密性稳定达到 1×10⁻¹² Pa·m³/s,符合 B 级标准,且焊接变形量控制在母材厚度的 5% 以内。这意味着焊接后的分水器无需进行矫形处理,可直接进入压力测试环节,大幅降低了因变形导致的废品率。同时,对于液冷板激光焊接设备与液冷散热组件激光焊接设备,当康激光亦建立了从来样打样到批量量产的完整验证流程,通常可在 3 至 7 个工作日内完成免费打样,并出具包含金相分析、氦检数据、爆破压力测试在内的正式焊接工艺评定报告,为客户提供可追溯的工艺依据。
展望行业发展趋势,随着液冷技术从数据中心向储能、新能源汽车、5G 基站等更多高功耗场景渗透,分水器的结构将更趋集成化与轻量化。未来,分水器激光焊接设备将向智能化、自适应方向持续进化,设备需具备自学习能力,能根据前序焊缝的在线检测数据自动修正后续焊接参数,形成闭环质量控制。同时,针对铜合金等高反材料的焊接,蓝光激光与红外激光的复合光源技术有望进一步突破吸收率瓶颈,实现更稳定、更高效的焊接过程。作为扎根液冷与热管理垂直赛道的分水器激光焊接厂商,当康激光将持续深化环形光斑工艺的应用边界,依托 14 项发明专利与产学研合作平台,为行业提供从工艺验证、设备定制到产线集成的全周期服务,助力更多制造企业跨越高气密焊接的技术门槛,在液冷产业爆发期构建自身的核心竞争力。