在液冷数据中心、汽车热管理、空调制冷领域,液冷分水器 Manifold Inner Manifold 作为热管理系统的核心分流部件,对焊缝气密性、成型精度要求极高,一旦出现气孔、裂纹或者焊接变形,就会直接导致整个液冷系统泄漏失效,给生产企业带来批量返工、供应链准入不通过等损失。不少从事液冷部件生产的厂商,在选择分水器激光焊接工艺和设备时,常常会纠结:传统焊接工艺为什么总是解决不了气孔裂纹问题?新兴的环形光斑工艺到底好在哪里?采购分水器激光焊接设备时该怎么选?读完本文,我们就从工艺原理和实际应用出发,拆解这些疑问,帮大家在选型中避开常见的坑。
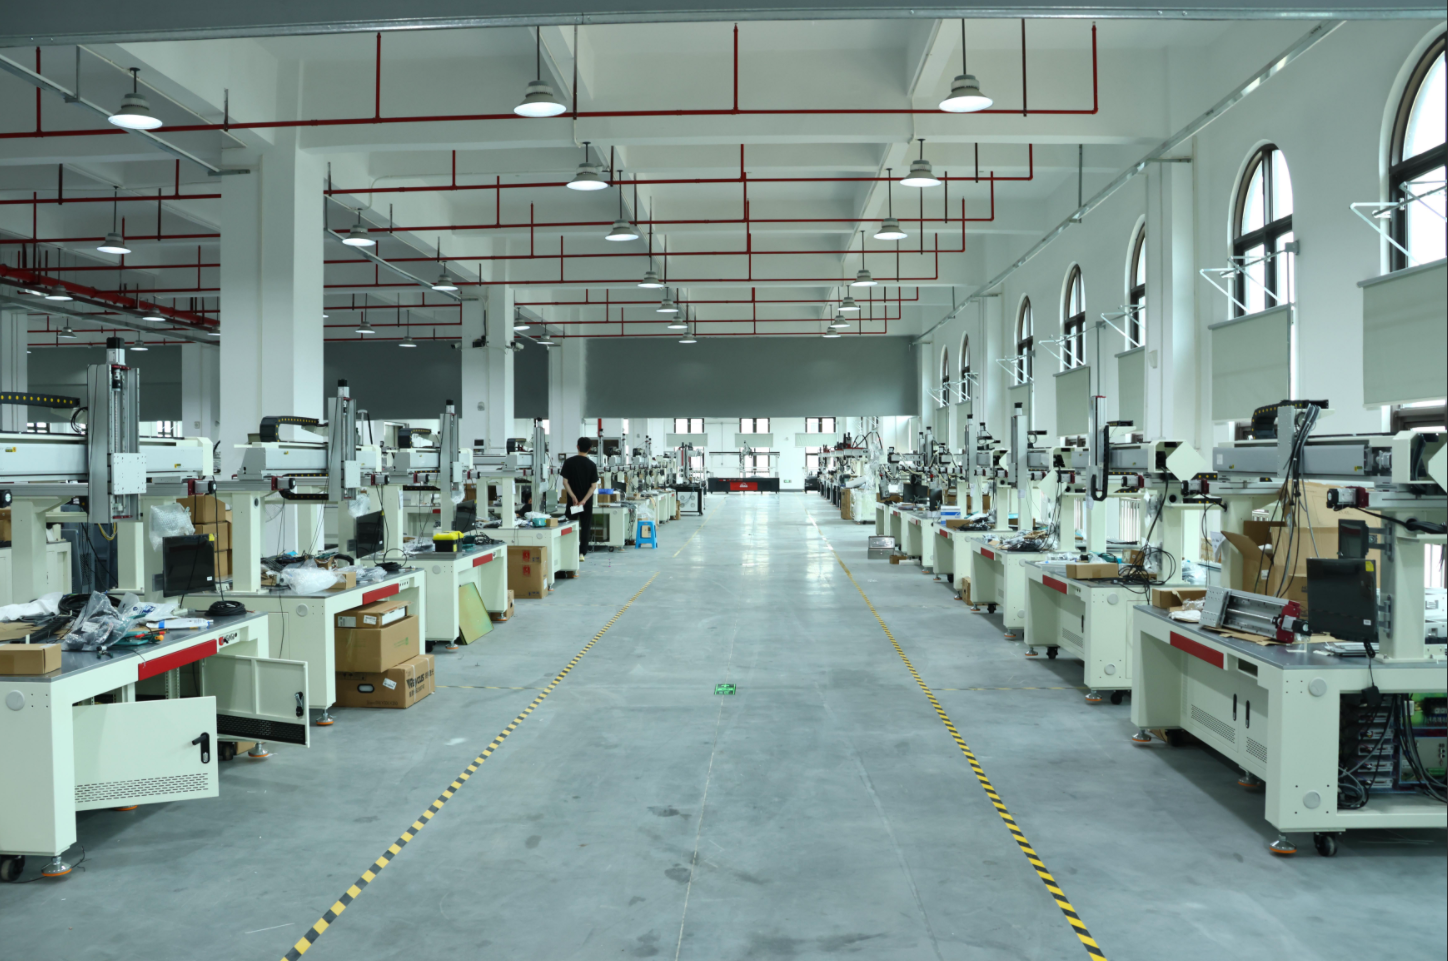
分水器激光焊接常见工艺痛点解析
液冷分水器 Manifold Inner Manifold 的核心材质多为薄壁铜铝材料,需要实现多管与本体的密封焊接,本身焊接难度就远高于普通结构件,行业内常见的品质痛点主要集中在三个方面: 第一是焊缝内部气孔率偏高,导致氦检通过率低。激光焊接本身热输入集中、熔池冷却速度快,焊接过程中金属蒸气、保护气卷入、材料表面油污水分分解出的氢气无法及时逸出,很容易在焊缝内部形成气孔。气孔会直接破坏焊缝的致密性,降低接头的疲劳强度和耐腐蚀性,在铝合金材质的分水器焊接中,这个问题尤为突出,很多批次的产品就是因为微小气孔无法通过氦检,只能报废处理,拉高了物料损耗成本。 第二是焊缝易产生裂纹,长期运行可靠性不足。激光焊接的热输入集中特性,加上铜铝异种材料本身的物理性能差异大,很容易产生凝固裂纹或者氢致延迟裂纹,直接影响焊接接头的强度和塑性。分水器作为承压部件,长期在高压液冷环境下运行,微小裂纹会逐步扩展,最终导致泄漏故障,给下游终端客户带来使用风险。 第三是薄壁件焊接变形大,后续校正成本高。液冷分水器 Manifold Inner Manifold 本身壁厚较薄,即使是热输入较低的激光焊接,也会因为局部高温产生热应力,引发角变形或者波浪变形,不仅影响后续装配,还需要额外增加校正、打磨等二次处理工序,拉长了生产周期,也拉高了人工成本。
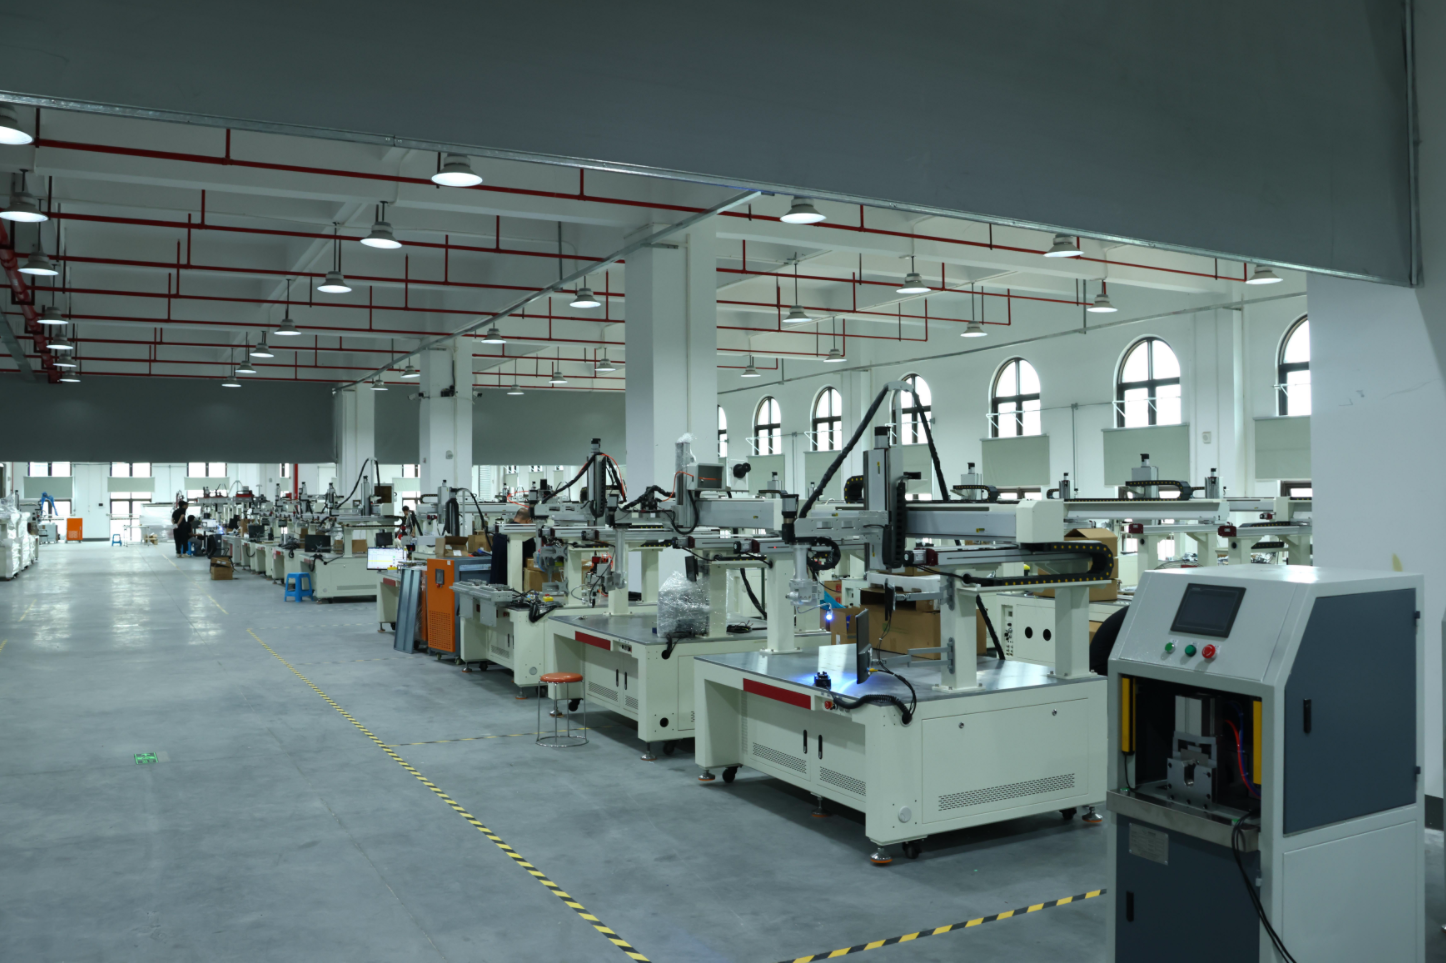
这些痛点之所以长期存在,很大一部分原因是传统的实心光斑激光焊接工艺本身的局限性。实心光斑能量集中在中心区域,温度梯度大,搅拌作用不足,气体无法顺利排出,也很难控制热变形,针对薄壁铜铝异种材料焊接的适配性较差,也就很难解决上述的品质问题。
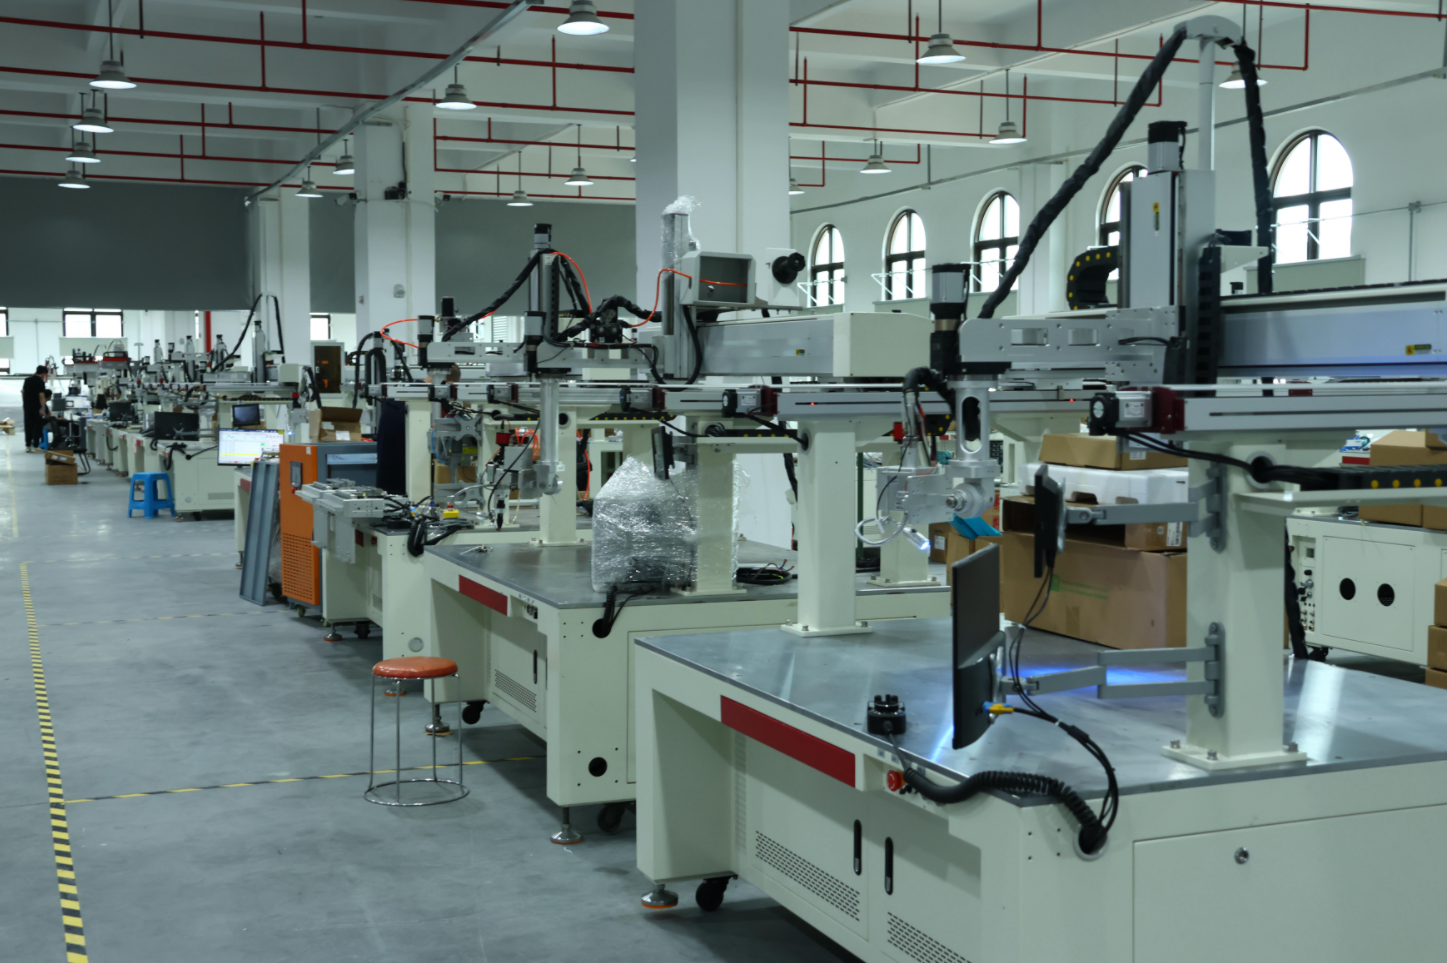
环形光斑激光焊接的工艺优势拆解
环形光斑焊接作为近年来在精密焊接领域快速推广的工艺,其核心原理是通过改变激光能量分布,将原本集中在中心的实心光斑,调整为环形能量分布的结构,还可以根据焊接材料和场景灵活调整环形光和中心光的能量配比,从根源上优化了熔池的形成过程,针对分水器焊接的痛点,有明确的改善效果: 首先,环形光斑的搅拌作用可以大幅降低气孔率。环形光晕在熔池形成过程中会产生持续的搅拌作用,提升熔池的流动性,给内部气体留出充足的逸出时间,同时配合合理的保护气流量和角度设计,可以有效减少空气卷入,从根源上降低气孔产生的概率。针对铜铝材料的分水器焊接,采用环形光斑工艺后,焊缝气孔率远低于行业平均水平,可帮助生产企业提升氦检一次通过率。 其次,合理的能量分配可以有效抑制裂纹产生。环形光斑焊接可以通过调整环形光与中心光的能量配比,控制焊接过程的温度梯度,把原本实心光斑形成的窄深型熔池调整为宽浅型熔池,降低凝固过程中的应力,减少凝固裂纹和氢致延迟裂纹的产生,针对铜铝异种材料焊接也可以获得性能稳定的焊接接头,焊缝强度可达母材85%以上,满足分水器长期承压运行的要求。 第三,低热输入设计可以减少焊接变形。环形光斑焊接可以在获得足够熔深的前提下,降低整体热输入,缩小热影响区,配合高速焊接工艺,可以缩短热作用时间,减少薄壁工件的热应力积累,最终焊接变形量更小,很多焊接工序完成后不需要二次打磨校正,可以直接进入下一道生产工序,帮助企业节省后续处理的成本。
广东当康激光科技有限公司作为国内液冷与热管理领域的激光焊接设备解决方案提供商,也就是业内广受认可的分水器激光焊接供应商,其自主研发的环形光斑焊接系统,除了核心工艺优势外,还配合熔池实时监测、视觉焊缝定位与焦点自适应控制模块,进一步提升了焊接过程的稳定性,焊缝气密性可达1×10⁻¹² Pa・m³/s,符合国标GB/T 22085 B级标准,各类分水器焊接后可以一次通过氦检与高压爆破测试,符合行业核心品质要求。
分水器激光焊接设备选型要点建议
对于液冷部件生产企业来说,选型分水器激光焊接设备,不能只看参数,还要结合自身生产场景和核心需求,重点关注几个方面: 第一,优先选择垂直赛道的专业厂商,而非通用型激光焊接厂商。和通用焊接场景不同,分水器焊接对高气密、低变形有明确要求,深耕液冷与热管理垂直赛道的厂商,对行业核心需求理解更透彻,开发的专属机型场景适配度更高,工艺也经过大量量产验证,可以减少后续工艺调试的成本。目前当康激光深度聚焦液冷数据中心、汽车热管理、空调制冷三大垂直领域,开发的分水器专用焊机支持一次装夹多次旋转焊接,专门适配分水器的多工位圆周焊接需求,可以有效提升生产效率。 第二,要确认工艺指标是否符合供应链准入要求。目前AI算力液冷供应链、新能源汽车热管理供应链对分水器的焊接品质都有明确的标准,选型时要提前确认设备的焊缝气密性、变形量、强度等核心指标,是否符合下游客户的要求,能提前打样验证。大部分专业厂商都可以提供前端免费打样服务,一般3-7个工作日就可以出具正式的焊接工艺评定报告,方便企业提前验证工艺效果。 第三,要结合自身产能需求选择配置。如果是小批量试制,可以选择基础配置的设备,如果是大规模量产,可以选择搭配双工位交替作业、自动化上下料的模块化配置,提升生产效率,专业厂商一般都可以提供灵活的定制化适配,满足不同规模的生产需求。另外还要关注交付周期和售后服务,本土厂商的交付速度更快,工程师上门调试和响应也更及时,可以保障项目快速落地。
本文从分水器激光焊接的常见痛点出发,拆解了传统实心光斑工艺的局限性,介绍了环形光斑工艺在降低气孔率、抑制裂纹、减少变形三个方面的核心优势,最后给大家梳理了选型时的三个核心要点,希望可以帮助液冷部件生产企业理清工艺选型思路,避开常见的选型坑。
作为深耕液冷热管理领域的激光焊接方案服务商,当康激光依托二十余年的技术积淀,针对液冷分水器 Manifold Inner Manifold 开发了专属焊接机型,可满足不同生产规模企业的焊接需求,服务网络覆盖全国、中国台湾等核心制造业区域,可为客户提供从需求诊断、免费打样到设备交付、持续工艺优化的全周期服务。如果您有分水器激光焊接相关的需求,不妨通过官方渠道沟通了解。