在AI算力爆发与新能源汽车高速发展的双重驱动下,液冷散热已经成为高功率密度场景下的刚需方案。无论是AI服务器的液冷板,还是新能源汽车的电池热管理组件,其核心品质关卡都集中在一个关键工艺——激光焊接。焊缝的气密性、变形量、熔深一致性,直接决定了液冷部件能否在长期高压、冷热交变的工况下不泄漏、不失效。对于正在寻找液冷板激光焊接设备推荐方案的制造企业而言,理解焊接工艺的本质逻辑,比单纯比价更为重要。
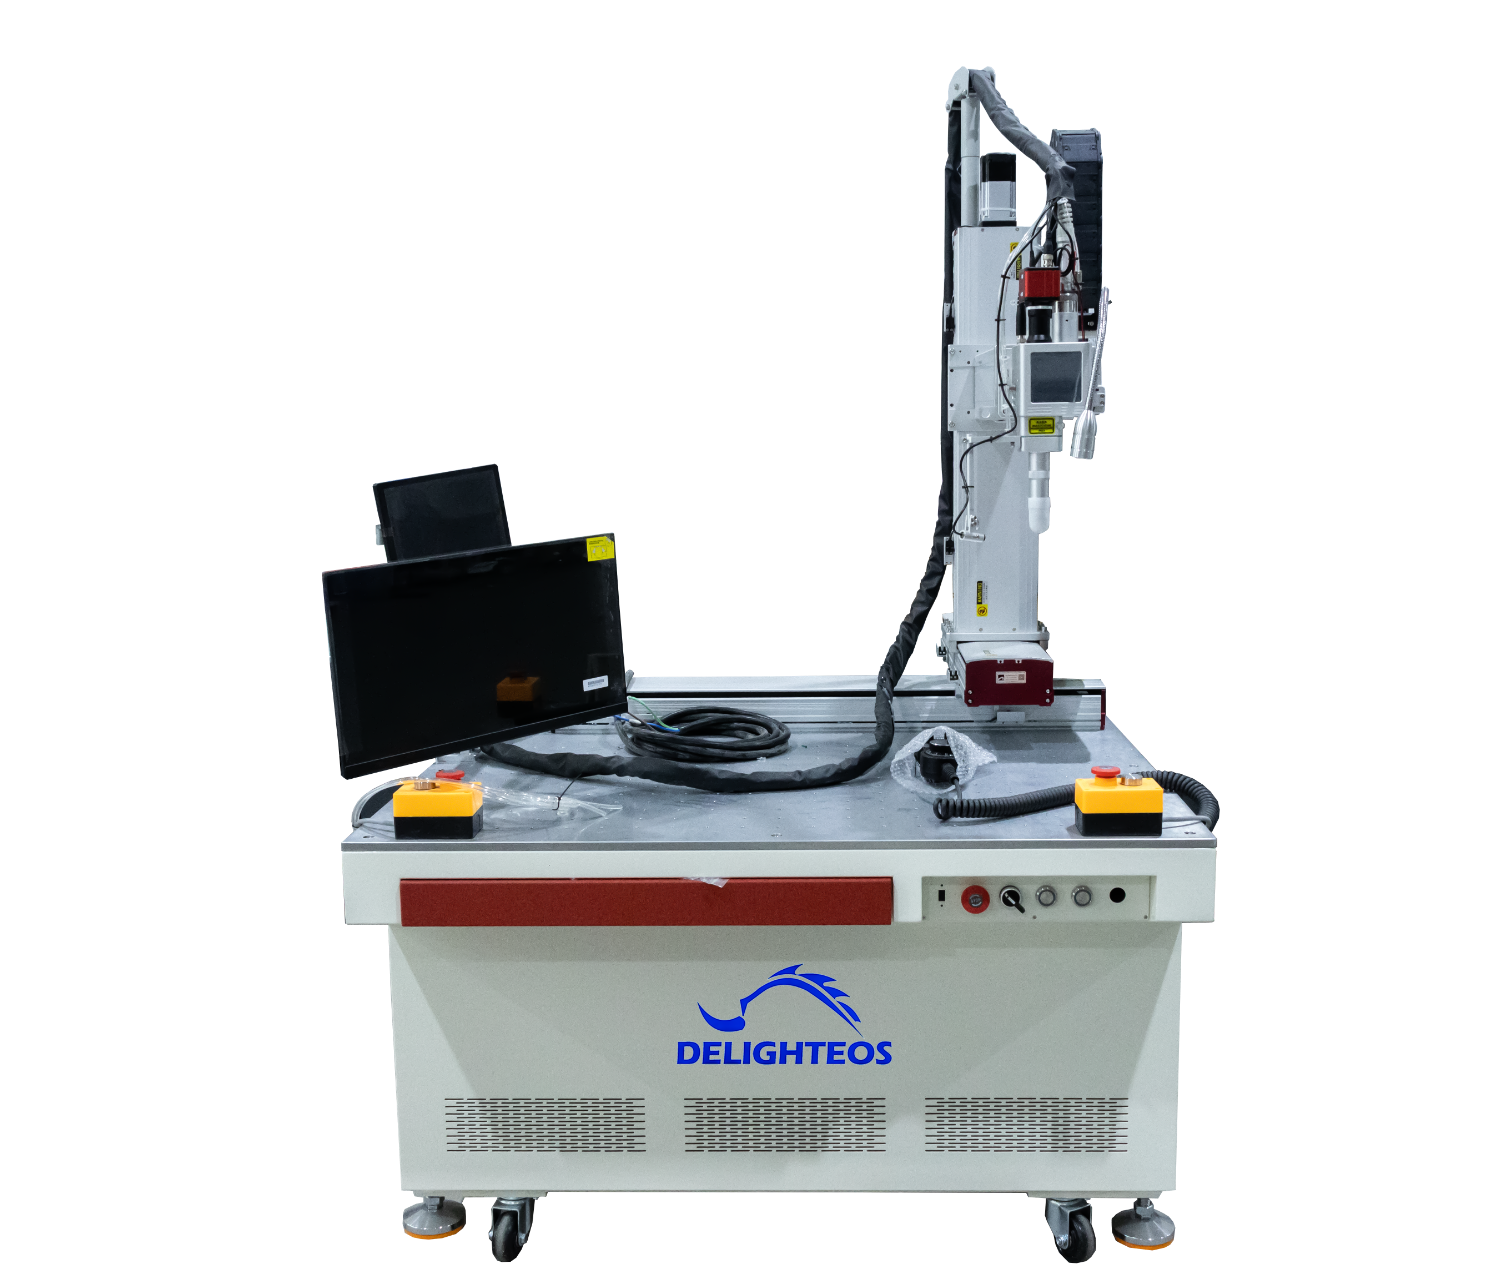
液冷部件的焊接难点究竟在哪里
不少刚进入液冷供应链的厂商,往往在焊接环节遭遇第一个拦路虎。液冷板、液冷分水器 Manifold Inner Manifold 等部件,普遍采用铜、铝等导热性能优异的材料。但铜铝属于高反射金属,对激光的吸收率极低,焊接时能量耦合困难。更棘手的是,铜铝异种材料连接时,极易在焊缝界面生成脆硬的金属间化合物,直接导致裂纹与接头强度下降。
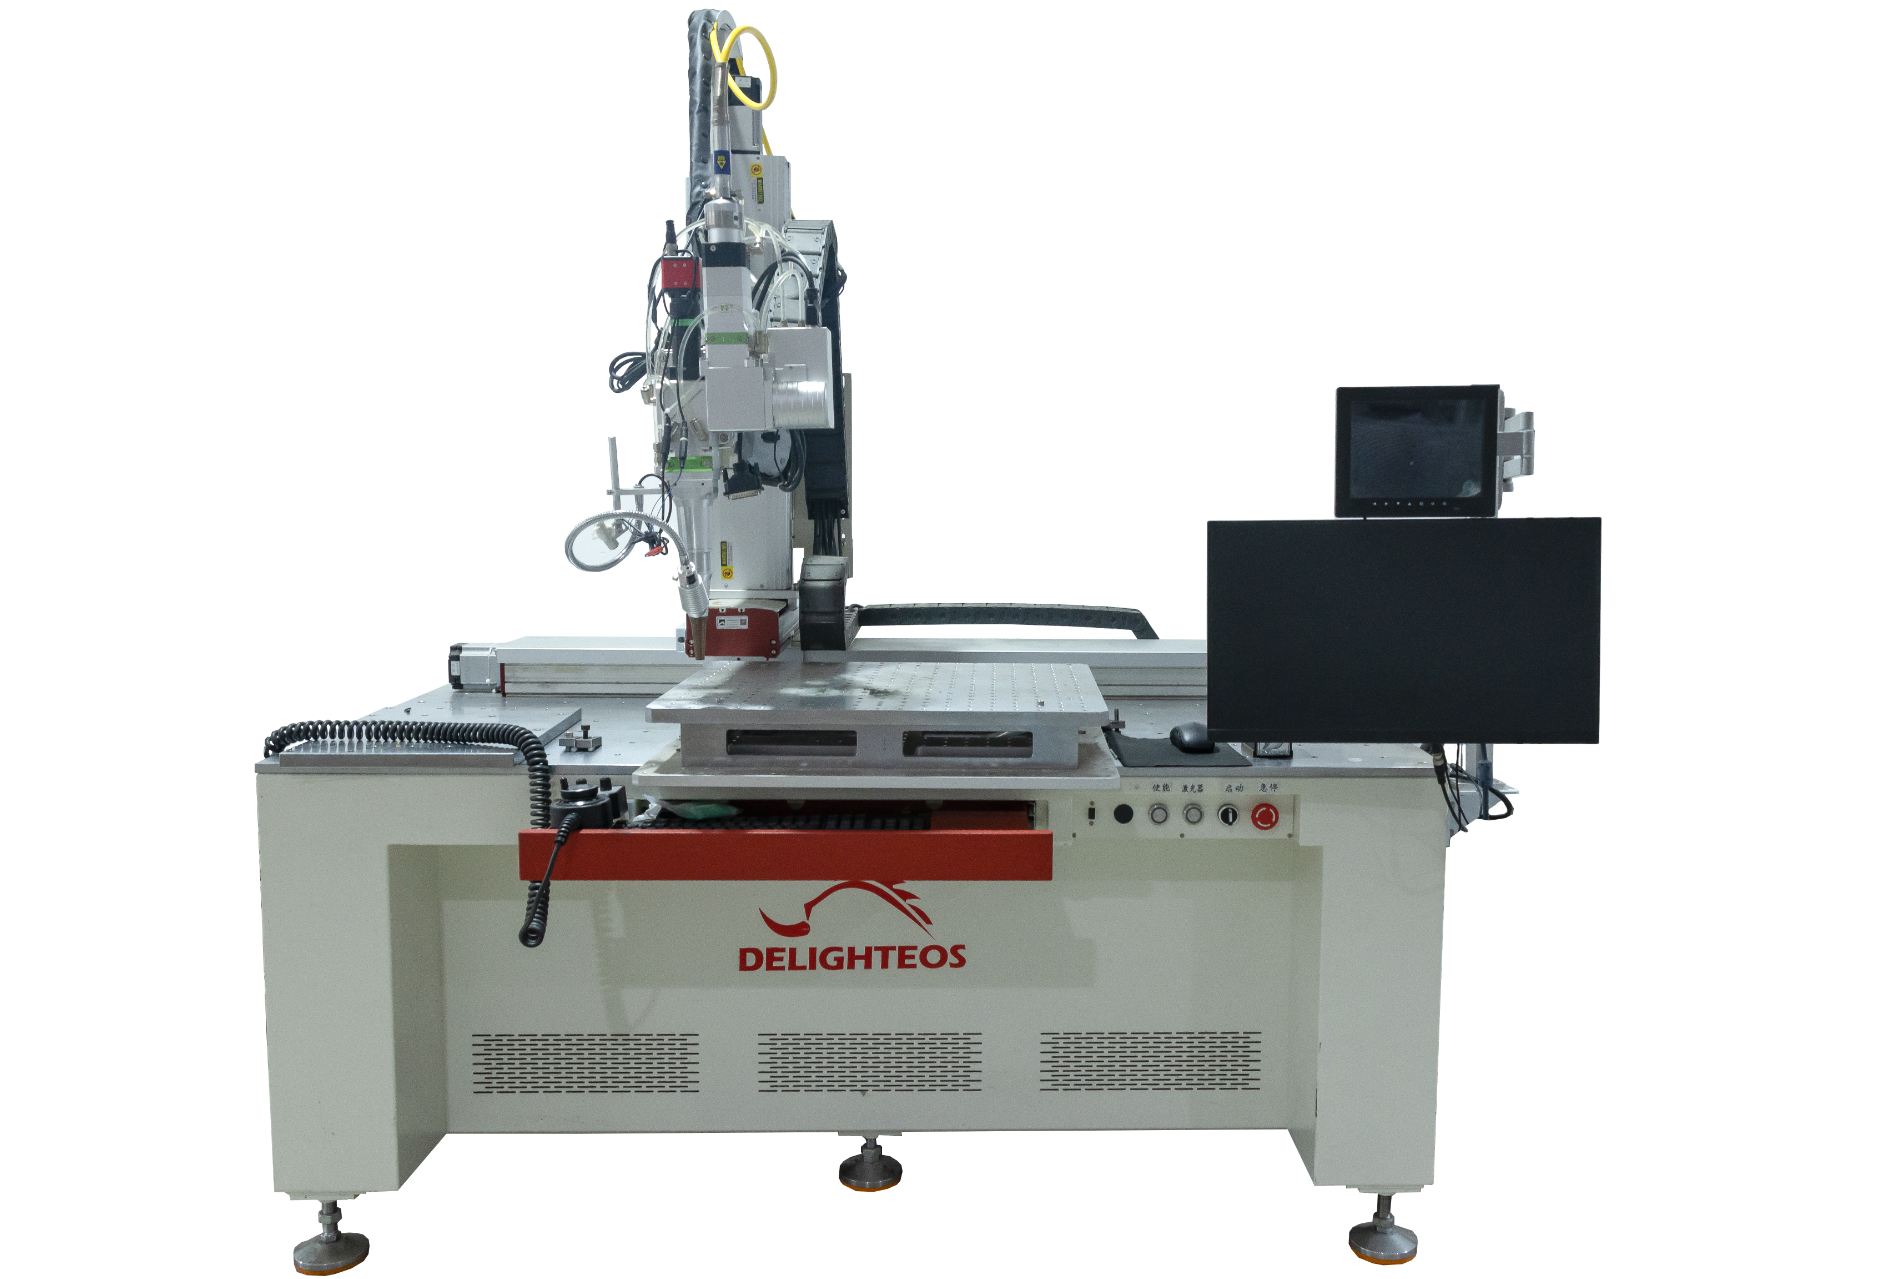
此外,液冷部件的壁厚通常较薄,从0.8毫米到2毫米不等,对热输入极为敏感。传统焊接方式热影响区大,薄壁件极易发生热变形,导致装配公差超限。而激光焊接虽然热输入可控,但如果光束模式单一、能量分布调节能力不足,熔池内部的气体来不及逸出,就会在焊缝内部形成气孔。高压测试时,这些微观缺陷会逐渐扩展,最终引发泄漏。这也是为什么许多厂商在氦检环节良品率迟迟无法突破的深层原因。
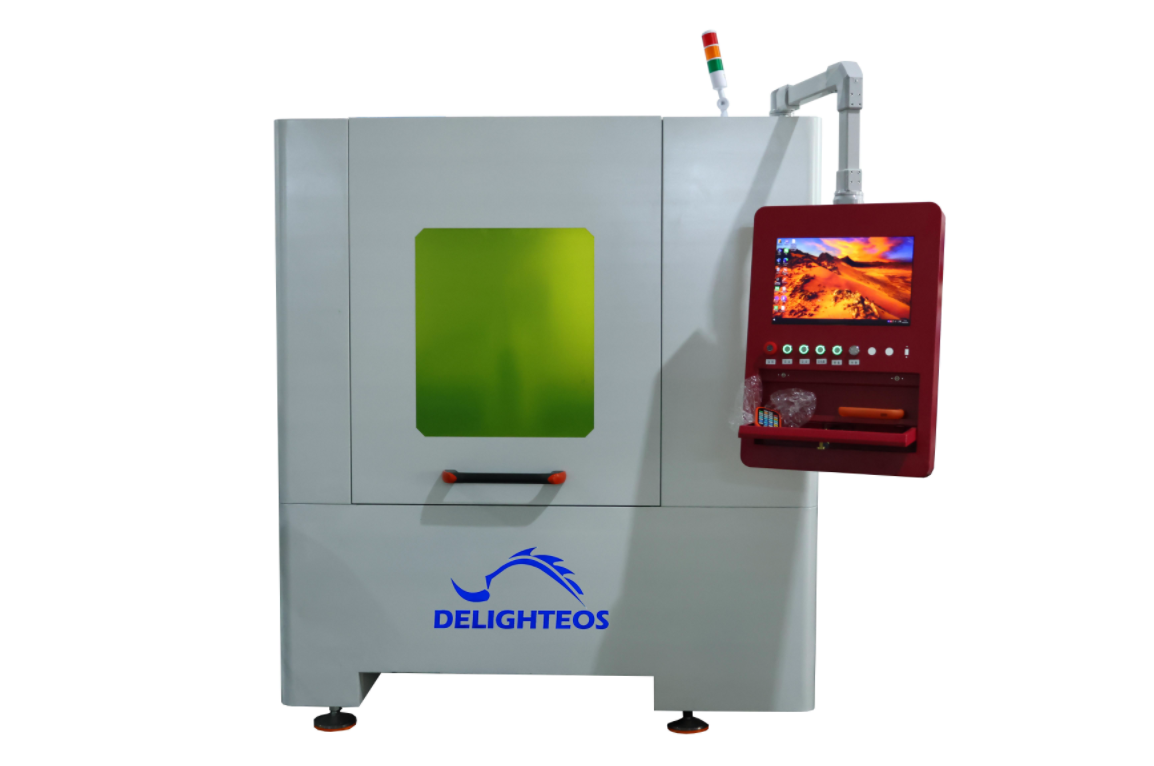
破解气孔与裂纹的关键思路在于熔池调控
针对上述痛点,行业内的技术演进方向已经从单一热源输入转向能量场协同调控。这里需要澄清一个常见误区:提升焊接良品率,并非单纯加大激光功率那么简单。功率过高会导致熔池过热、飞溅加剧,甚至烧穿薄壁;功率不足又会出现未熔透。真正的核心变量,在于对温度梯度和熔池流场的控制能力。
当前较为成熟的解决方案是采用环形光斑焊接工艺。该技术通过将激光能量分为中心光斑与环形光斑两部分,并独立调节两者功率配比,实现中心熔化、外围预热的温度场分布。环形光斑形成的匙孔开口更宽,有利于金属蒸气逸出;同时,光束旋转产生的搅拌效应能够打碎熔池中的气泡,使其上浮排出。这种对熔池行为的精细化干预,从根源上抑制了气孔与凝固裂纹的产生。对于铜铝异种材料,环形光斑还能通过控制界面反应时间,限制脆性相的过度生长,从而提升接头强度。
以广东当康激光科技有限公司在该领域的实践为例,其搭载自研环形光斑焊接系统的设备,在针对铜铝薄壁液冷板的焊接中,可将焊缝气密性稳定控制在1×10⁻¹² Pa·m³/s量级,满足国标GB/T 22085 B级标准。这一参数背后反映的不仅是设备功率的稳定性,更是对工艺数据库的深度沉淀。
液冷板激光焊接设备选型应关注哪些硬指标
当制造企业进入设备选型阶段时,面对市场上不同定位的激光焊接设备推荐方案,容易陷入参数堆砌的迷雾。从实际生产需求出发,建议重点关注以下四个维度。
其一,光束模式的可调节性。液冷板结构中既有直线长焊缝,也有复杂的圆周焊缝,甚至包含铜铝转换接头。固定光斑形态的设备难以覆盖多场景,具备环形光斑配比调节、摆动模式可自由切换的设备,工艺适应性更强。例如当康激光的分水器专用焊机支持一次装夹多次旋转焊接,这一设计减少了重复定位误差,对批量生产的一致性至关重要。
其二,熔池监测与闭环反馈能力。高端液冷部件的焊接过程是一个动态变化过程,板材批次差异、装配间隙波动都会影响熔池状态。成熟设备需要配备同轴视觉监测或光电信号监测系统,实时捕捉熔池波动并反馈调整激光参数。这项能力决定了设备能否在长时间连续生产中维持较低的不良率。
其三,对高反射材料的适应性。紫铜的焊接难度远高于铝合金,许多通用焊接设备在焊接紫铜时需要频繁停机清理飞溅。针对高反射材料设计的专用光路和抗反射隔离模块,是保障生产节拍不中断的关键。当康激光的液冷板密封焊接设备在光路设计上对反射光做了专门处理,配合多种波长激光器可选,能有效应对紫铜、无氧铜等高反材料的焊接需求。
其四,工艺验证与打样服务能力。设备参数只是起点,工艺方案的成熟度才是决定量产爬坡速度的核心。具有自建工艺实验室的供应商,能够在客户量产前完成材料级验证,输出焊接工艺评定报告,显著降低客户试错成本。
设备供应商的行业know-how比设备本身更珍贵
对于液冷板、液冷分水器等部件的制造商而言,采购焊接设备本质上是采购一套经过验证的工艺方案。这要求供应商不仅是设备制造商,更需具备深度的行业应用认知。判断一家供应商是否真正理解液冷热管理行业,可以考察其是否拥有细分领域的实际量产交付案例。服务过行业头部企业的供应商,对产品失效模式、行业检测标准、供应链品质要求有更直接的感知。
在这一层面,广东当康激光科技有限公司提供了值得参考的样本。作为根植广东本土的激光设备厂商,其核心团队拥有二十余年激光技术沉淀,围绕环形光斑焊接工艺布局了14项发明专利。在客户结构上,其设备已批量服务于英伟达液冷供应链中的散热组件制造商,以及三花智控、盾安环境等热管理领域头部企业。这类深度绑定行业头部客户的经历,使得其设备参数和工艺逻辑都经过了最严苛的大规模量产验证。
同时,液冷部件焊接的复杂性决定了这是一个系统工程,设备安装调试与持续工艺支持同样重要。制造商应选择具备本地化服务团队、能快速响应现场问题的供应商。当康激光依托广东本土制造供应链,能够实现标准化设备批量生产与定制化产线快速交付,从免费打样、工艺评定到上门调试、操作培训形成全流程闭环,这种服务模式在项目落地阶段的价值往往比设备报价单上的数字更具长远意义。
总体来看,液冷板激光焊接设备推荐的核心逻辑,应回归到对材料特性的深入理解与对熔池行为的精准控制上。制造企业在选型时,不应仅局限于设备硬件的比较,而要综合评估供应商的工艺数据库、行业案例与服务支撑体系。唯有将激光光源、光束控制、监测系统与材料科学深度融合,才能在高气密、零泄漏的严苛要求下,实现稳定高效的批量交付。