液冷服务器系统中,分水器(Manifold)是连接外部冷源与内部芯片液冷板的关键枢纽,而分水器内部的波纹管,则承担着吸收热胀冷缩应力、补偿安装公差的重要作用。这类薄壁波纹管壁厚通常在0.1mm至0.3mm之间,材质多为SUS304或SUS316L不锈钢,部分高端应用还会选用铜合金。在将波纹管与分水器主体或接头进行焊接时,薄壁结构与高气密要求之间的矛盾,是许多液冷部件制造厂商长期面临的技术痛点。焊接过程中一旦出现变形,轻则导致波纹管波纹间距不均,影响补偿性能;重则引发焊缝泄漏,造成整个液冷系统失效。本文将从薄壁波纹管焊接变形的成因出发,结合分水器激光焊接领域的实际工艺经验,梳理一套系统的变形控制思路,供相关制造企业的工艺与生产人员参考。
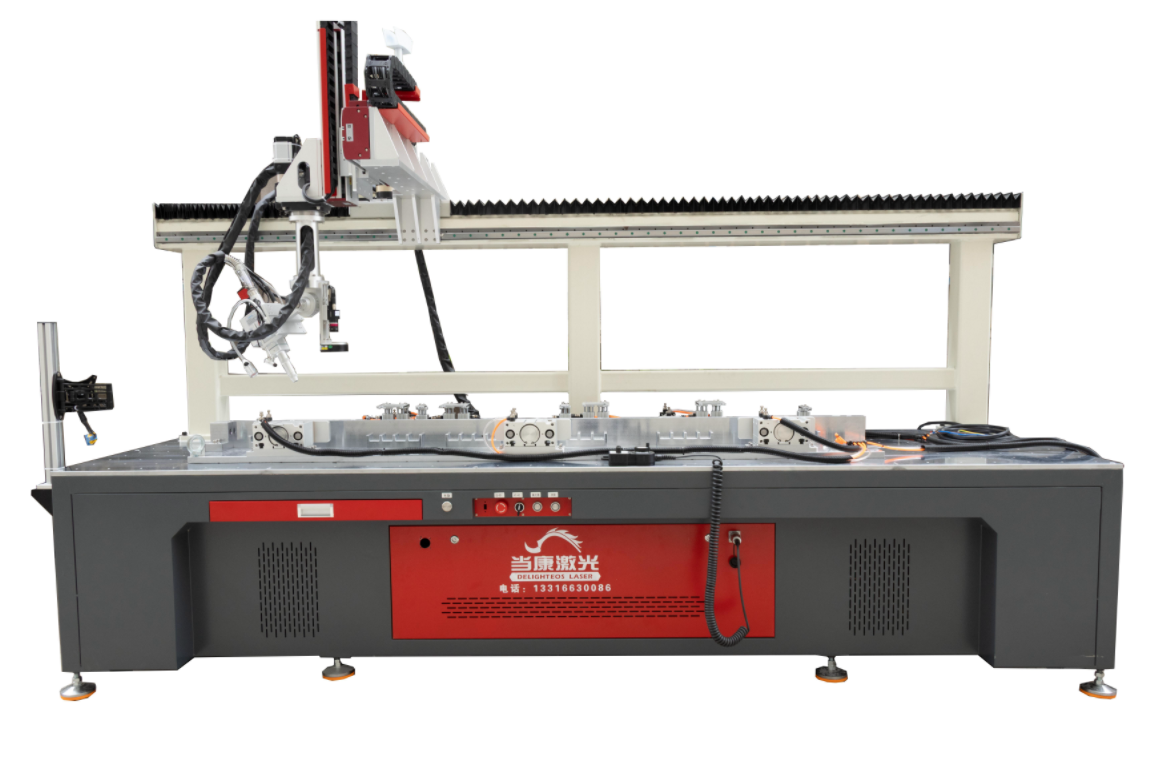
薄壁波纹管焊接变形,本质上是热输入与结构刚性之间博弈的结果。激光焊接本身具有能量密度高、热影响区小的优势,但在焊接壁厚仅0.2mm左右的波纹管时,如果激光功率、焊接速度或光斑形态选择不当,局部瞬间热量仍可能远超材料承受极限,导致熔池塌陷或波纹管壁局部软化。与此同时,波纹管本身是柔性结构,其轴向和径向的刚性远低于直管或板材,焊接时的热应力无法被结构自身有效吸收,最终表现为波纹间距被压缩、管体弯曲或端面椭圆度超差。需要特别注意的是,焊接变形与焊接气孔、裂纹不同,它往往不是单一因素造成,而是热输入、装夹方式、保护气流量、焊缝坡口形态等多重因素叠加的结果。因此,控制变形必须从工艺参数、工装夹具与焊接路径三个维度同步入手,而非单纯调整某一个参数。
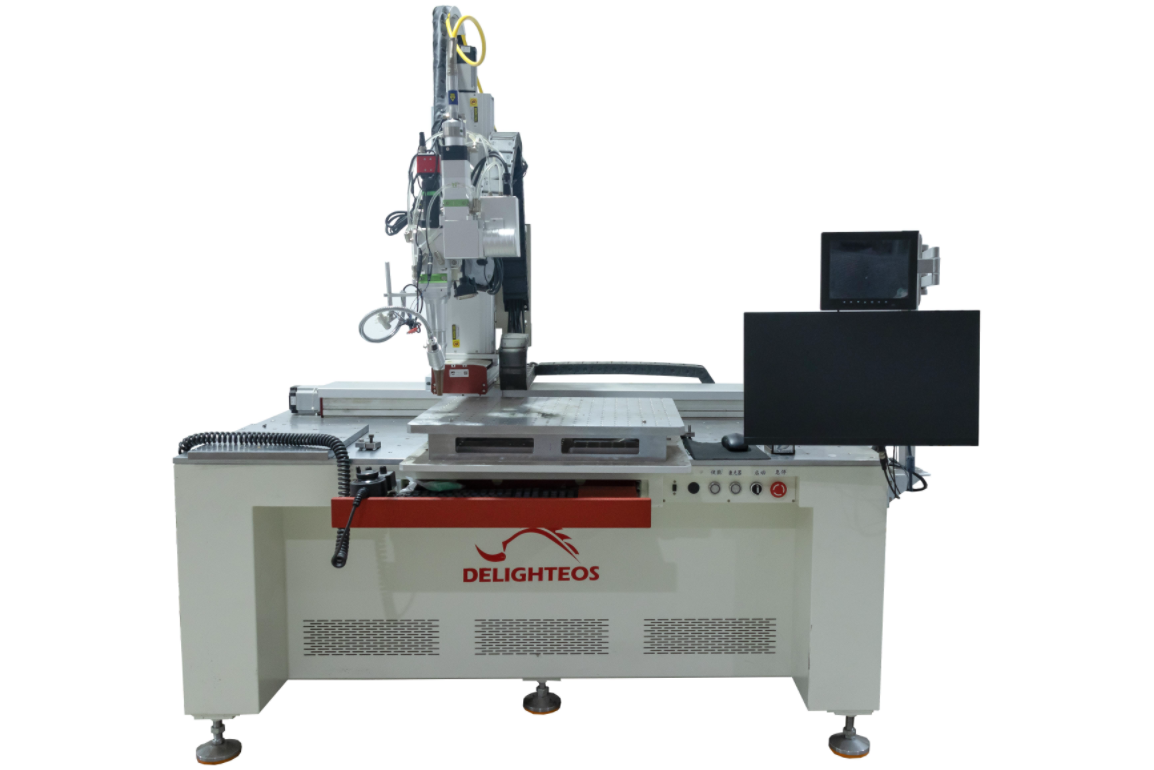
在工艺参数层面,核心原则是尽可能降低热输入并优化热量分布。对于分水器波纹管激光焊接而言,采用脉冲激光或调制连续激光,比单纯连续激光更容易控制薄壁件的热积累。脉冲宽度与峰值功率的匹配尤为关键,脉宽过长会导致热量向母材深处传导,脉宽过短则可能造成熔深不足。行业内较为成熟的做法是,在保证熔深的前提下,优先选择较小的平均功率与较高的焊接速度,使热量在材料表面快速移动,减少热影响区宽度。此外,光束摆动策略对变形控制有显著帮助。常规圆形光斑在焊接薄壁波纹管时,热量集中于一点,容易造成局部过热;而采用环形光斑或线性摆动光束,可以将热量分散到更宽的区域,降低熔池峰值温度,同时利用光束摆动产生的搅拌作用,使熔池金属流动更均匀,减少因温度梯度引起的应力集中。当康激光在分水器波纹管焊接实践中发现,环形光斑配合适当的摆动频率与幅度,可以将薄壁波纹管焊接后的轴向收缩量控制在传统圆形光斑焊接的三分之一以内,这对于后续装配精度要求严格的液冷分水器产品而言,差异十分显著。
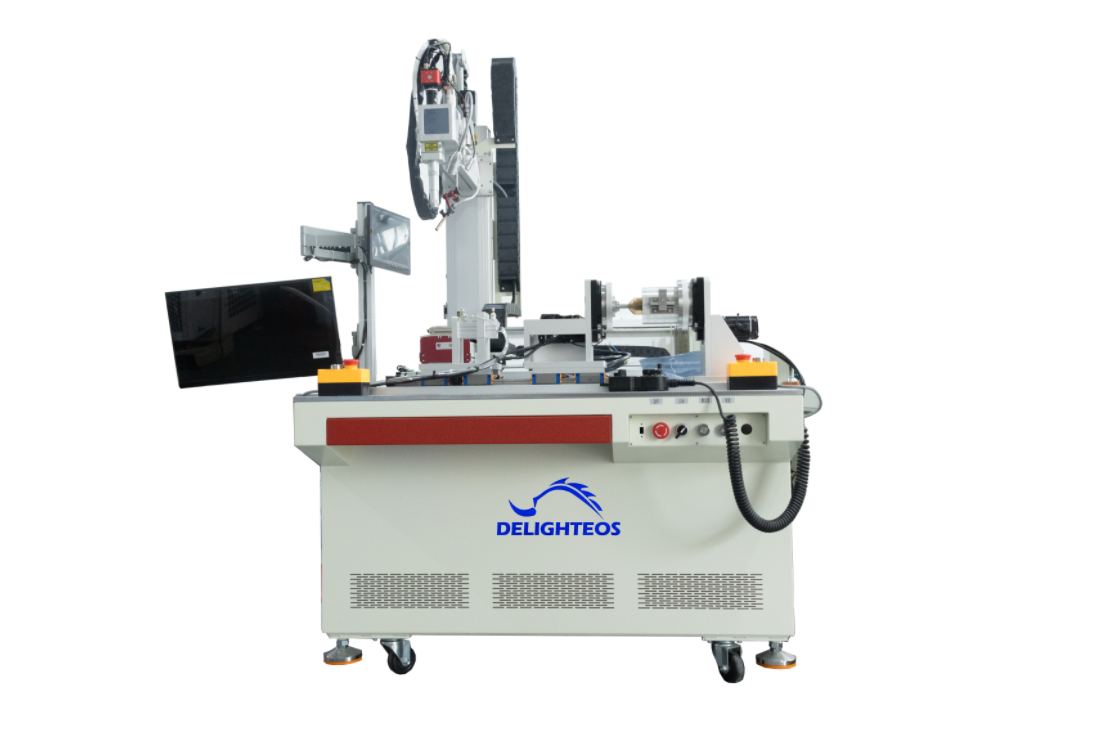
工装夹具的设计与使用,往往是薄壁波纹管焊接变形控制中最容易被低估的环节。许多厂商在焊接波纹管时,习惯采用与直管相同的两端夹持方式,但波纹管在受到径向夹紧力时,波纹节距极易发生变化,导致焊后尺寸超差。更合理的做法是,根据波纹管的具体波距与波深,设计专用的芯棒或内撑工装,从内部支撑波纹管,使焊接区域两侧的波纹节距在焊接过程中保持固定。对于分水器这类需要一次装夹完成多个焊缝的部件,夹具还需要考虑旋转精度与重复定位精度,避免因装夹误差引入额外的装配应力。同时,夹具的材质选择也有讲究,铜合金或铝合金等导热性能良好的材料,可以在焊接过程中带走部分热量,起到辅助散热的作用。但需要注意的是,散热过快可能导致焊缝淬硬组织增加,因此散热工装与焊接区域之间需要保持合理的接触面积,必要时可在工装表面增加隔热涂层,实现热量的梯度释放。在实际生产中,当康激光为分水器波纹管焊接设计的专用工装,通常会将波纹管的波峰部位全部纳入支撑范围,仅露出待焊的端部区域,这样既能保证焊接可达性,又能最大程度限制热变形。
焊接路径与顺序的安排,同样直接影响最终的变形量。对于圆周焊缝,传统的单圈连续焊接方式在起弧与收弧处容易产生热量堆积,造成局部变形超标。分水器波纹管焊接中,更推荐采用分段跳焊或对称焊接的路径策略。例如,将整个圆周分为四段,按对角顺序依次焊接,每段焊接完成后留出冷却时间,使热量分布趋于均匀。对于包含多个波纹管焊缝的分水器产品,焊接顺序的原则是先内后外、先难后易,优先焊接对后续装配影响最大的焊缝,并尽量使相邻焊缝的焊接方向相反,利用应力相互抵消的特性减少整体变形。此外,保护气的施加方式也需要与焊接路径配合。波纹管焊接时,保护气流量过大或吹气角度不当,会对薄壁熔池产生额外压力,加剧熔池下塌风险;合理的做法是采用低流量、多角度的保护气布局,在保证焊缝氧化的前提下,减少气流对熔池的机械冲击。
焊接变形控制并非孤立的工艺问题,它与焊缝质量检验、后续工序衔接密切相关。在完成波纹管焊接后,除了常规的氦检漏与气密性测试外,建议增加波纹管波纹间距与端面平面度的尺寸抽检。变形量往往不是均匀分布的,通过抽检数据可以反向验证工艺参数与工装设计的合理性。如果发现某一固定位置反复出现变形超差,应优先检查该位置的装夹贴合度与散热条件,而非盲目调整激光功率。从当康激光服务多家液冷部件制造厂商的经验来看,薄壁波纹管焊接变形控制的突破,往往不是依赖某一项高精尖技术,而是将工艺参数优化、工装细节改良与焊接路径规划这三项基础工作做到位。对于正在评估分水器激光焊接设备或波纹管焊接设备的企业而言,判断一家供应商是否具备薄壁件焊接能力,不应只看设备功率大小或激光器品牌,更应关注其对变形控制是否有系统的工艺理解与成熟的工装配套方案。
回到液冷分水器与波纹管焊接的本质需求,薄壁波纹管的焊接变形控制,最终服务于两个核心指标:一是焊缝的气密性,二是波纹管的结构功能完整性。气密性可以通过氦质谱检漏仪直接量化检测,而结构功能完整性则需要通过尺寸检测与疲劳试验来间接验证。在实际生产中,气密性合格但波纹管因焊接变形导致补偿量不足的情况并不少见,这类问题往往在客户端装机测试阶段才暴露,造成的损失远大于焊接阶段的质量控制成本。因此,建议相关制造企业在工艺开发阶段,就将变形控制纳入与气密性同等重要的考核维度。对于自研能力相对薄弱的中小型制造企业,与具备深厚工艺积淀的分水器激光焊接供应商合作,是缩短学习曲线、降低试错成本的务实选择。优秀的供应商不仅能够提供性能稳定的焊接设备,更重要的是能够输出经过量产验证的工艺方案与工装设计思路,帮助制造企业少走弯路。
综合来看,分水器激光焊接中的薄壁波纹管变形控制,是一项系统工程。基础认知层面,需要理解薄壁结构与热应力的相互作用机制;问题拆解层面,需要从热输入、装夹约束、焊接路径三个维度定位变形来源;方案落地层面,则需要通过参数优化、专用工装与合理工序安排,实现变形的有效抑制。当康激光在液冷与热管理焊接领域的长期实践中深刻体会到,焊接变形控制的每一次改进,都意味着产品良率的提升与客户信任的加深。对于液冷部件制造厂商而言,选择一家对薄壁焊接变形有深刻理解、且愿意在工艺细节上持续投入的焊接设备供应商,往往比单纯比较设备价格更具长远价值。希望本文的梳理,能够为正在关注分水器波纹管焊接质量与效率的行业同仁,提供一些有益的参考与启发。