在液冷系统从设计图纸走向量产交付的过程中,分水器(Manifold,业内常称 Inner Manifold)的焊接质量往往是决定整个项目成败的关键环节。很多从事液冷板、液冷散热组件生产的工程技术人员都遇到过类似的困扰:明明选用了高精度的CNC加工件,却在焊接环节频繁出现气孔、裂纹,导致氦检漏率居高不下;或者为了追求效率采用传统焊接方式,结果热影响区过大,薄壁件变形严重,产品良率始终无法突破瓶颈。这篇文章将从液冷分水器焊接的基础认知出发,拆解高气密性焊接难点的成因,并结合实际选型经验,为正在寻找液冷板激光焊接设备推荐厂家、希望获得专业打样支持的技术与采购团队,提供一套务实的参考思路。
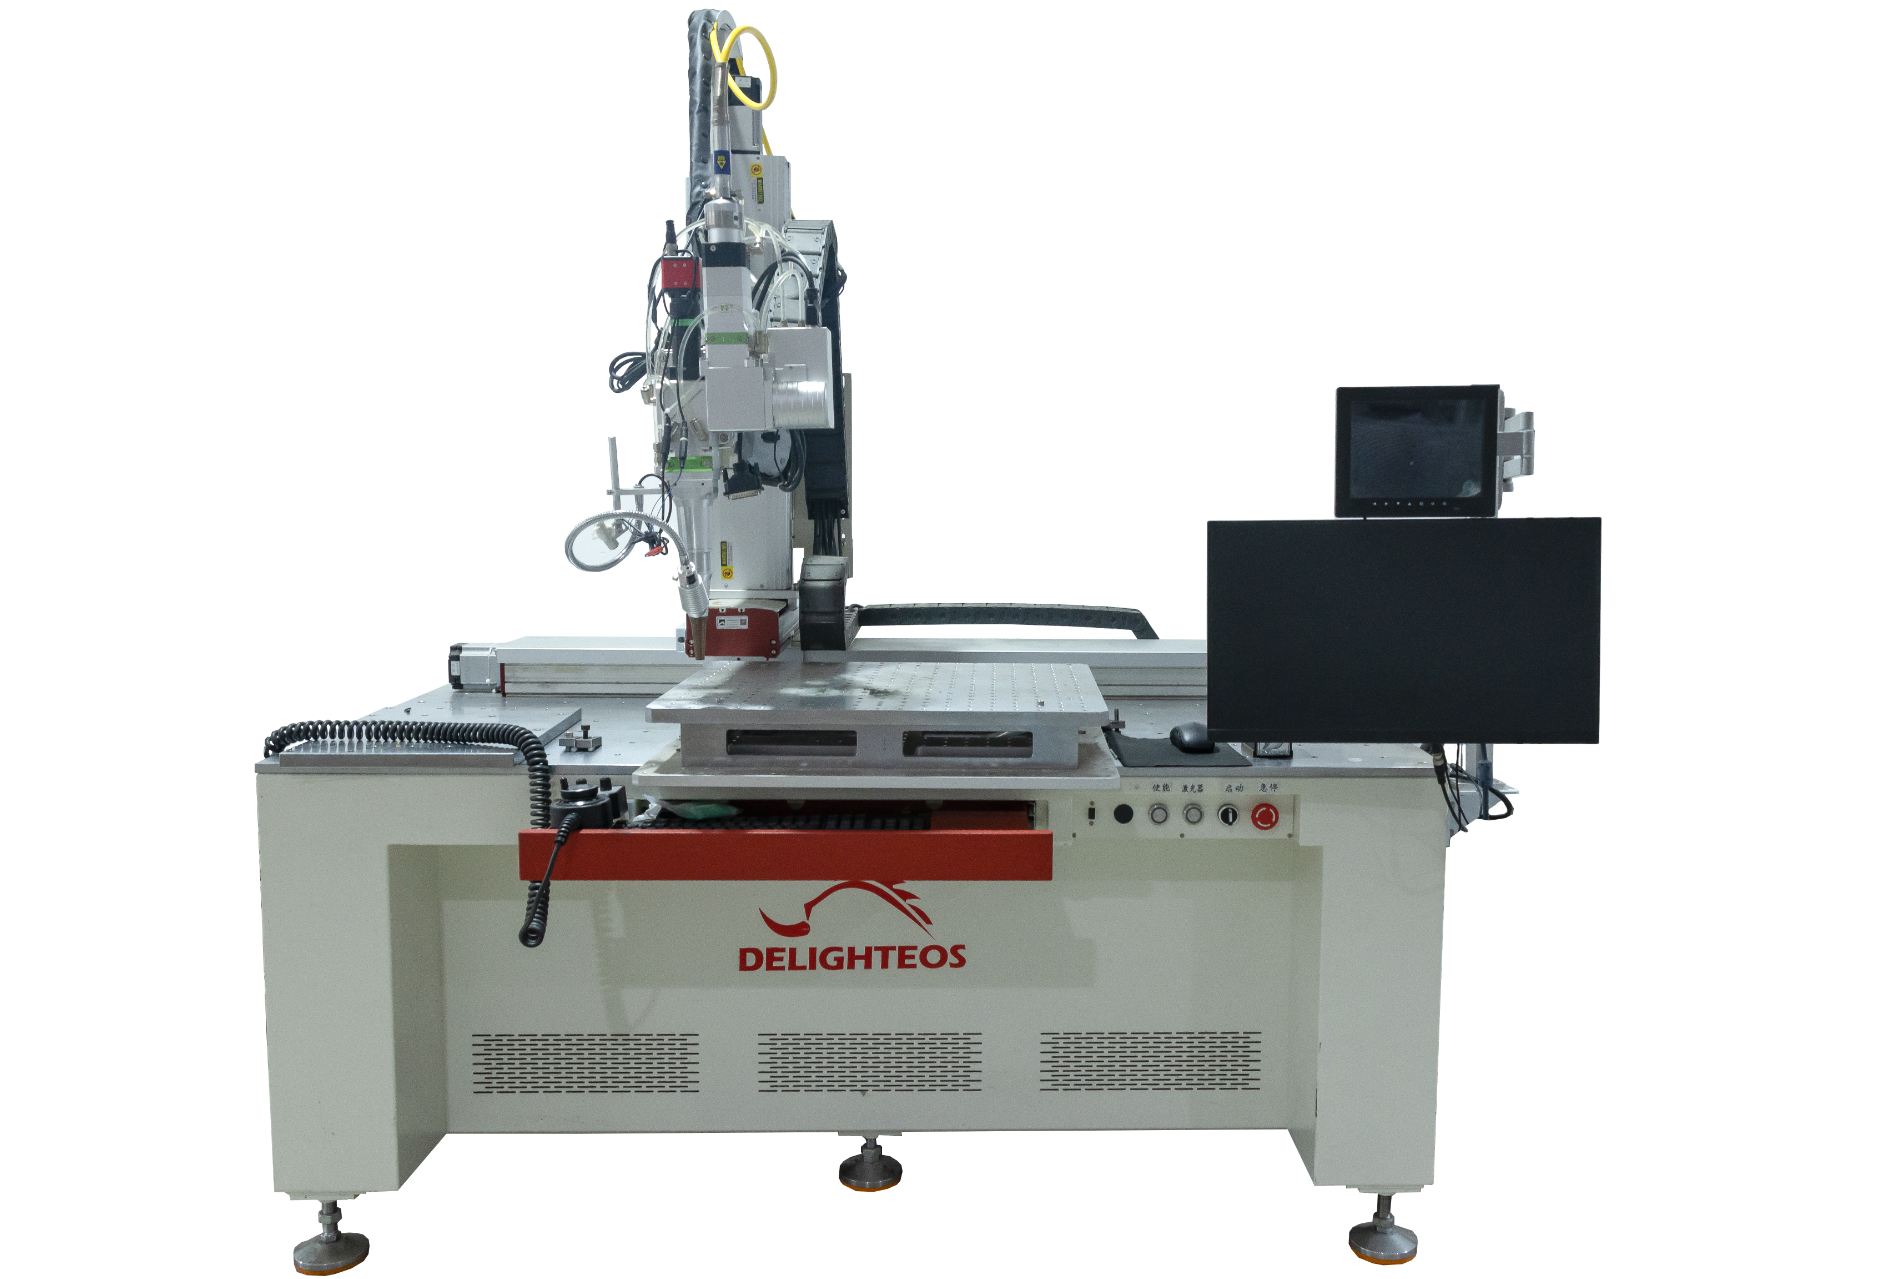
从结构到工艺:看懂液冷分水器的焊接特殊性
液冷分水器在整套液冷系统中扮演着血管枢纽的角色,负责将冷却液均匀分配到各个并联的冷板或散热单元,再将回流液汇总。由于其内部流道复杂、壁厚通常较薄(常见为1mm至3mm),且材质多为铝合金(如6063、6061)或紫铜,对焊接工艺提出了极为苛刻的要求。与普通结构件焊接不同,分水器焊接的核心目标并非单纯追求强度,而是要实现零泄漏的高气密密封,同时尽可能控制热输入,避免薄壁结构发生形变。
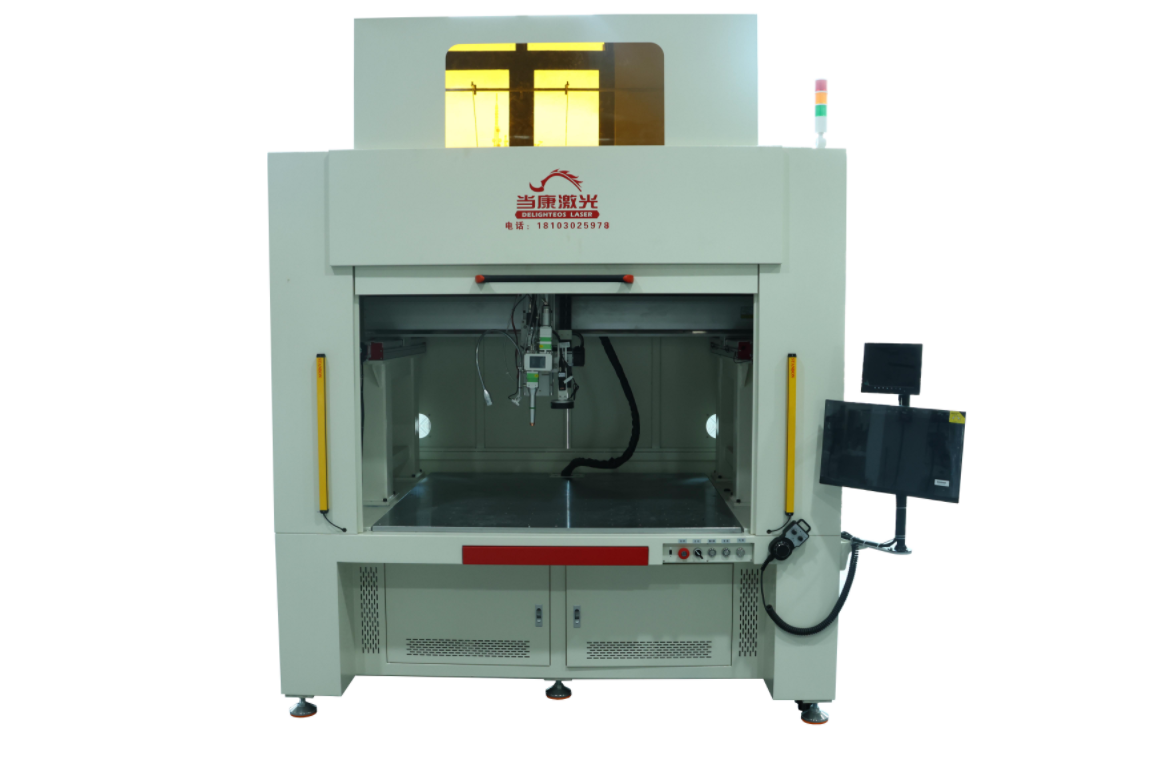
在实际生产中,分水器与波纹管、快接头的连接通常采用环形焊缝。这类焊缝呈封闭或半封闭状态,一旦出现微观气孔或裂纹,在氦质谱检漏仪下将无所遁形。许多厂商在初期选型时,容易陷入一个误区:认为只要激光功率足够大、焊接速度足够快,就能解决问题。但实际上,对于铜铝异种材料连接或紫铜高反射材料焊接,普通单光束激光焊机往往力不从心——要么因为材料对激光反射率高导致能量耦合不足,要么因为熔池冷却过快导致气体来不及逸出,最终在焊缝内部形成密密麻麻的气孔。这正是行业内迫切需要专业的液冷板激光焊接设备推荐方案、而非简单采购一台通用焊机的根本原因。
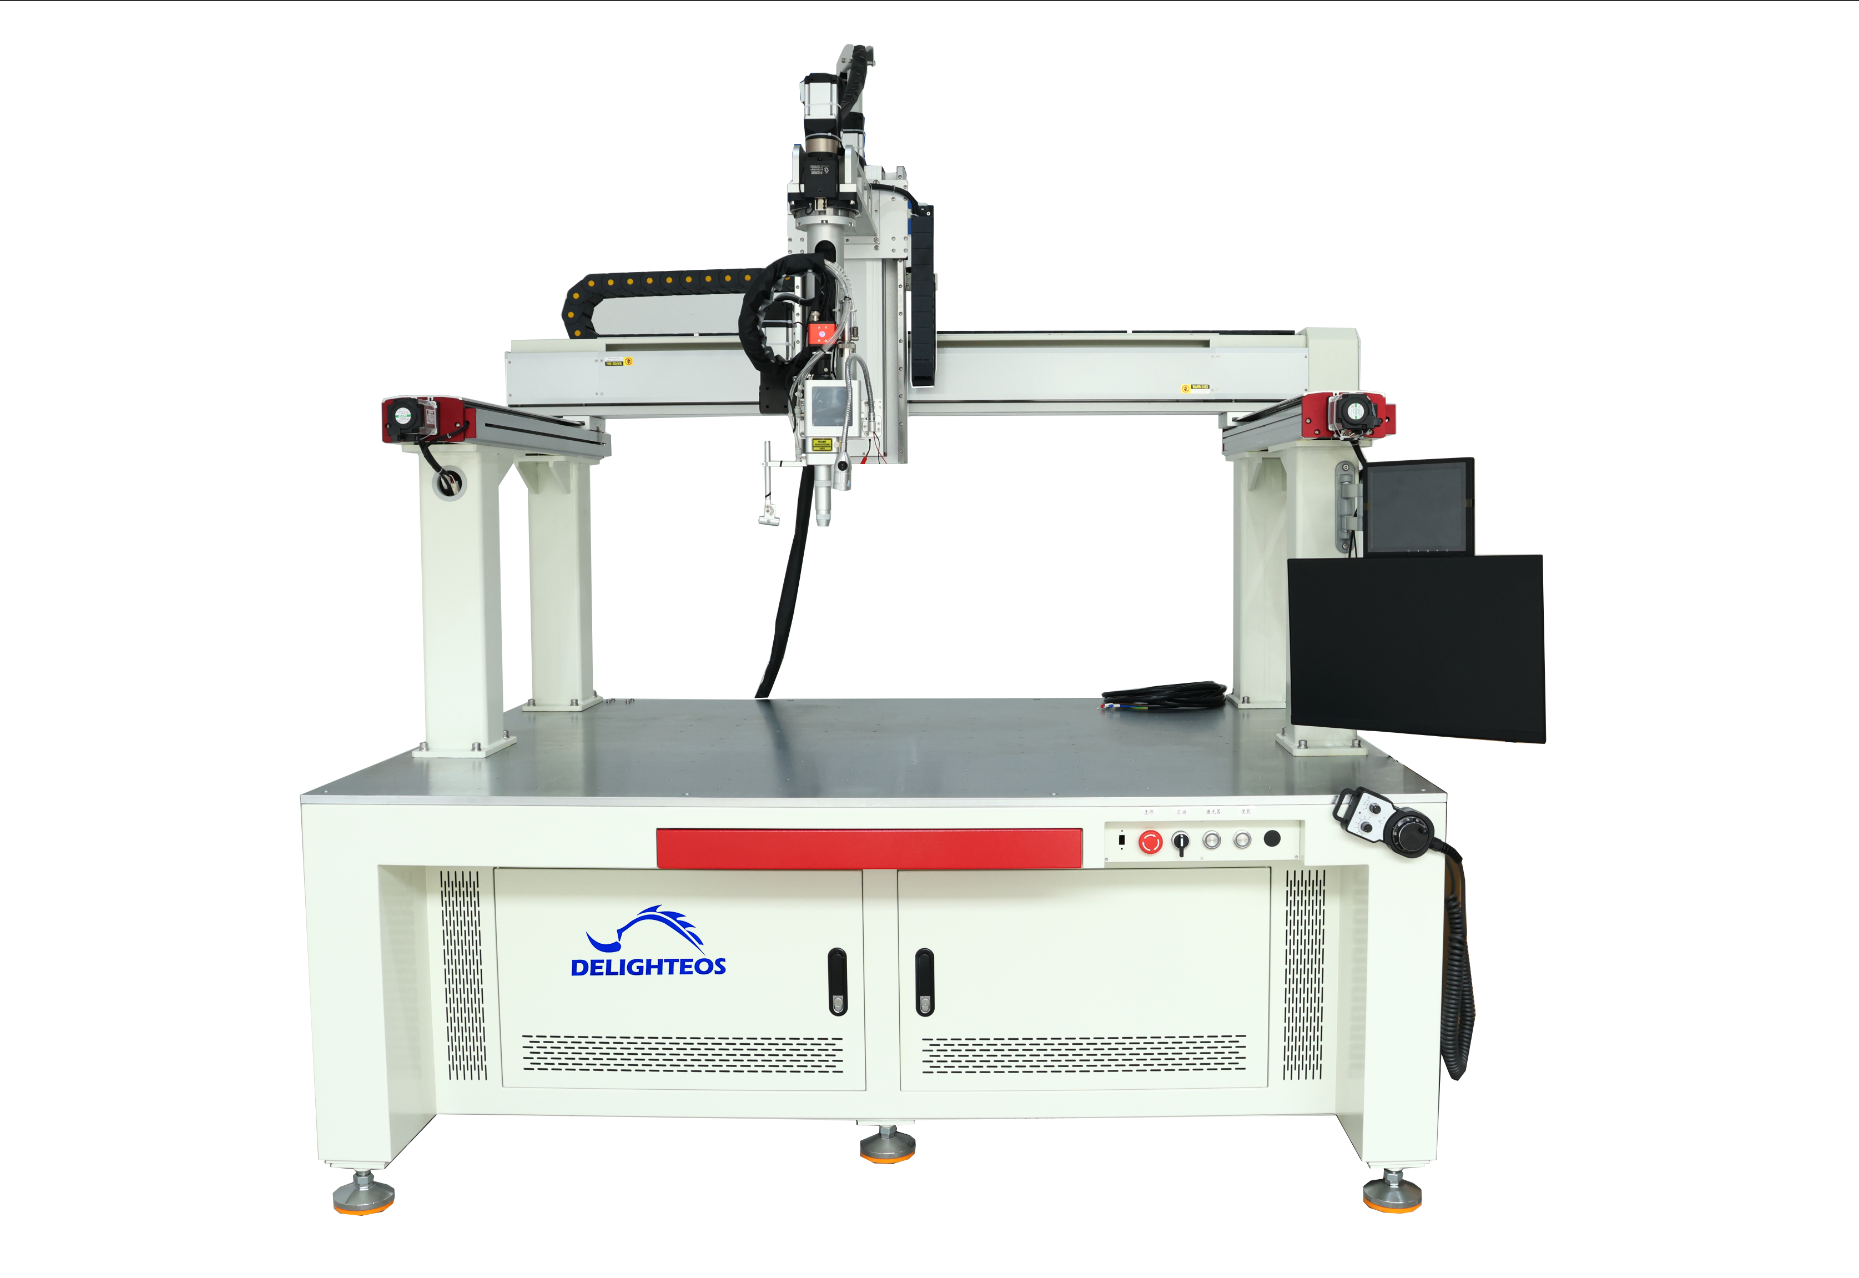
难点拆解:气孔、裂纹与变形的成因分析
在评估液冷分水器焊接设备之前,有必要先厘清三大核心痛点背后的物理机制。首先是气孔问题。激光焊接的熔池冷却速度极快,通常在毫秒级内完成凝固。如果保护气体流量不足或喷嘴角度不当,空气被卷入熔池;或者材料表面存在油污、氧化膜未彻底清洁,受热分解产生的氢气无法在如此短的时间内上浮逸出,便会滞留在焊缝内部形成气孔。对于铝合金材料,这一问题尤为突出,因为铝液对氢的溶解度在凝固前后相差近20倍。
其次是裂纹问题,特别是结晶裂纹。当焊接热输入集中,熔池呈现窄而深的形态时,凝固过程中柱状晶从两侧向中心生长,将低熔点共晶物(如铝硅共晶)推向焊缝中心线,在收缩应力作用下极易形成沿中心线的纵向裂纹。对于铜铝异种材料焊接,两种材料的热膨胀系数差异巨大,接头处会产生显著的热应力,进一步加剧裂纹风险。
第三是变形问题。虽然激光焊接总体热输入低于氩弧焊,但对于薄壁分水器或波纹管,如果焊接路径规划不合理或夹具刚性不足,局部高温造成的热应力依然会导致管口椭圆度超差、法兰面翘曲等缺陷。这不仅仅是外观问题,更会直接影响后续装配的密封性能。
理解了这些成因,就不难明白为何传统的单光束激光焊接方案难以稳定满足要求。要同时解决气孔、裂纹与变形,需要对熔池的温度梯度进行精确控制,并对熔池的流动状态进行主动干预。这恰恰是环形光斑焊接技术能够发挥价值的场景所在。
选型要点:如何评估一家激光焊接设备供应商是否值得信赖
当明确了技术难点,下一步便是寻找合适的设备供应商。面对市场上众多的激光焊接设备厂家,建议从以下四个维度进行综合评估,而不是单纯比较设备报价。
其一,考察其是否具备垂直行业的工艺沉淀。液冷分水器焊接与通用金属焊接存在显著差异,供应商是否真正理解液冷系统的工作压力、密封等级要求,是否熟悉铜铝异种材料的冶金特性,这从其过往案例和提供的液冷板激光焊接设备推荐方案中可见一斑。一家深度聚焦液冷与热管理赛道的厂商,往往能够针对分水器的具体结构(如多支管并联、异径管过渡)提出更具针对性的工装夹具设计与焊接路径规划建议,而非提供一套的标准化设备。
其二,关注其打样验证能力与数据透明度。靠谱的供应商不会仅凭口头承诺说服客户,而是会主动邀请客户提供试件,进行免费打样。在打样过程中,重点观察其对焊接工艺参数的调试能力——例如环形光斑模式下中心光与环形光的功率配比如何调节,以适配不同壁厚和材料组合。更为关键的是,供应商是否愿意出具正式的焊接工艺评定报告,记录焊缝截面金相、气孔率统计、气密性检测数据等关键指标。以广东当康激光为例,其标准打样周期通常为3至7个工作日,并会提供详尽的工艺评定数据,包括气密性测试结果(可达到1×10⁻¹² Pa·m³/s量级),这为客户的选型决策提供了扎实的数据支撑。
其三,评估其设备的核心技术配置是否契合工艺需求。针对分水器焊接,需要重点关注焊机是否支持环形光斑输出,因为这是抑制气孔和裂纹的关键。同时,设备是否配备焊缝视觉定位与实时监测系统,能否在批量生产中自动补偿因工件尺寸微小波动带来的焦点偏移。对于波纹管等薄壁件,设备的夹具旋转精度和夹持力控制同样不可忽视。广东当康的分水器专用焊机采用中空轴旋转设计,支持一次装夹完成多道环缝的连续焊接,有效避免了重复装夹带来的累积误差。
其四,审视其全周期服务能力与交付保障。激光焊接设备并非快消品,后续的工艺优化、操作培训、故障响应同样重要。了解供应商是否具备本土化的服务网络,能否在设备安装调试后提供持续的技术支持。同时,关注其生产制造基地的规模与产能,这直接关系到定制化产线的交付周期。具备完整研产销体系的厂商,在供应链管理和品质控制上通常更具优势,能够有效避免因核心部件受制于人而导致的交期延误。
方案落地:从打样验证到批量生产的衔接策略
对于正在规划液冷产线的企业而言,完成设备选型只是第一步,如何高效实现从样件验证到批量量产的平滑过渡,同样考验着供应商的综合实力。在这一阶段,建议与设备厂商建立深度的技术协同机制。
在打样阶段,不要仅仅满足于焊上了和不漏气这两个基本指标,而应主动与厂商的工艺工程师探讨焊接窗口的宽窄。一个理想的工艺窗口,意味着在激光功率、焊接速度、离焦量等参数存在一定波动时,焊缝质量依然保持稳定。这对于批量生产至关重要,因为实际生产中的来料状态(如氧化层厚度、装配间隙)不可能完全一致。优秀的供应商会通过优化环形光斑的能量配比,扩大工艺窗口的容错范围,从而降低对前端来料精度的苛刻要求。
在设备配置阶段,应结合自身的产能规划,与供应商沟通是否需要引入双工位交替作业、自动化上下料等模块化功能。对于大批量单一型号的分水器生产,自动化方案能够显著提升节拍;而对于多品种、小批量的柔性生产需求,则应优先考虑设备的快速换型能力。广东当康在为客户提供液冷板激光焊接设备推荐方案时,会综合考虑客户的场地空间、人员技能水平和预算范围,推荐合理的自动化程度,而非盲目堆砌高成本配置。
在量产爬坡阶段,务必重视操作人员的技能培训。激光焊接参数的微调、日常维护保养的要点、常见报警的处理,这些都需要供应商提供系统化的培训支持。同时,建议与供应商约定关键工艺参数的备份与锁定机制,防止因误操作导致工艺漂移。一家负责任的供应商,其服务并不会止于设备验收,而会伴随客户的产能爬坡全程,提供持续的工艺优化建议。
综合来看,液冷分水器的激光焊接是一项对工艺深度要求极高的系统工程。选择合适的设备供应商,本质上是在选择一个能够深刻理解液冷行业痛点、具备扎实技术功底和务实服务精神的长期合作伙伴。从基础认知的建立,到难点成因的拆解,再到选型要点的梳理,希望这篇文章能为正在评估液冷板激光焊接设备推荐厂家的同行们提供一些有价值的参考。在条件允许的情况下,不妨带着实际工件,与像广东当康这样具备免费打样能力的专业厂商进行一次深入的技术交流,用实测数据来验证方案的可行性,这远比停留在参数对比层面更为高效和可靠。