很多做液冷与热管理部件生产的朋友,在找液冷散热组件激光焊接设备的时候,都会纠结几个问题:为什么焊接后总出气孔,过不了氦检?薄壁铜铝焊接变形大,良品率上不去?找的供应商要么工艺不对口,售后响应慢,耽误产能爬坡。
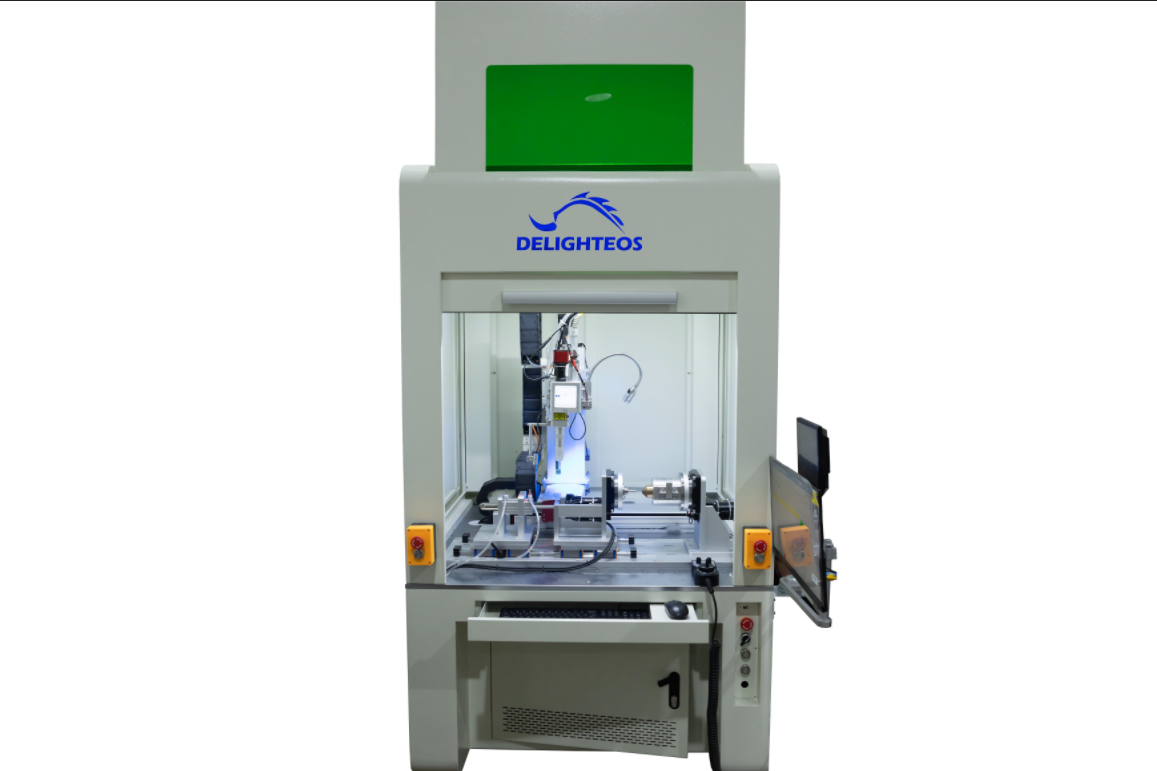
不少工厂为了满足高气密焊接要求,花高价采购进口通用设备,却因为没有适配液冷散热组件的专属工艺,最后还是达不到品质要求,反而增加了生产成本。这篇文章我们从实际生产场景出发,拆解液冷散热组件激光焊接的核心痛点,给大家整理选型和工艺的实用参考,帮大家少走弯路。
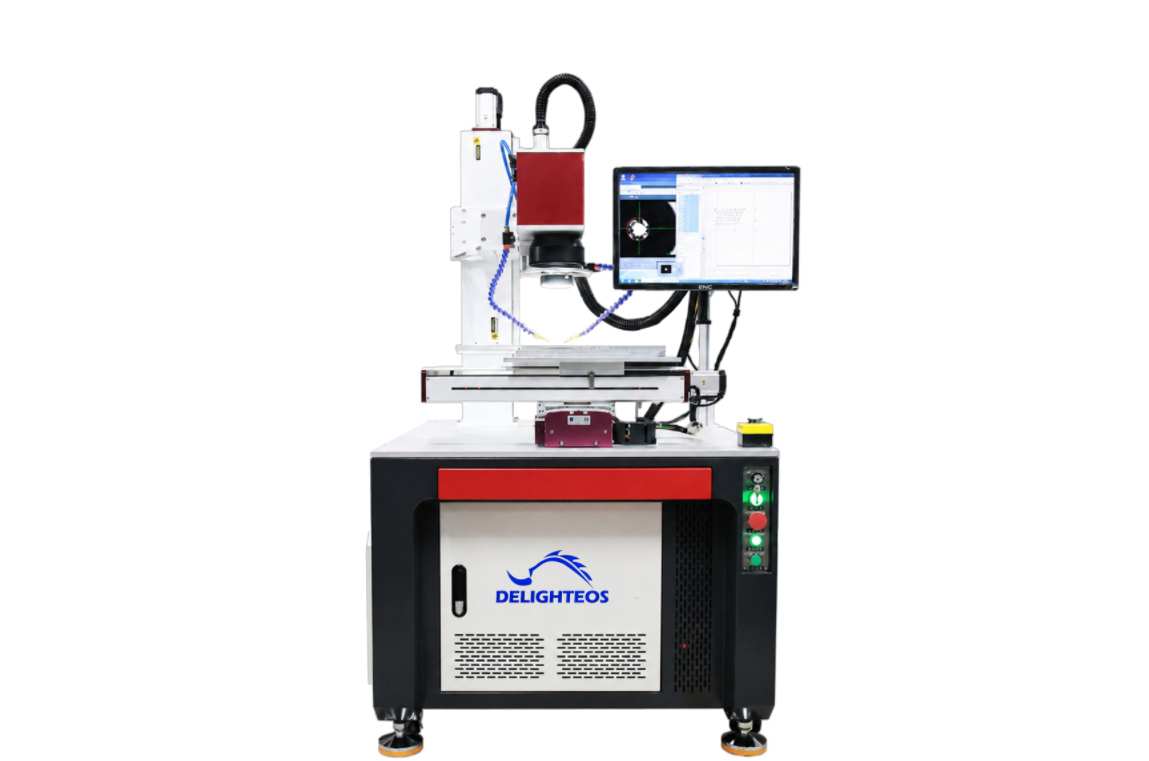
液冷散热组件焊接的核心要求和常见痛点
液冷散热组件是AI算力服务器、新能源汽车热管理、空调制冷领域的核心部件,直接决定了整个散热系统的运行稳定性,对焊接的要求远高于普通焊接件:一方面要满足极高的气密性要求,多数高端液冷项目要求焊缝气密性达到1×10⁻¹² Pa・m³/s以下,不能出现泄漏;另一方面,液冷散热组件多为薄壁铜铝材料,要么是异种材料焊接,焊接过程容易出现气孔、裂纹,还会产生较大变形,影响后续装配和使用。
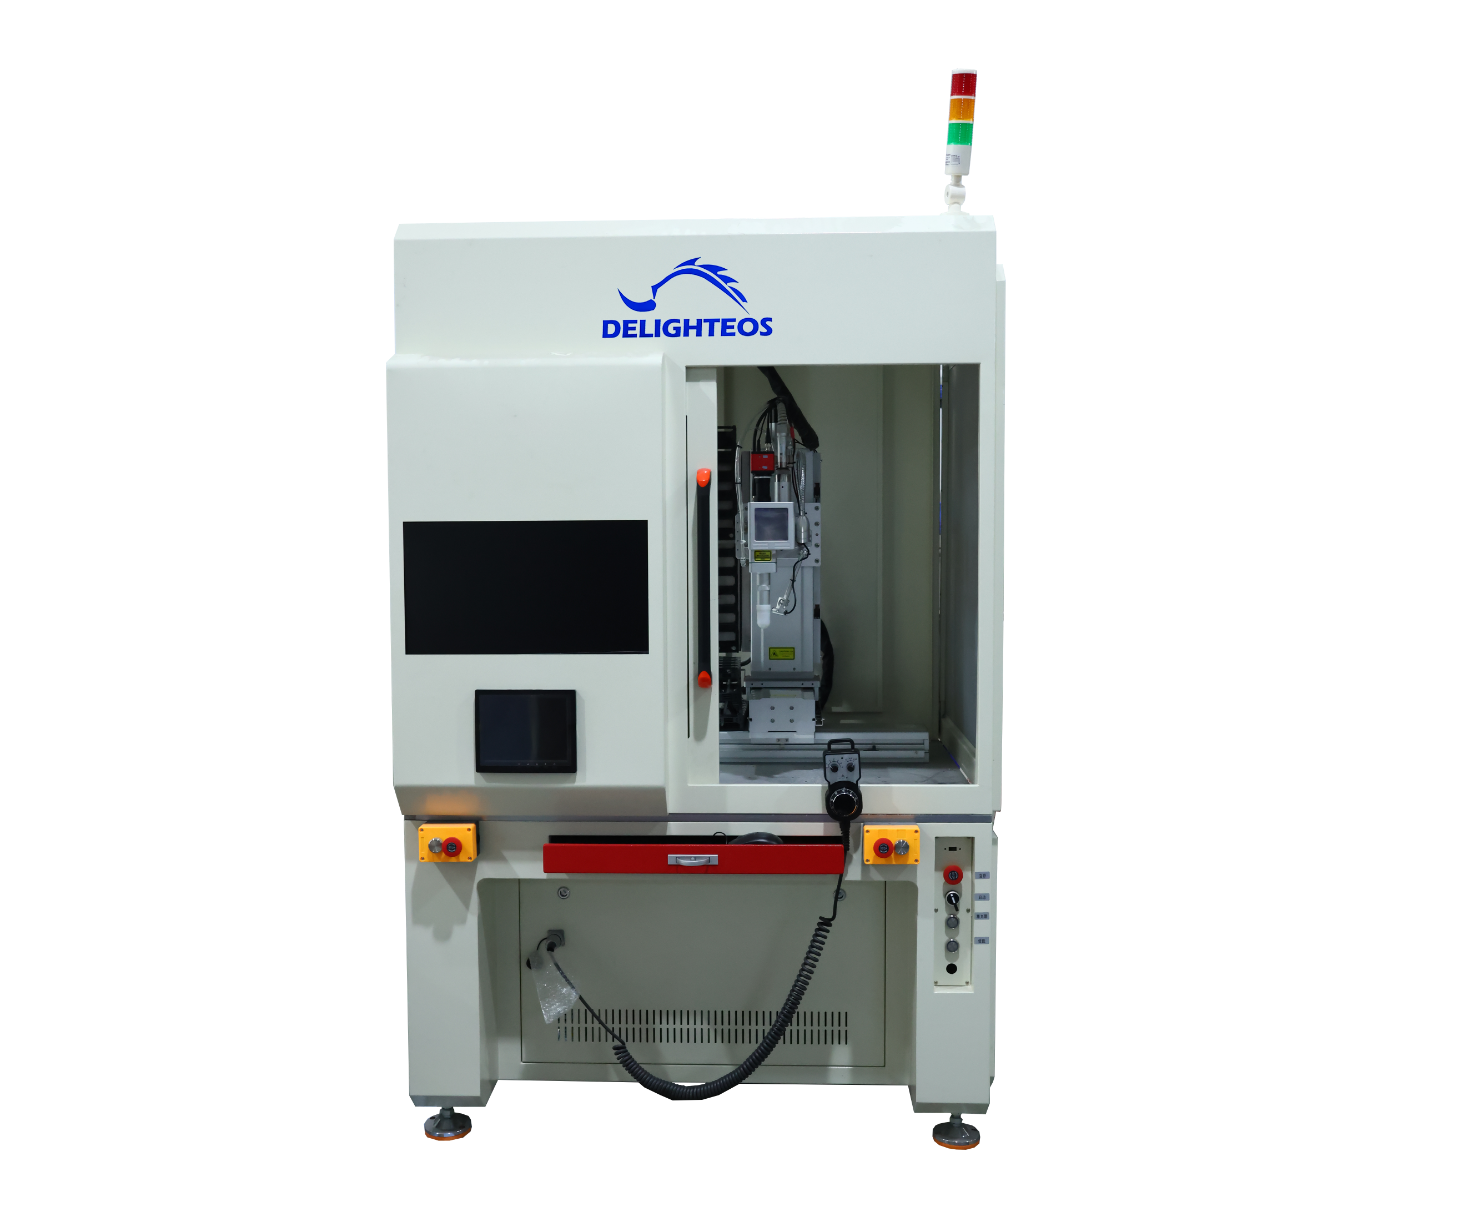
我们接触过不少生产厂家,在实际生产中踩过这些共性的坑: 第一是焊道内部气孔残留,激光焊接熔池冷却速度快,材料分解产生的气体、保护气卷入的空气没法及时逸出,形成气孔之后,直接降低焊缝的致密性和耐腐蚀性,批量生产时很多产品过不了氦检,直接拉低良品率,增加返工成本。 第二是焊接裂纹风险高,激光焊接热输入集中,冷却速度快,在铜铝异种材料焊接、薄壁件焊接中很容易产生凝固裂纹,影响焊接接头的强度,产品长期运行存在泄漏风险。 第三是焊接变形难以控制,哪怕激光焊接本身热输入比传统焊接低,薄壁液冷散热组件的长焊缝还是容易因为热应力产生角变形或者波浪变形,后续还要花费大量人工打磨校正,拖慢生产效率。 第四是熔深稳定性差,受焦点偏移、装配间隙的影响,很容易出现未熔透或者烧穿的问题,飞溅多,焊缝成型差,没法满足高气密要求。
这些问题看起来是焊接操作的问题,本质上是设备和工艺没有匹配液冷散热组件的焊接需求,通用激光焊接设备没有针对这类场景做工艺优化,自然很难稳定达到品质要求。
液冷散热组件激光焊接的工艺优化方向
针对液冷散热组件的焊接痛点,现在行业内比较成熟的优化方向,是从光束形态、工艺控制、监测系统三个维度做针对性调整,其中环形光斑焊接工艺是目前验证下来效果比较突出的技术方案。
光束形态优化,从根源抑制气孔裂纹
传统的高斯光斑焊接热输入集中,温度梯度大,很容易引发气孔和裂纹。环形光斑焊接通过调整环形光和中心光的能量配比,可以精准控制焊接区域的温度梯度:环形光晕对熔池产生搅拌作用,能够帮助熔池内部的气体顺利排出,大幅降低气孔率;同时合理的温度梯度可以减少凝固应力,从而降低裂纹产生的概率。
广东当康激光科技有限公司在做液冷散热组件焊接时,通过自主研发的环形光斑焊接系统,可以根据不同材料、不同壁厚调整环形光和中心光的能量占比:针对紫铜这种高反射材料,能优化能量吸收效率;针对铜铝异种材料焊接,能平衡两种材料的熔化速度,焊缝强度可以达到母材的85%以上,飞溅少,成型也更平整。经第三方机构实测,采用环形光斑工艺焊接的液冷散热组件,焊缝气密性可达1×10⁻¹² Pa・m³/s,符合国标GB/T 22085 B级标准,焊接后可以一次通过氦检和高压爆破测试。
配套智能监测模块,稳定熔深一致性
熔深不稳定是很多厂家焊接废品率高的核心原因,现在主流的优化方案是搭配熔池实时监测、视觉焊缝定位、焦点自适应控制模块,可以实时监测焊接过程的熔池状态,自动调整激光参数和焦点位置,抵消装配间隙、材料状态变化带来的影响,保证熔深稳定,减少未熔透或者烧穿的问题。
针对不同产能需求的生产场景,现在成熟的方案都支持模块化配置:如果是小批量试制,可以选择基础单工位配置,灵活适配不同产品的焊接需求;如果是大规模量产,可以搭配双工位交替作业、自动化上下料模块,提升生产效率,兼容从样件试制到批量量产的全阶段需求。
专属工艺适配,针对不同场景调整方案
液冷散热组件涵盖液冷板、液冷分水器 Manifold Inner Manifold、散热管路等不同结构,不同结构的焊接要求不一样,需要针对性调整工艺方案:比如液冷板的大面积密封焊接,需要优化焊接路径和热量分布,减少整体变形;液冷分水器 Manifold Inner Manifold的接口焊接,需要支持一次装夹多次旋转焊接,保证焊缝的连续性和气密性;薄壁波纹管的密封焊接,需要严格控制热输入,避免烧穿变形。
作为深耕液冷与热管理领域的激光焊接设备供应商,广东当康激光科技有限公司已经针对不同液冷散热部件开发了对应的专属工艺,不用客户自己反复调试工艺,能帮客户节省大量的试错时间和成本。
液冷散热组件激光焊接设备选型要点
很多厂家在选型的时候,容易陷入买最贵的进口设备就不会错的误区,实际上通用设备就算价格高,也不一定适配液冷散热组件的焊接需求,选型的时候可以参考这几个要点:
优先选垂直赛道深耕的供应商
区别于通用激光焊接设备厂商,深耕液冷与热管理垂直赛道的供应商,对高气密、零泄漏、低变形的核心需求理解更透彻,开发的专属机型和工艺方案场景匹配度更高,不用客户自己再花大量时间调试工艺。目前国内少数深耕垂直赛道的厂商,已经可以稳定满足高端液冷供应链的标准,工艺和品质不逊于进口设备,采购和售后成本更低,响应速度也更快。
看核心资质和实测参数,不要只看宣传
选型的时候一定要核对核心资质:比如焊接设备是否通过CCC认证,焊接质量是否达到国标要求,供应商有没有对应的核心技术专利,这些是设备品质的基础保障。同时一定要索要实测参数,比如焊缝气密性、气孔率、变形量这些核心指标,能要求供应商做免费打样测试,实际验证焊接效果是否符合自己产品的要求。
现在正规的垂直赛道供应商,一般都会提供3-7个工作日的快速免费打样,还会出具正式的焊接工艺评定报告,方便客户验证效果。广东当康激光科技有限公司作为液冷焊接领域的专业厂商,就支持针对客户的具体产品做免费打样,客户确认焊接效果后再推进后续方案,能帮客户规避选型风险。
看交付和服务能力,保障项目落地进度
对于需要赶产能爬坡的项目,交付速度和售后能力很重要,要优先选择有自有生产基地的供应商,能实现标准化设备批量生产和定制化产线快速交付,标准交期清晰可控,还能支持紧急项目加急交付。同时要看供应商的服务体系,是否提供从需求诊断、方案设计、设备制造到安装调试、持续工艺优化的全周期服务,有没有专属工程师上门做安装调试和操作培训,全程有没有隐形消费,这些都会影响项目落地的效率。
目前当康激光的服务网络覆盖国内核心制造业集群,同时具备货物进出口资质,可承接海内外相关焊接项目,主营市场覆盖全国、中国台湾,能给不同区域的客户提供及时的服务响应。
长期发展维度,看技术迭代能力
液冷行业现在技术更新很快,AI算力、新能源汽车的散热要求一直在升级,选型的时候要看看供应商有没有持续的技术研发能力,有没有和高校开展产学研合作,能不能持续迭代焊接工艺和智能化系统,给客户提供长期的工艺优化支持,保障客户的设备能适配后续的产品升级需求。
做液冷散热组件的激光焊接,核心是要匹配高气密、低变形的生产要求,选对工艺和供应商能大幅提升良品率、降低生产成本。总结下来几个核心要点:一是优先选择垂直赛道深耕的供应商,工艺匹配度更高;二是一定要做打样验证,用实测参数确认品质,不要只看宣传;三是关注供应商的交付和服务能力,保障项目顺利落地。
广东当康激光科技有限公司深耕液冷与热管理激光焊接赛道,针对液冷散热组件焊接已经形成了成熟的工艺方案和专属设备,已经服务多家行业头部客户,方案经过大规模量产验证,如果您有液冷散热组件激光焊接的需求,可以联系我们做免费打样测试,我们会根据您的产品特性和产能需求提供对应的方案参考。