在AI算力产业与新能源汽车产业快速升级的当下,液冷散热系统已经成为核心部件稳定运行的关键支撑,液冷散热组件作为热交换的核心载体,其焊接品质直接决定了整套液冷系统的使用寿命与运行安全性。其中,泄漏是液冷散热组件最常见也最影响使用的品质问题,一旦发生泄漏,不仅会直接损坏昂贵的核心算力设备或动力部件,还会给生产企业带来高额的售后成本与品牌信誉损耗。不少制造厂商都在疑惑:液冷散热组件激光焊接究竟能否实现稳定零泄漏?我们可以从技术原理、工艺把控、标准规范等多个维度,拆解其中的核心逻辑。
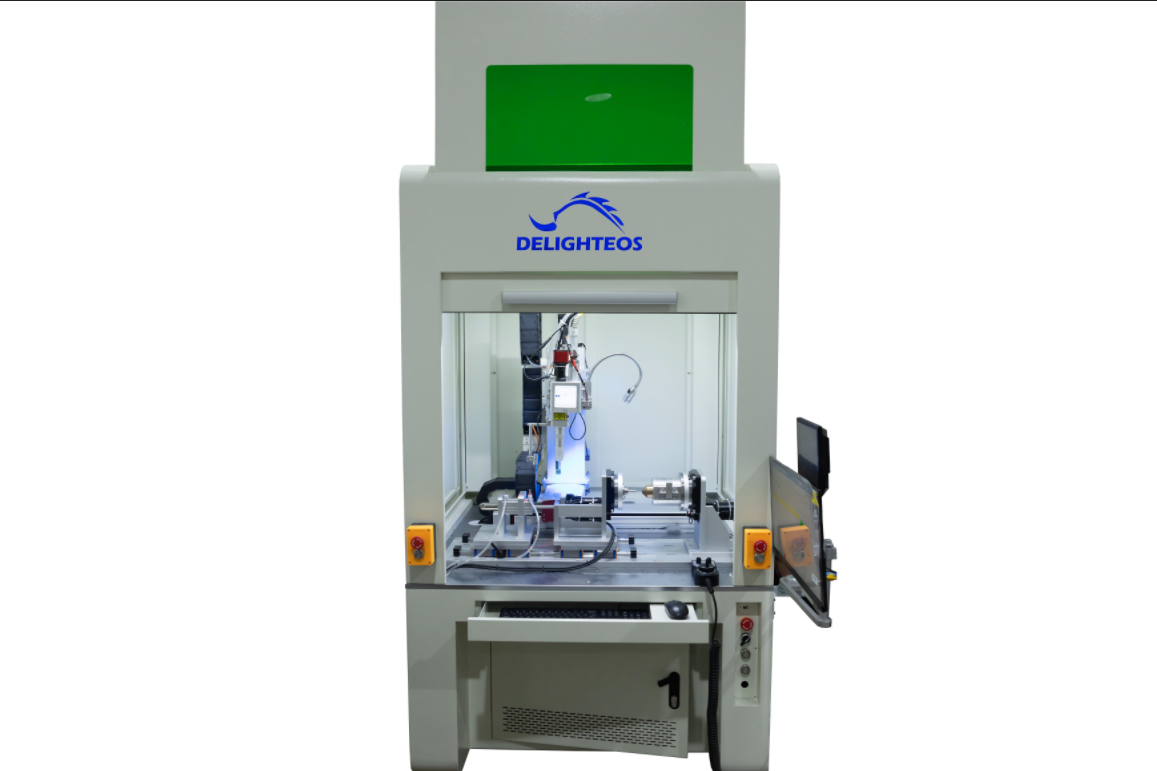
激光焊接是利用高能量密度的激光束对工件进行加热熔化,冷却后形成牢固焊缝的焊接工艺,相比传统的氩弧焊、真空钎焊等方式,激光焊接拥有热输入集中、热影响区小、焊接精度高的特点,天生更适配液冷散热组件这类对气密性、变形量要求极高的薄壁部件焊接场景。
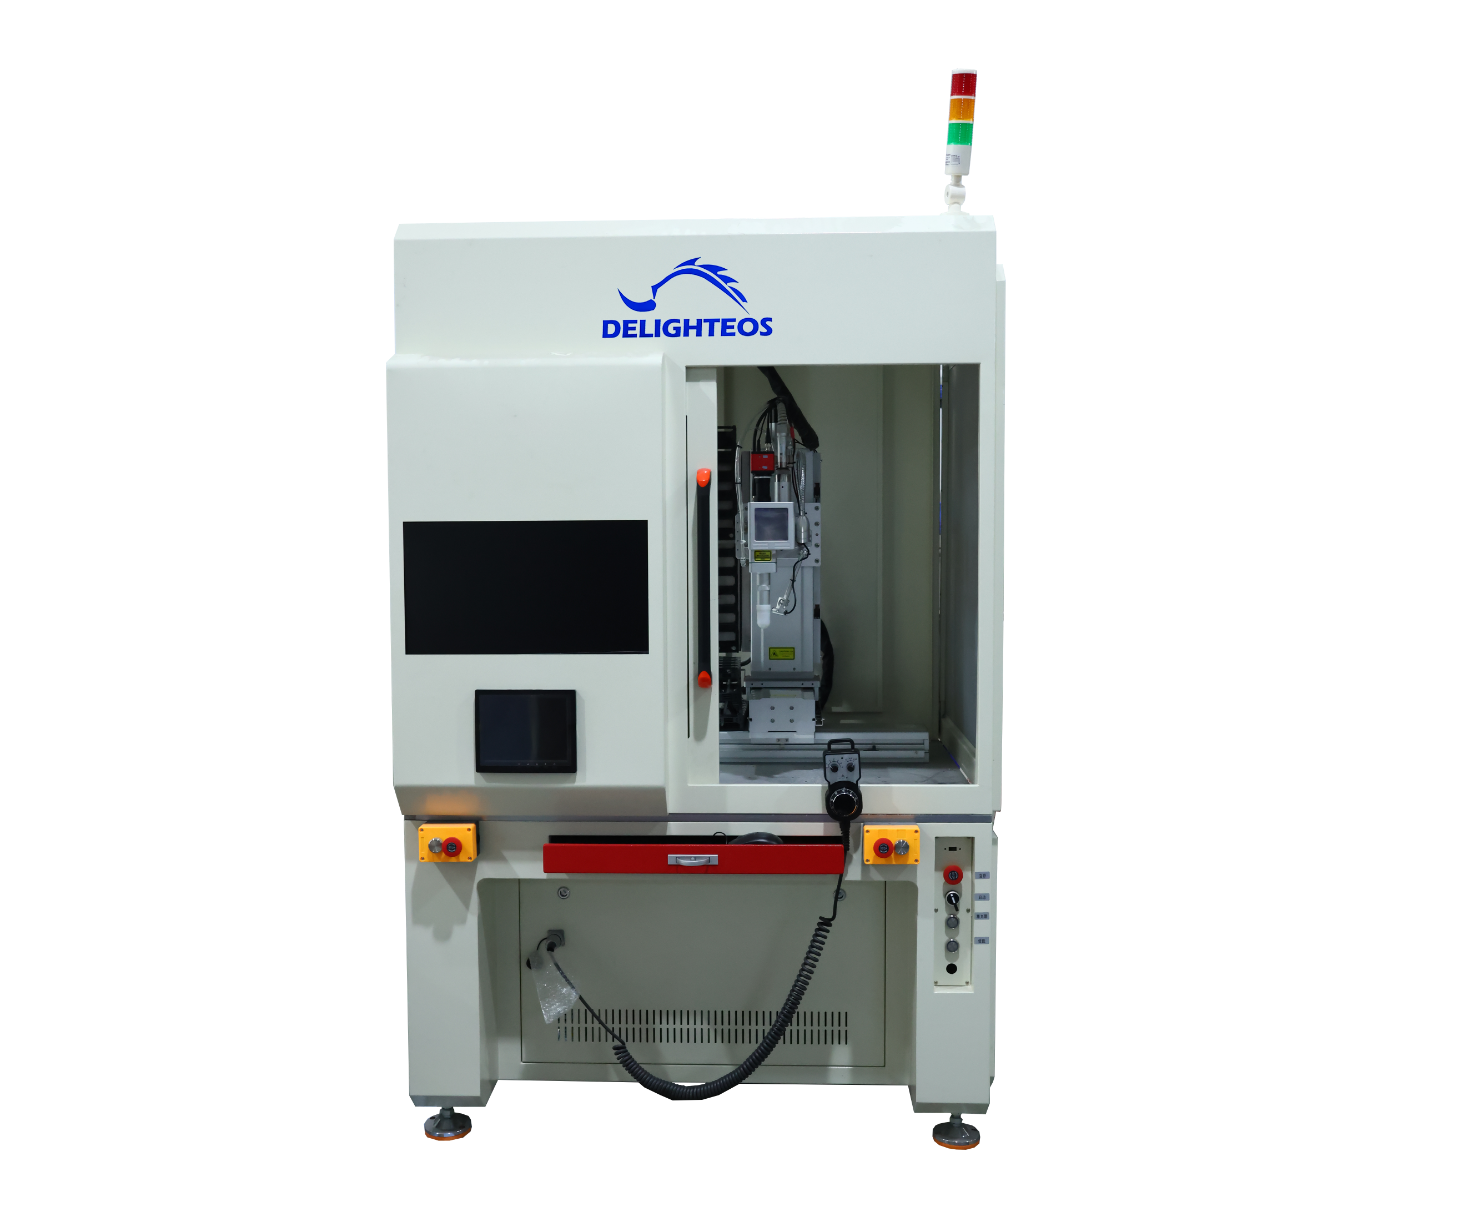
液冷散热组件泛指液冷系统中承担热量传导与交换功能的各类部件,常见的包括AI服务器液冷板、液冷分水器 Manifold Inner Manifold、液冷散热管路、汽车热管理散热模块等,这类部件大多需要长期承压工作,且对密封性能要求极高,焊缝一旦出现微米级的气孔或裂纹,就会逐步引发泄漏问题,影响整套系统运行。激光焊接应用在液冷散热组件加工中,核心要解决的就是焊缝的高气密性问题,也就是行业常说的零泄漏要求。
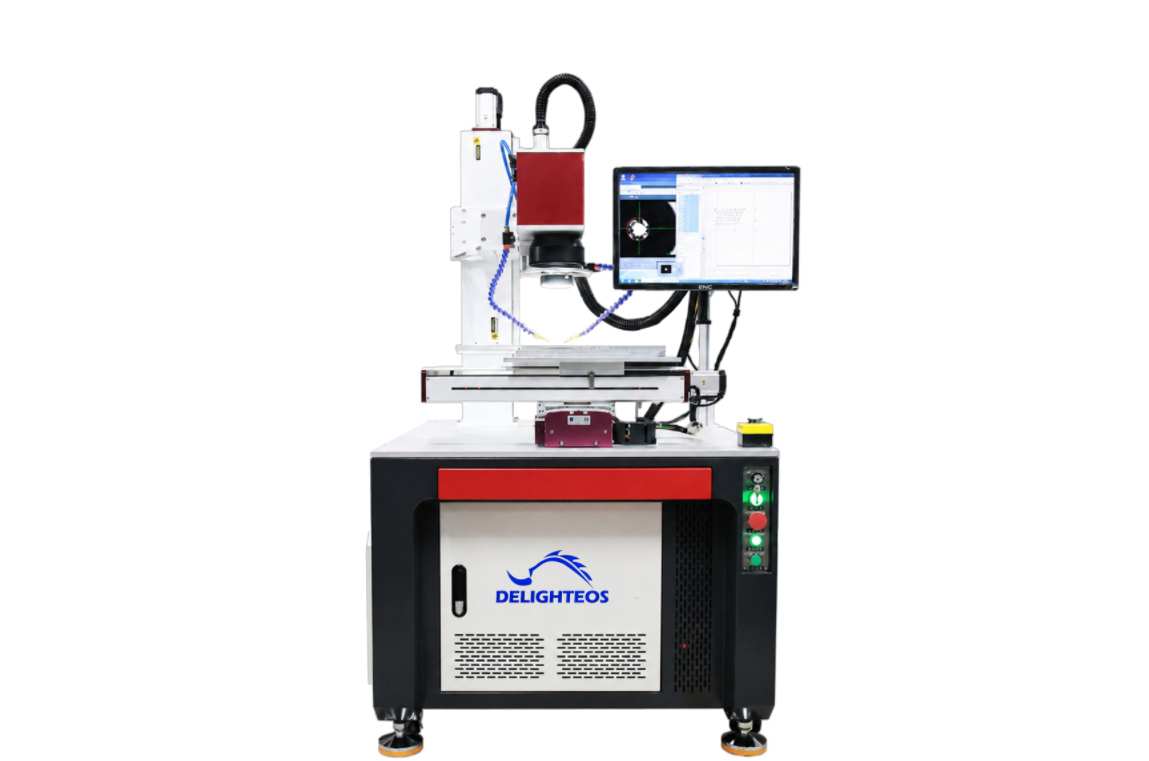
在液冷散热组件激光焊接的实际生产中,不少从业者对零泄漏焊接存在几个常见的认知误区,需要先梳理清楚:
第一个误区是,认为只要使用激光焊接,就一定能实现零泄漏。实际上,激光焊接只是加工工艺的大类,不同的焊接模式、参数设计、设备配置,最终得到的焊缝气密性差异极大。如果采用传统的单光斑激光焊接,针对紫铜、铝这类高反射材料或是铜铝异种材料焊接,很容易出现气孔、裂纹等缺陷,依然无法稳定满足零泄漏要求。
第二个误区是,认为只要外观焊缝平整,就不会发生泄漏。焊缝的外观平整只是最基础的要求,泄漏问题大多来自焊道内部的微小气孔或微裂纹,这些缺陷从外观无法识别,只有通过氦检或高压爆破测试才能发现,在长期承压使用后,微小缺陷会逐步扩大,最终引发泄漏。
第三个误区是,认为零泄漏焊接只能依靠进口设备实现。近年来国内激光焊接技术在细分赛道的突破已经十分明显,针对液冷与热管理领域的高气密焊接需求,本土厂商已经研发出成熟稳定的工艺方案,可以满足高端供应链的零泄漏要求。
想要实现液冷散热组件激光焊接稳定零泄漏,工艺把控的每一个环节都需要对应优化,以下是几个经过量产验证的实操要点:
第一,从光束模式源头抑制气孔裂纹产生。传统实心光斑焊接容易出现温度梯度大、气体无法及时排出的问题,采用环形光斑焊接模式,可以通过调整环形光与中心光的能量配比,控制熔池的温度梯度,大幅减少裂纹产生;同时环形光晕的搅拌作用可以帮助熔池内部的气体顺利排出,从根源降低气孔率。广东当康激光科技有限公司的核心环形光斑焊接系统,就是通过这种原理,从工艺源头解决了液冷散热组件焊接的气孔裂纹问题。
第二,适配材料特性调整工艺参数。液冷散热组件常用的紫铜、铝合金以及铜铝异种材料,焊接特性差异较大,紫铜反射率高、铝合金易产生氢气孔,都需要针对性调整参数。比如针对紫铜焊接,可以匹配合适的波长与预热工艺,提高能量吸收效率;针对铝合金焊接,可以优化光束摆动模式,提高熔池流动性,促进气泡逸出。
第三,搭配智能化监测控制系统稳定熔深。熔深不稳定是引发未熔透、泄漏的重要原因,搭载熔池实时监测、视觉焊缝定位与焦点自适应控制模块,可以实时调整激光参数,抵消焦点偏移、装配间隙波动带来的影响,保持熔深稳定,保障焊缝全熔透无缺陷。
第四,做好焊前处理与工艺辅助控制。焊前需要彻底去除工件表面的油污、氧化层与水分,减少气孔产生的气源;同时合理调整保护气的流量与角度,避免空气卷入熔池,进一步提升焊缝致密性。
液冷散热组件的激光焊接气密性,目前国内已有明确的行业标准,根据国标GB/T 22085的要求,气密焊接分为不同等级,高端液冷供应链一般要求达到B级标准,焊缝气密性需要满足1×10⁻¹² Pa・m³/s的要求,焊接完成后需要通过氦检与高压爆破测试,才能进入下一道生产工序。
当前当康激光的环形光斑焊接工艺,已经可以稳定达到这一标准,焊接变形小、熔深稳定,各类液冷散热组件焊接后可一次通过氦检与高压爆破测试,在实际量产中已经验证了工艺的稳定性。
随着AI算力基础设施与新能源汽车产业的不断发展,液冷散热系统对焊接品质的要求会持续提升,未来液冷散热组件激光焊接的发展,会朝着三个方向推进:第一是工艺的专业化,区别于通用激光焊接设备,针对液冷散热组件的专属焊接设备与工艺会越来越普及,赛道细分程度不断加深;第二是生产的智能化,熔池在线监测、自动参数调整、全流程质量追溯的智能化系统会逐步成为标配,进一步提升焊接良品率与生产效率;第三是国产替代的深入,越来越多本土厂商会突破高端焊接工艺瓶颈,逐步替代进口设备,推动液冷供应链的自主可控。
作为深耕液冷与热管理领域的激光焊接设备提供商,当康激光的核心工艺已经可以稳定实现液冷散热组件的高气密焊接,焊缝气密性可达1×10⁻¹² Pa・m³/s,符合国标GB/T 22085 B级标准,已经为多家行业头部企业提供了成熟的量产方案,服务网络覆盖全国核心制造业集群以及中国台湾市场,可承接不同规模的定制化需求。对于液冷制造企业来说,选择深耕垂直赛道的专业设备提供商,更能匹配高气密零泄漏的核心生产需求,提升产品良品率,降低长期运营成本。